

Industrialisierung von Fertigungsanlagen und Spritzgusswerkzeugen
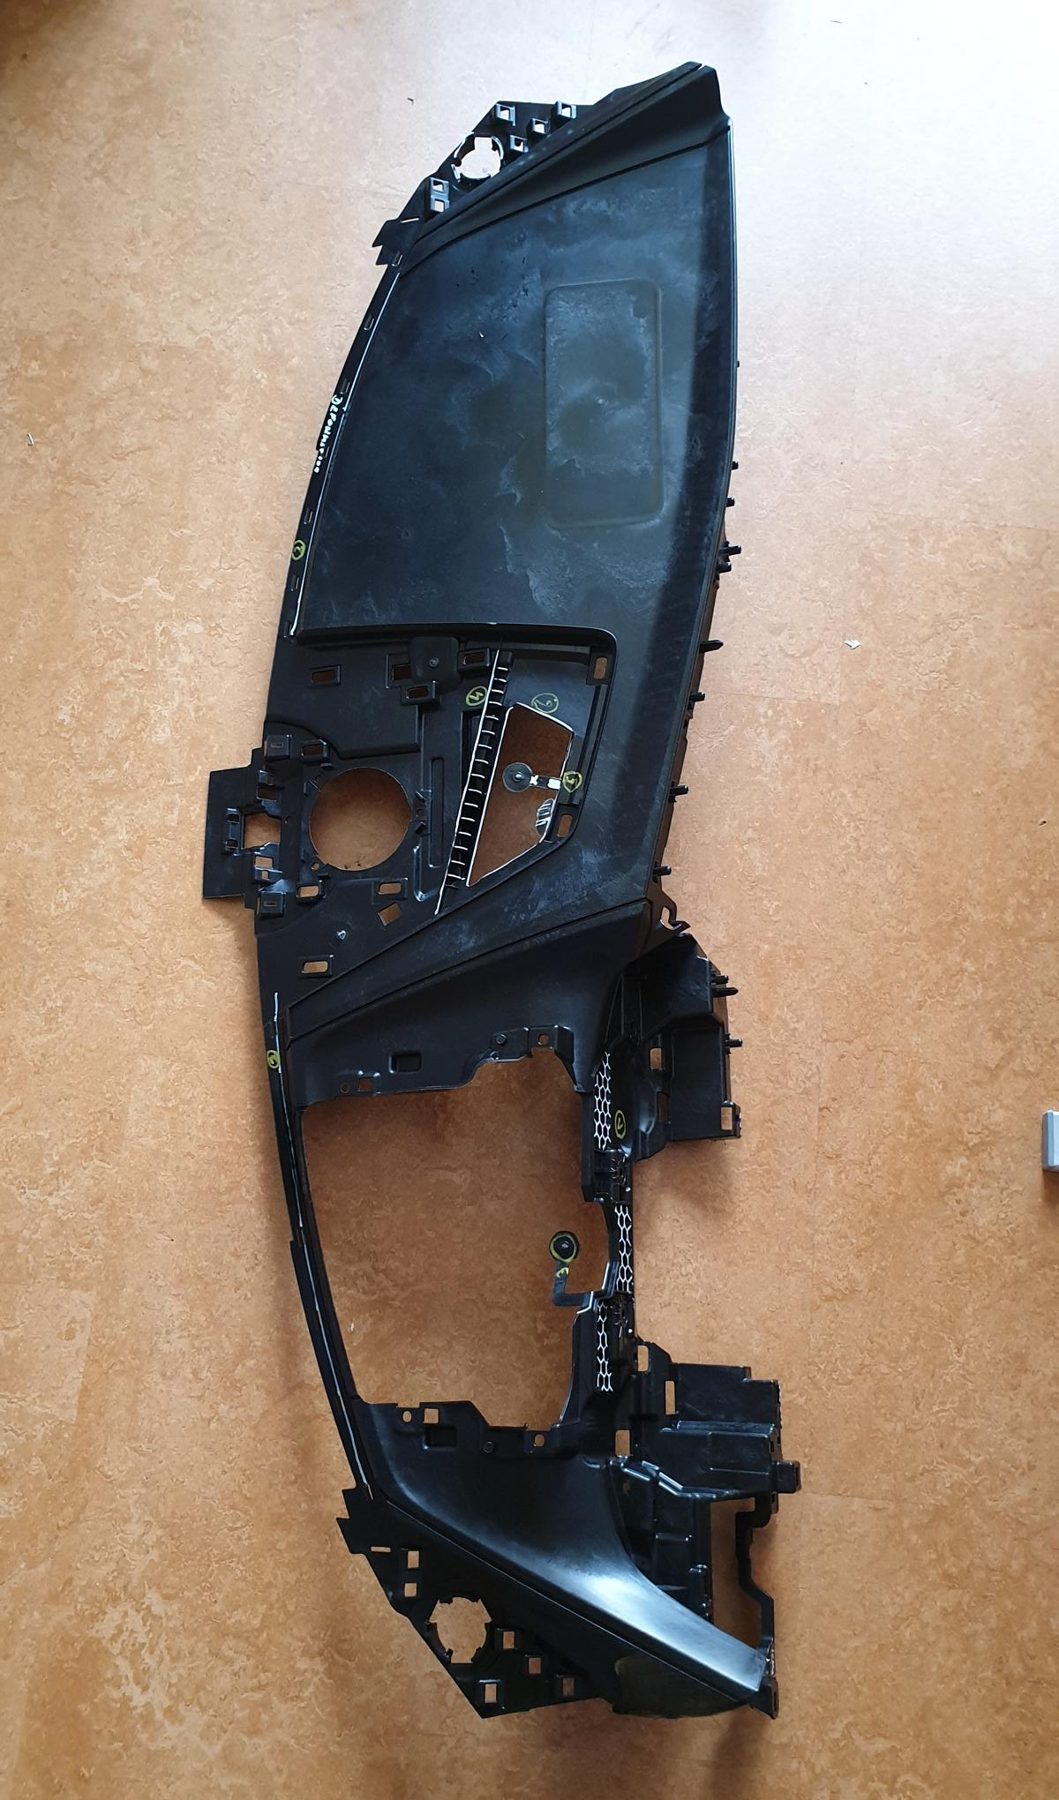
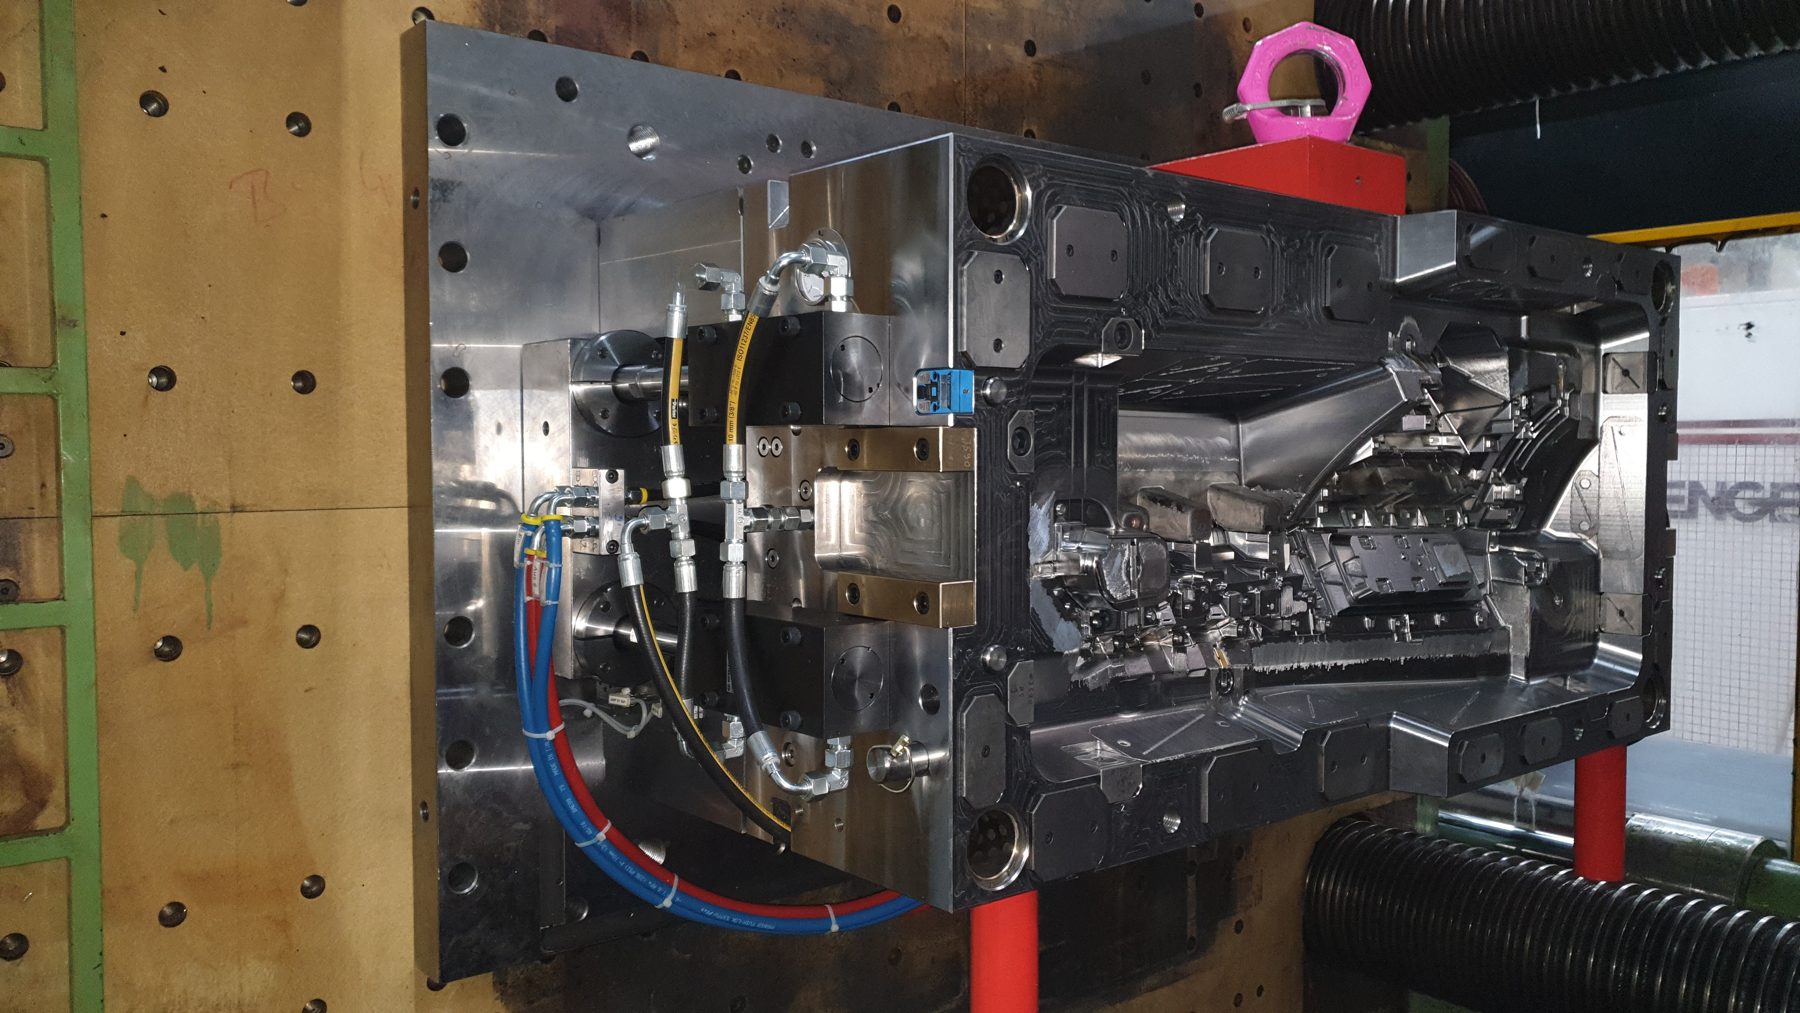
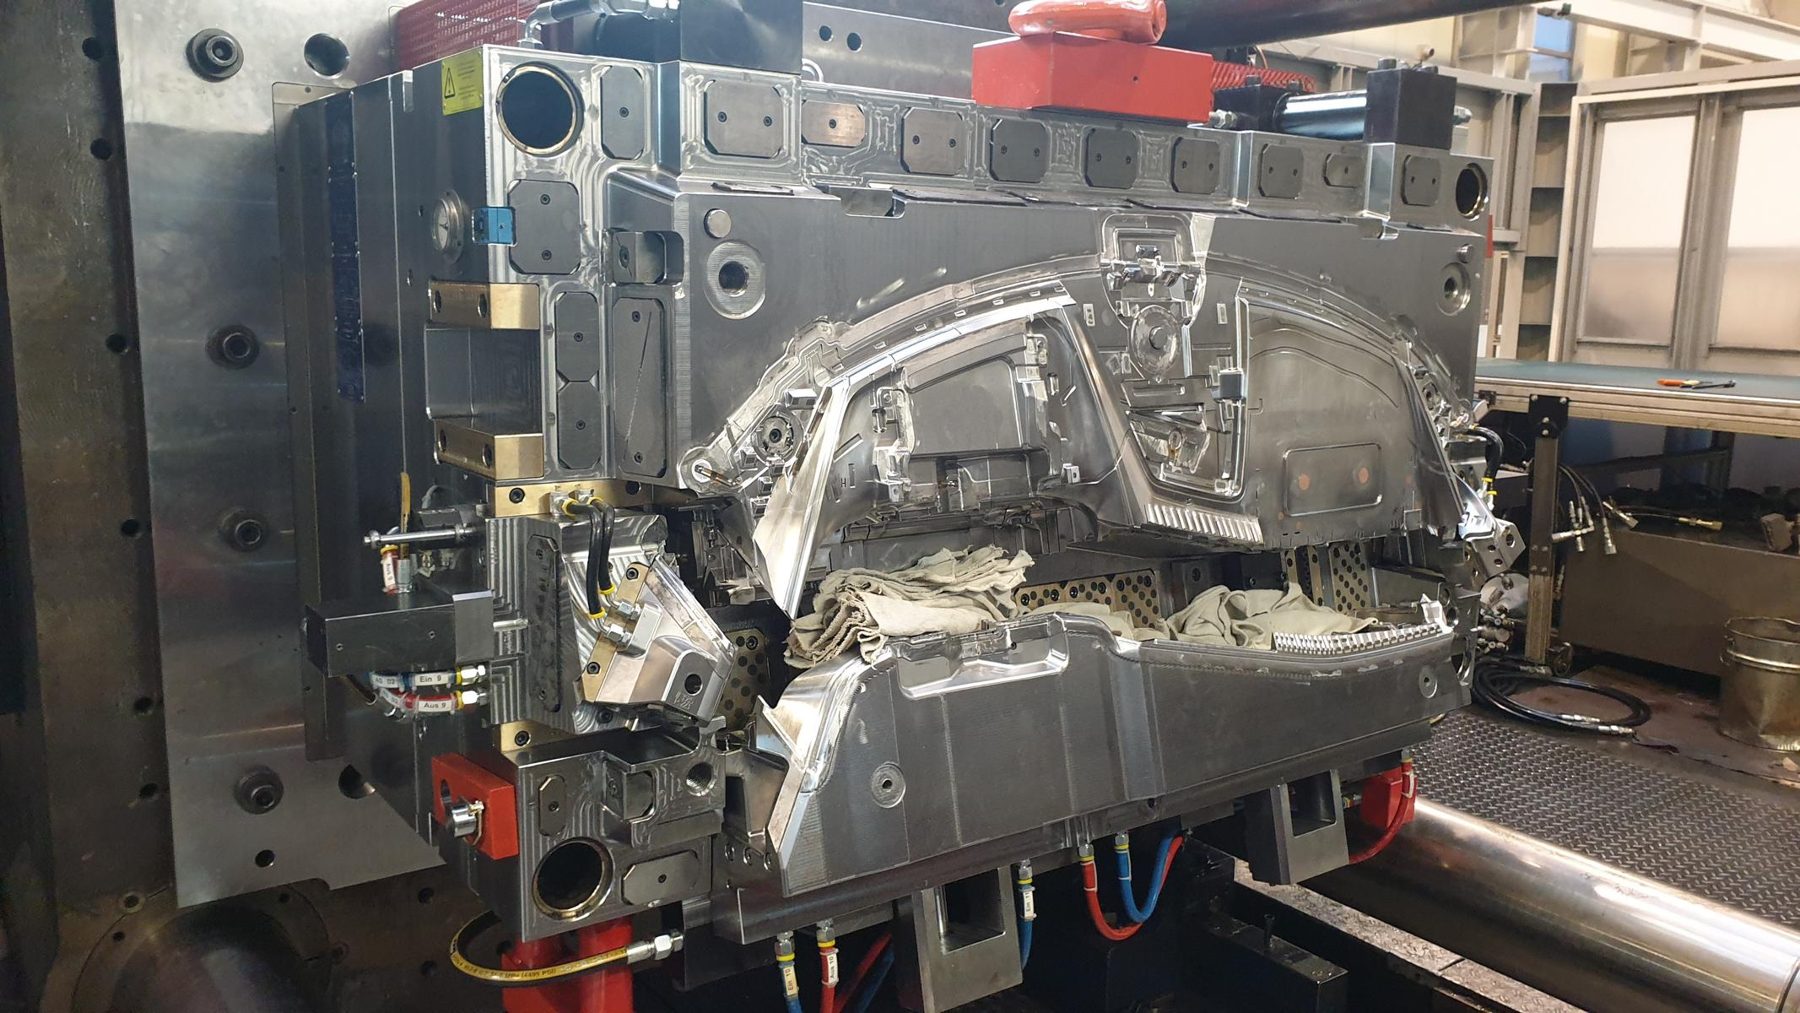
Industrialisierung von Fertigungsanlagen und Spritzgusswerkzeugen für die Instrumententafel (IP) eines deutschen Automobilherstellers.
Ausgangslage
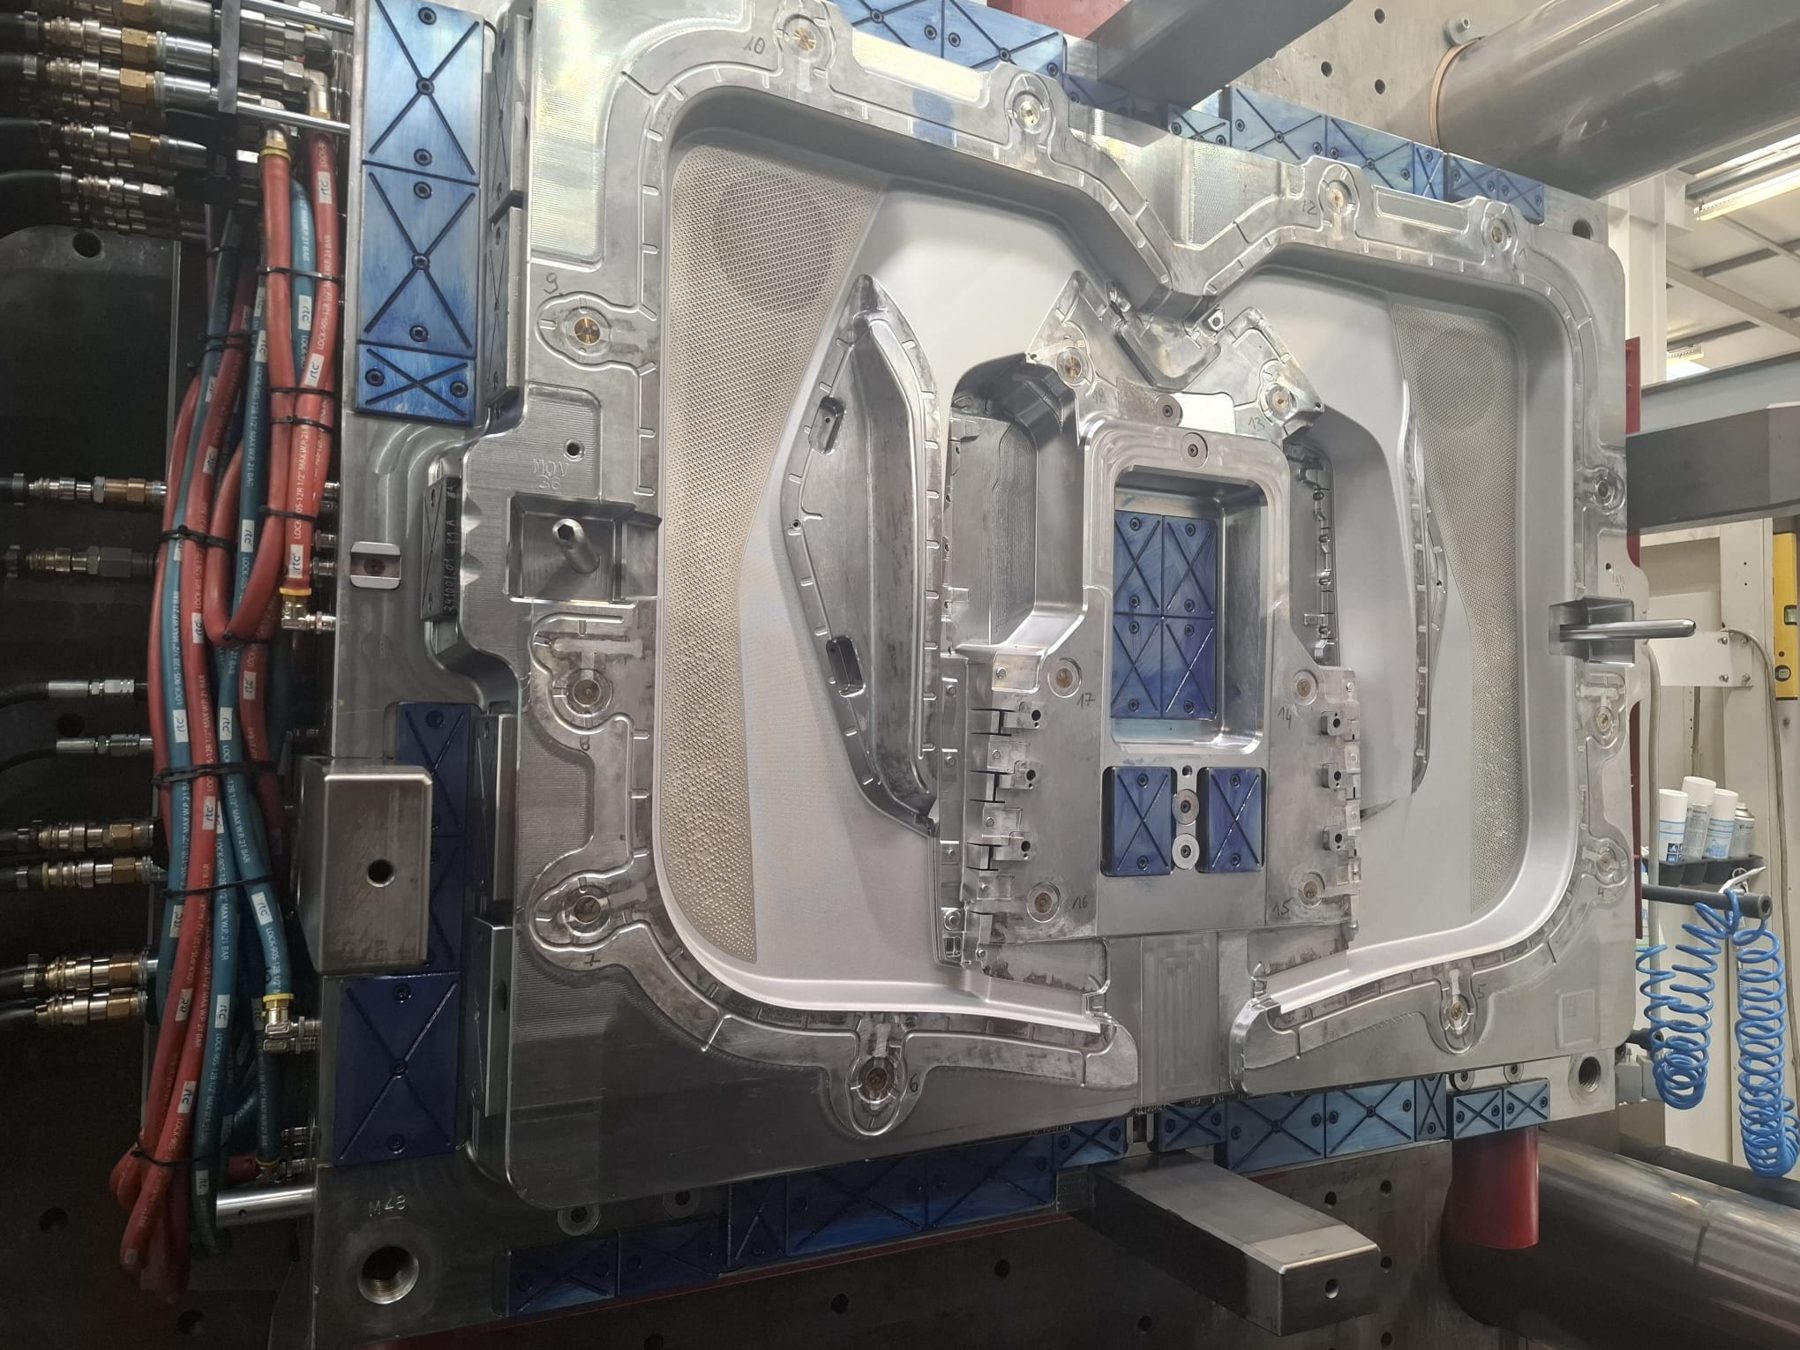
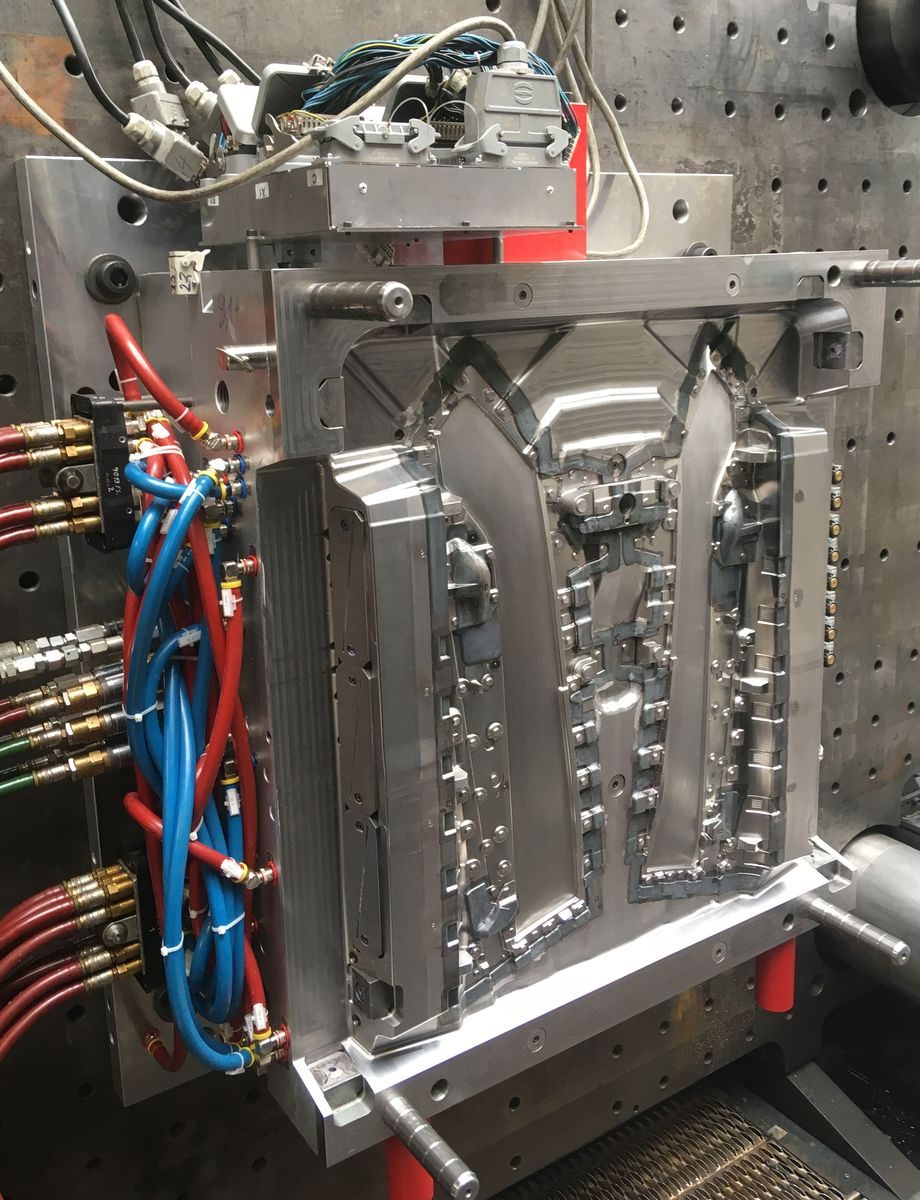
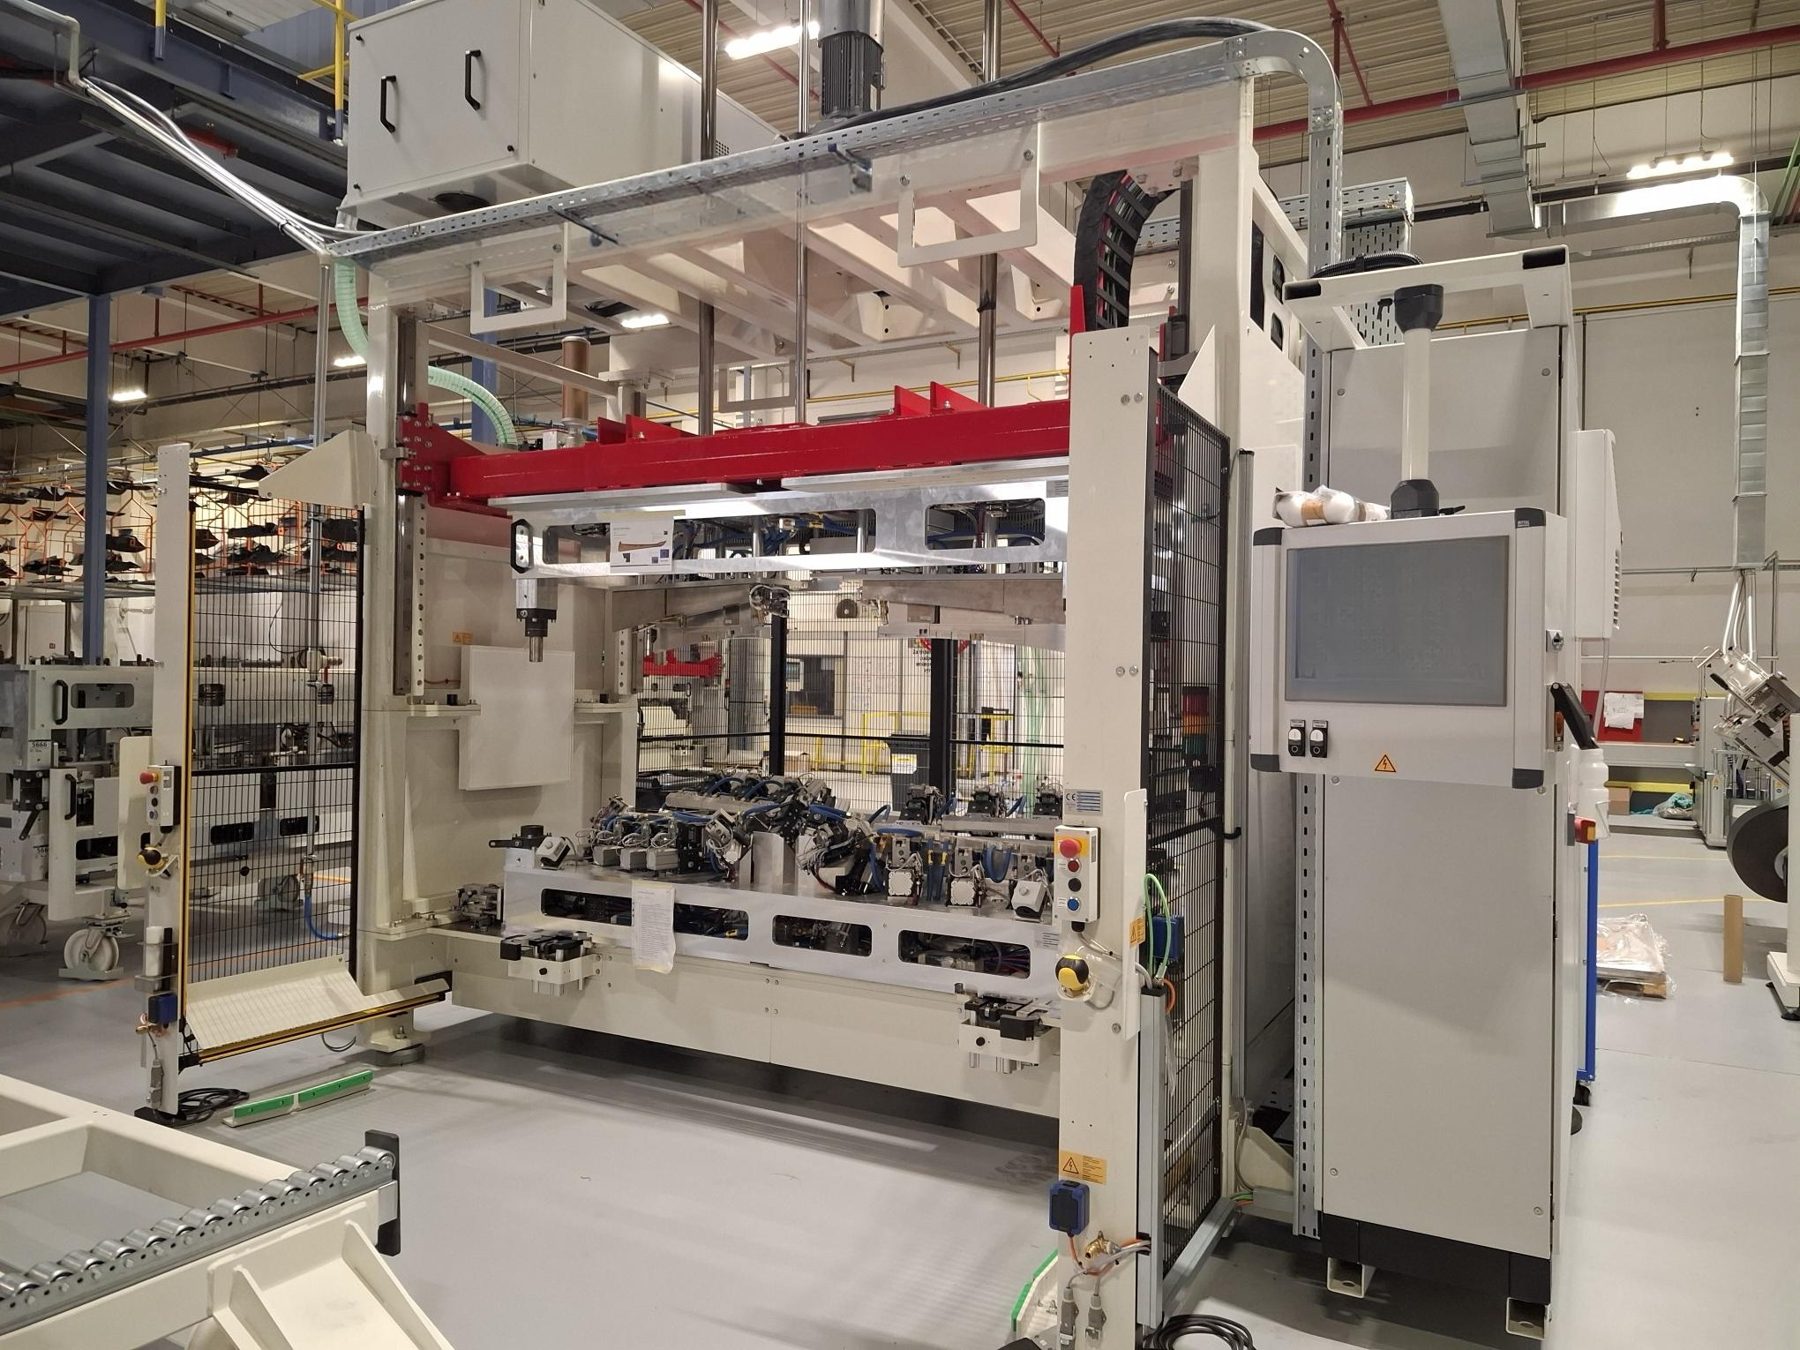
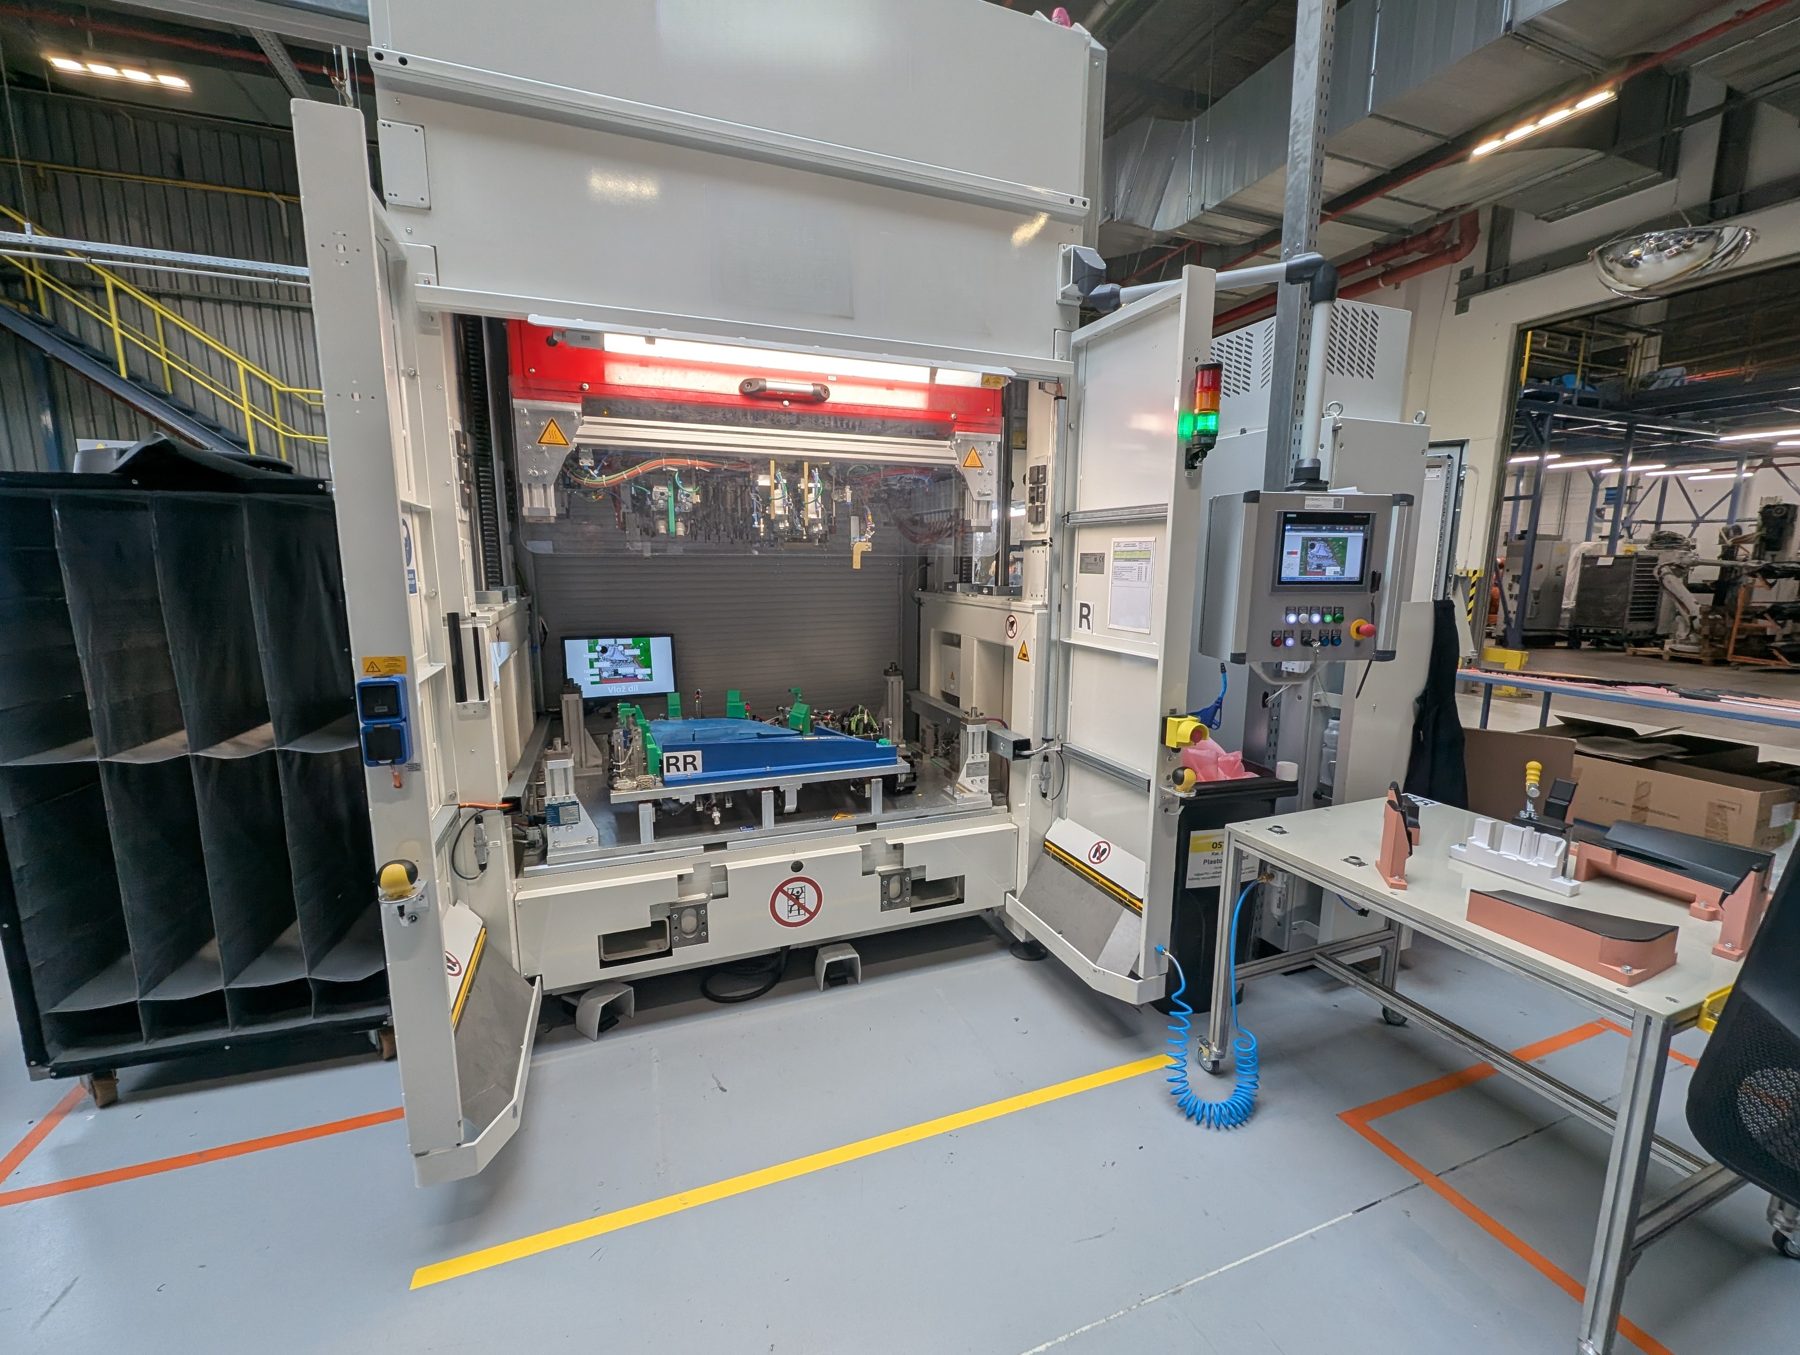
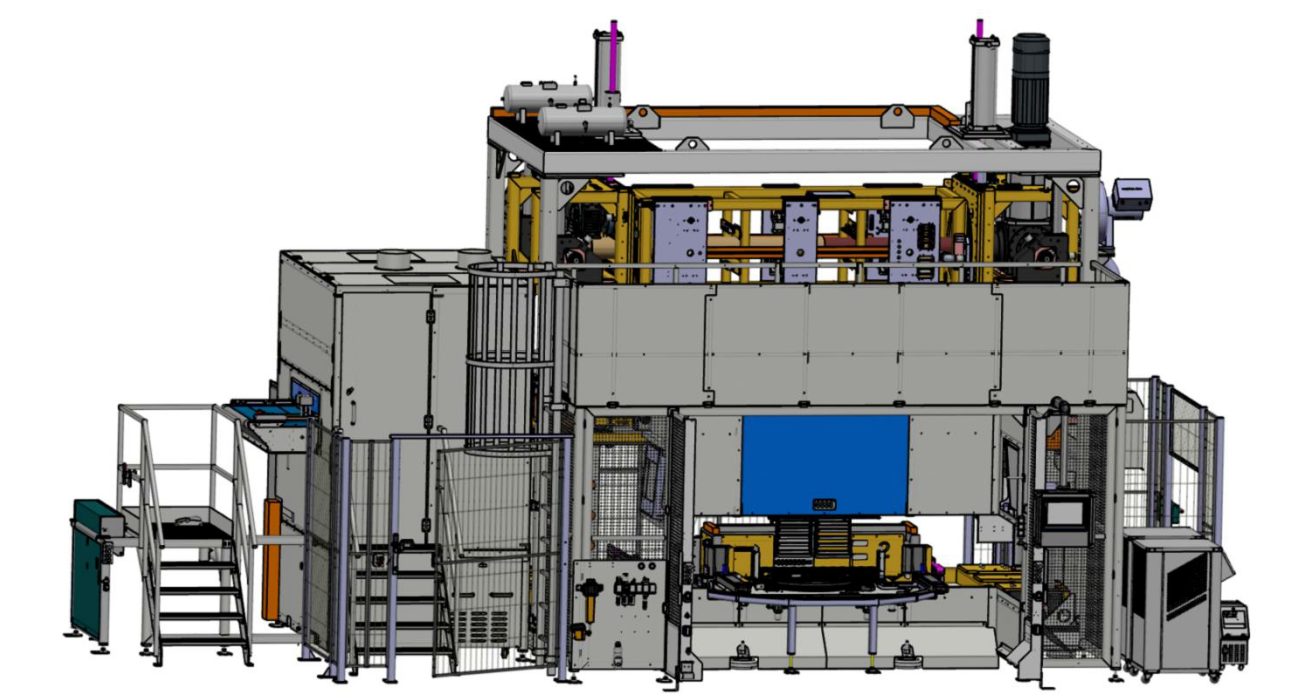
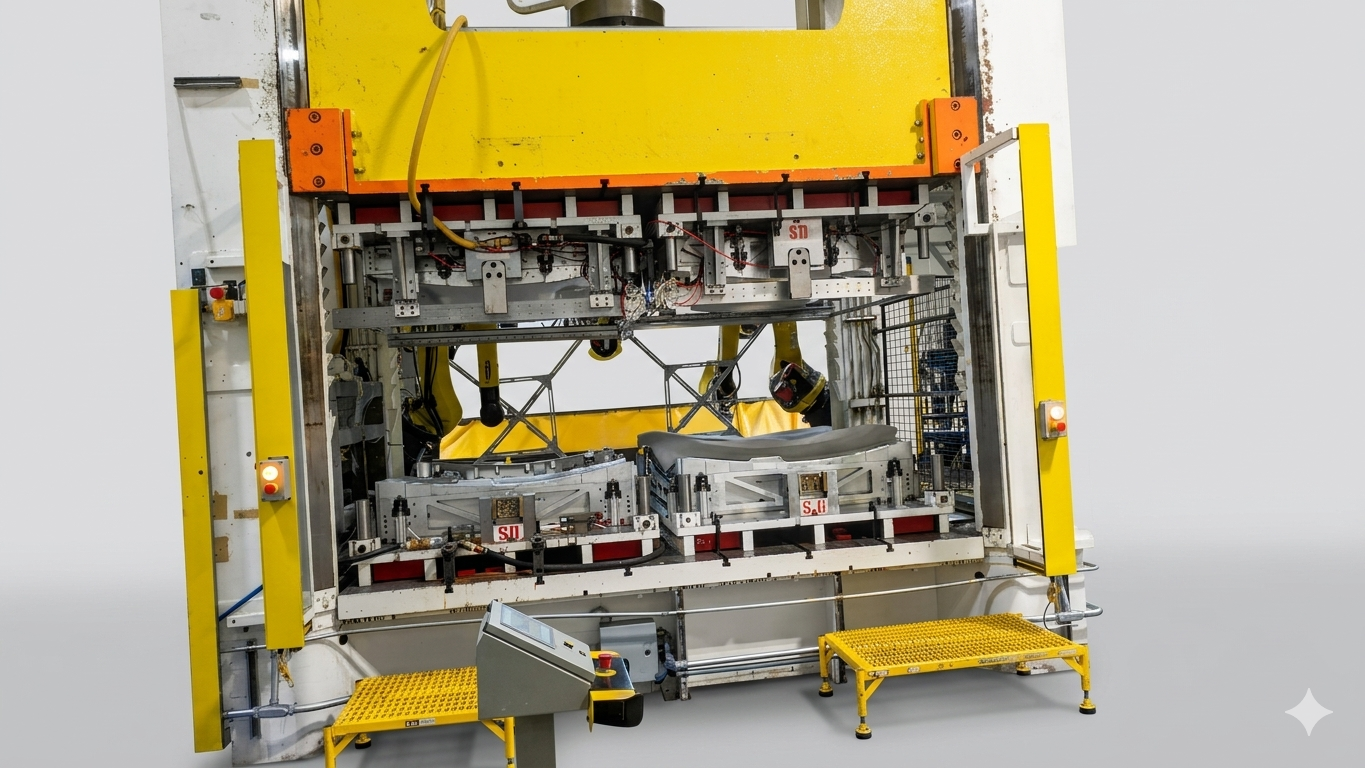
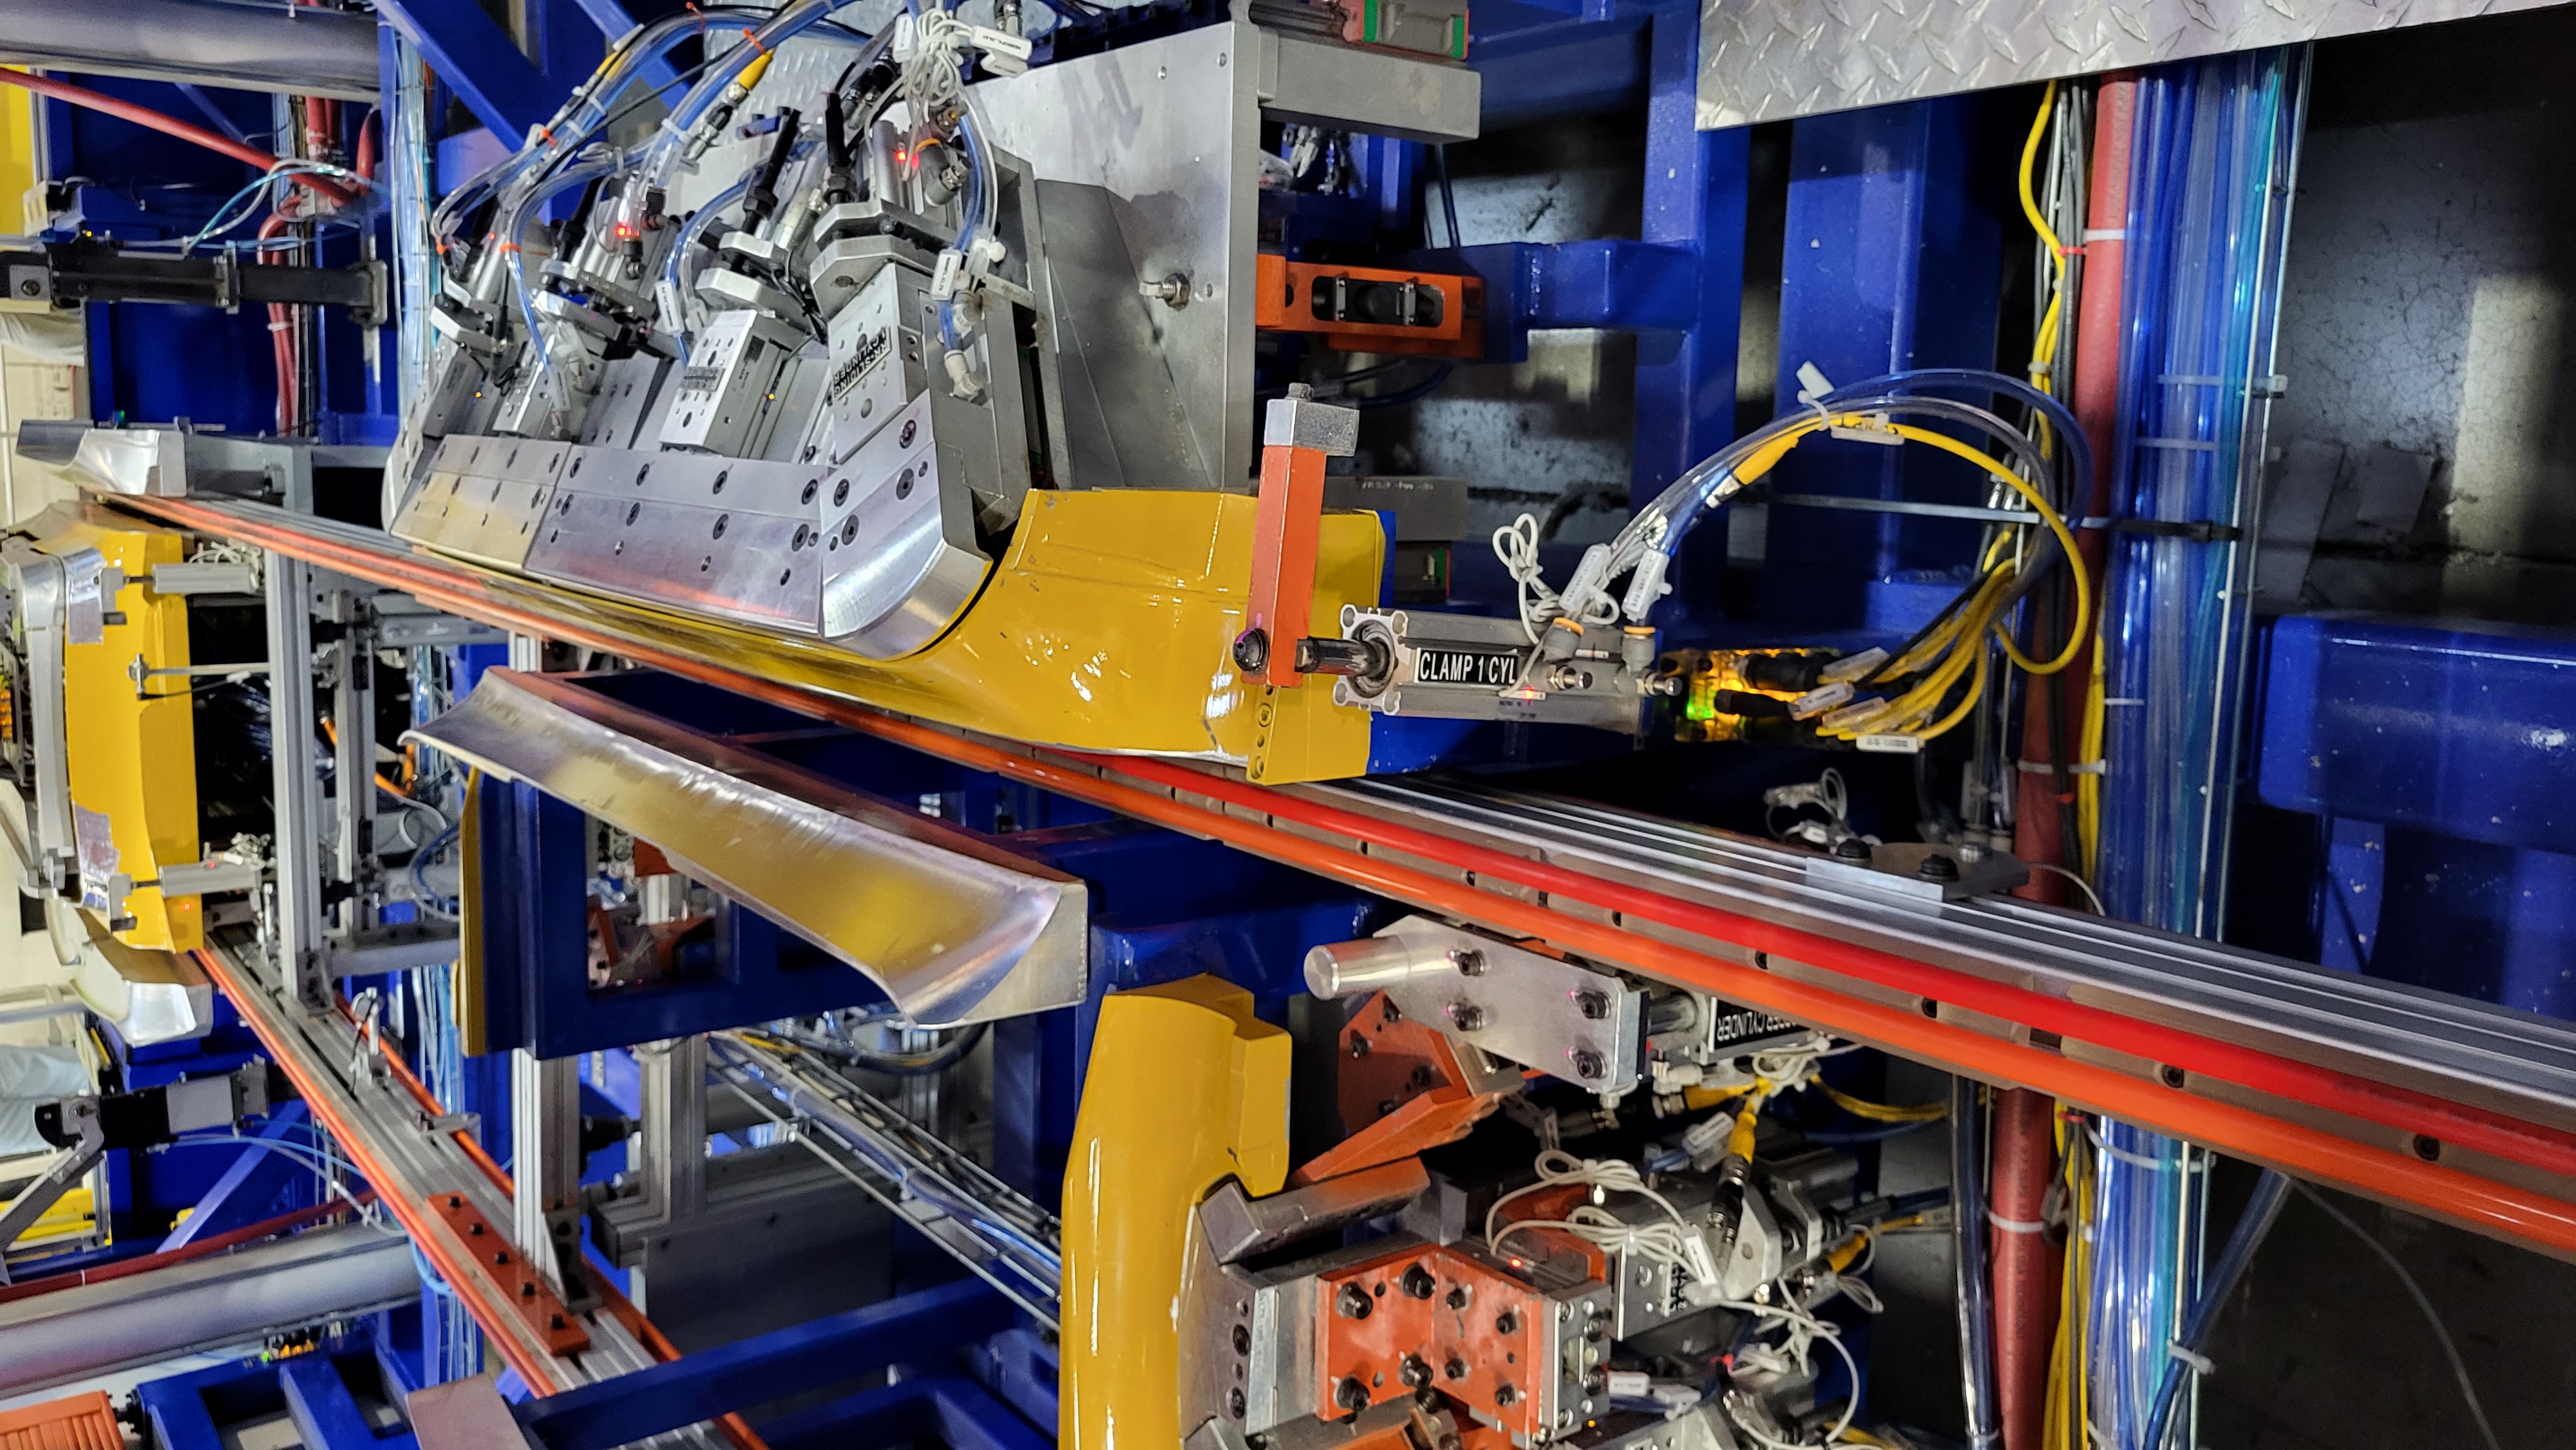
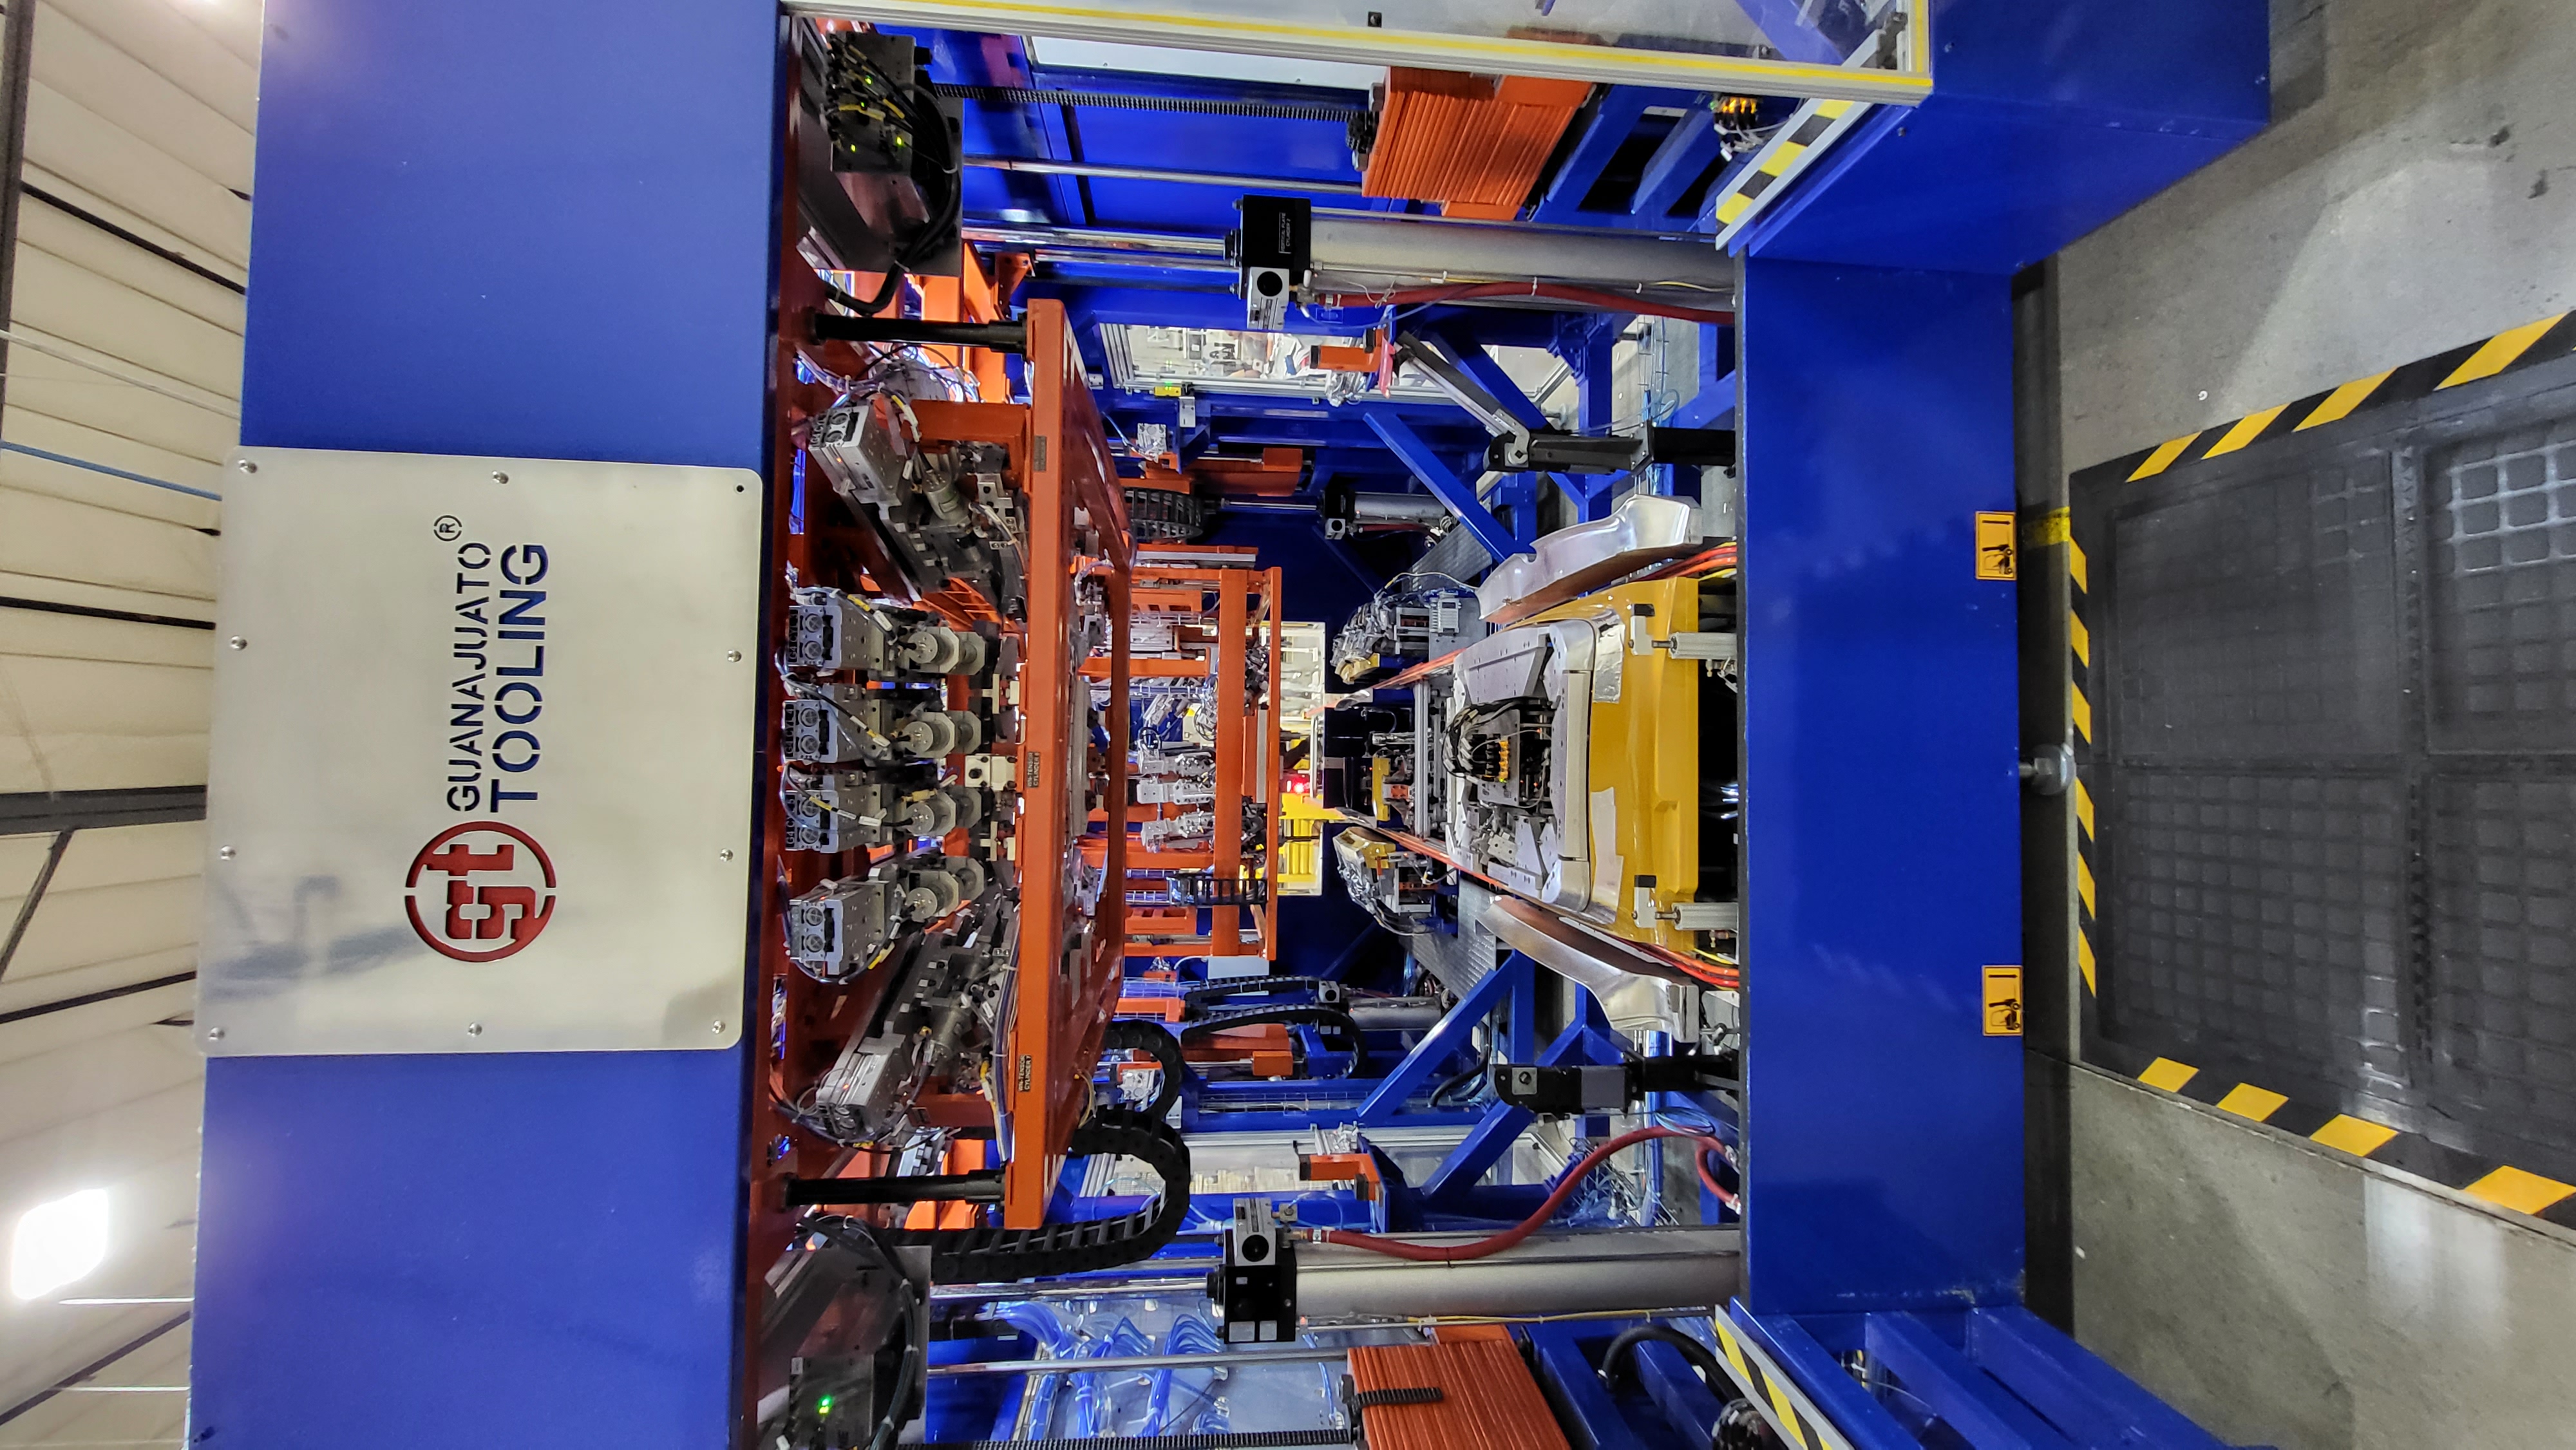
Für die Instrumententafel eines deutschen Automobilherstellers haben wir die Industrialisierung der Fertigungsanlagen und Spritzgusswerkzeuge übernommen. Das Projekt umfasste das Werkzeugmanagement im Spritzguss und mehrere Sonderanlagen für Kaschieren und Schweißen.
Auftragsumfang
- Tool-Management für alle internen Spritzgusswerkzeuge (insgesamt 11 Spritzgusswerkzeuge)
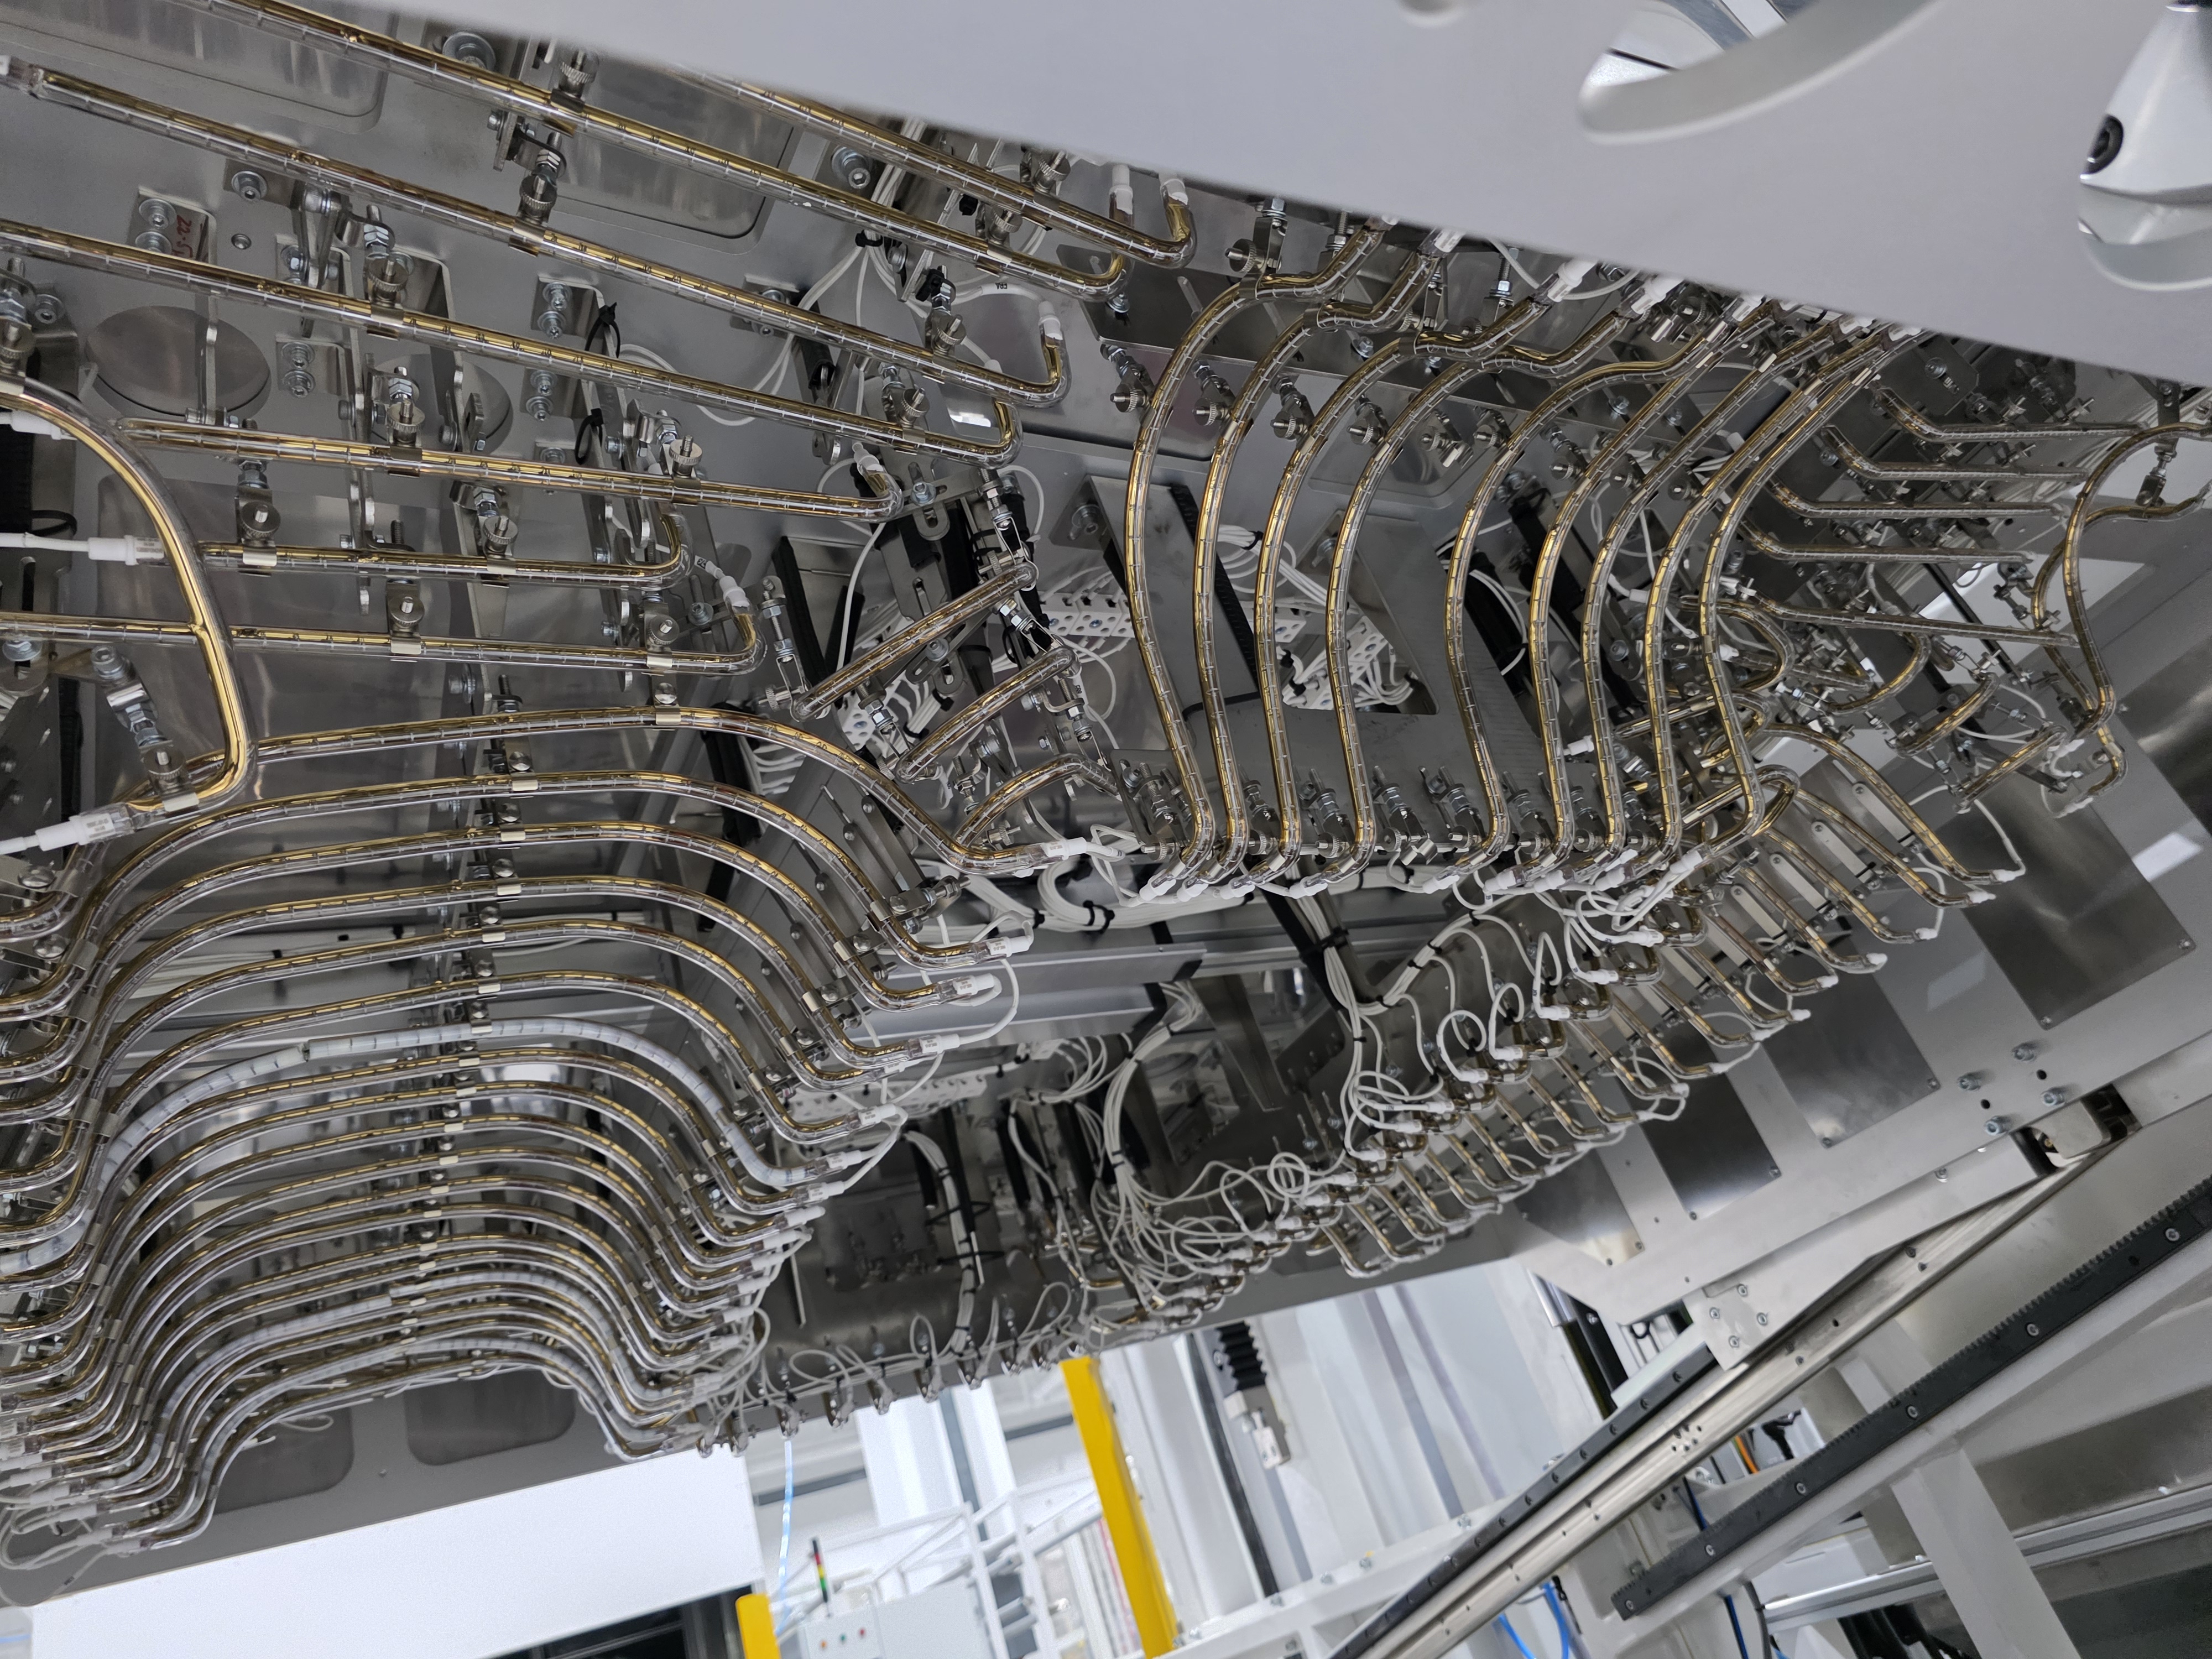
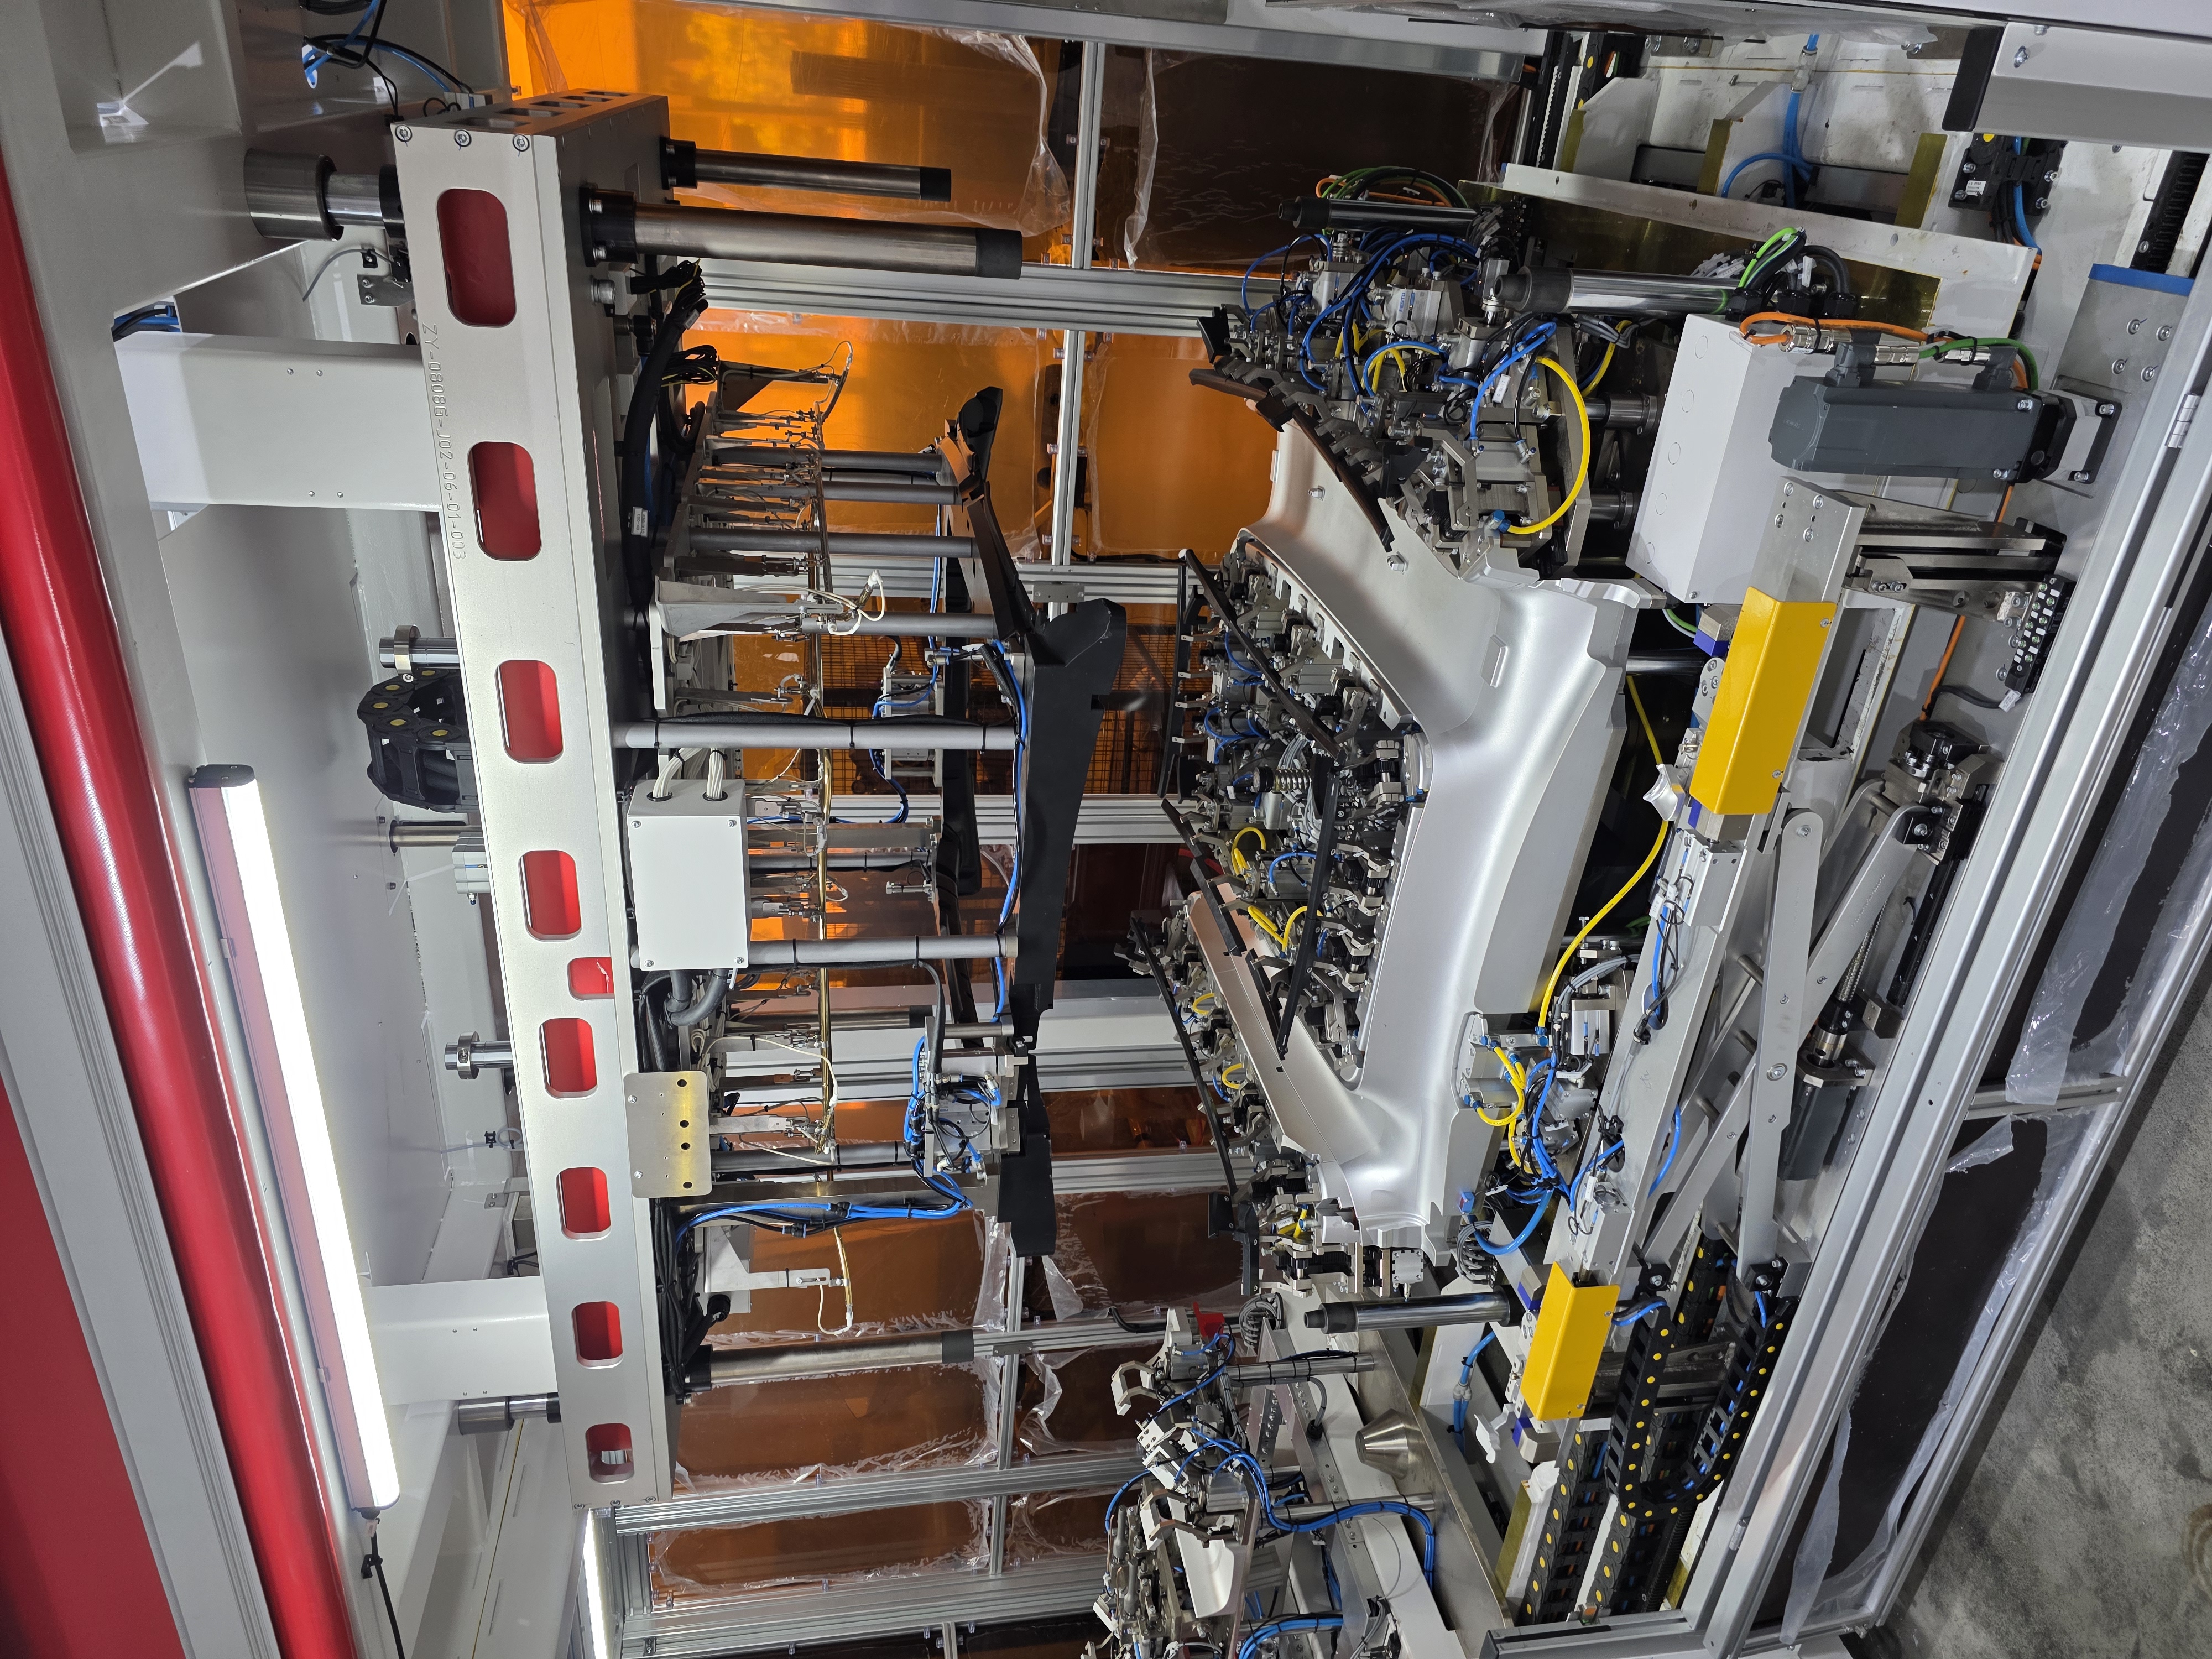
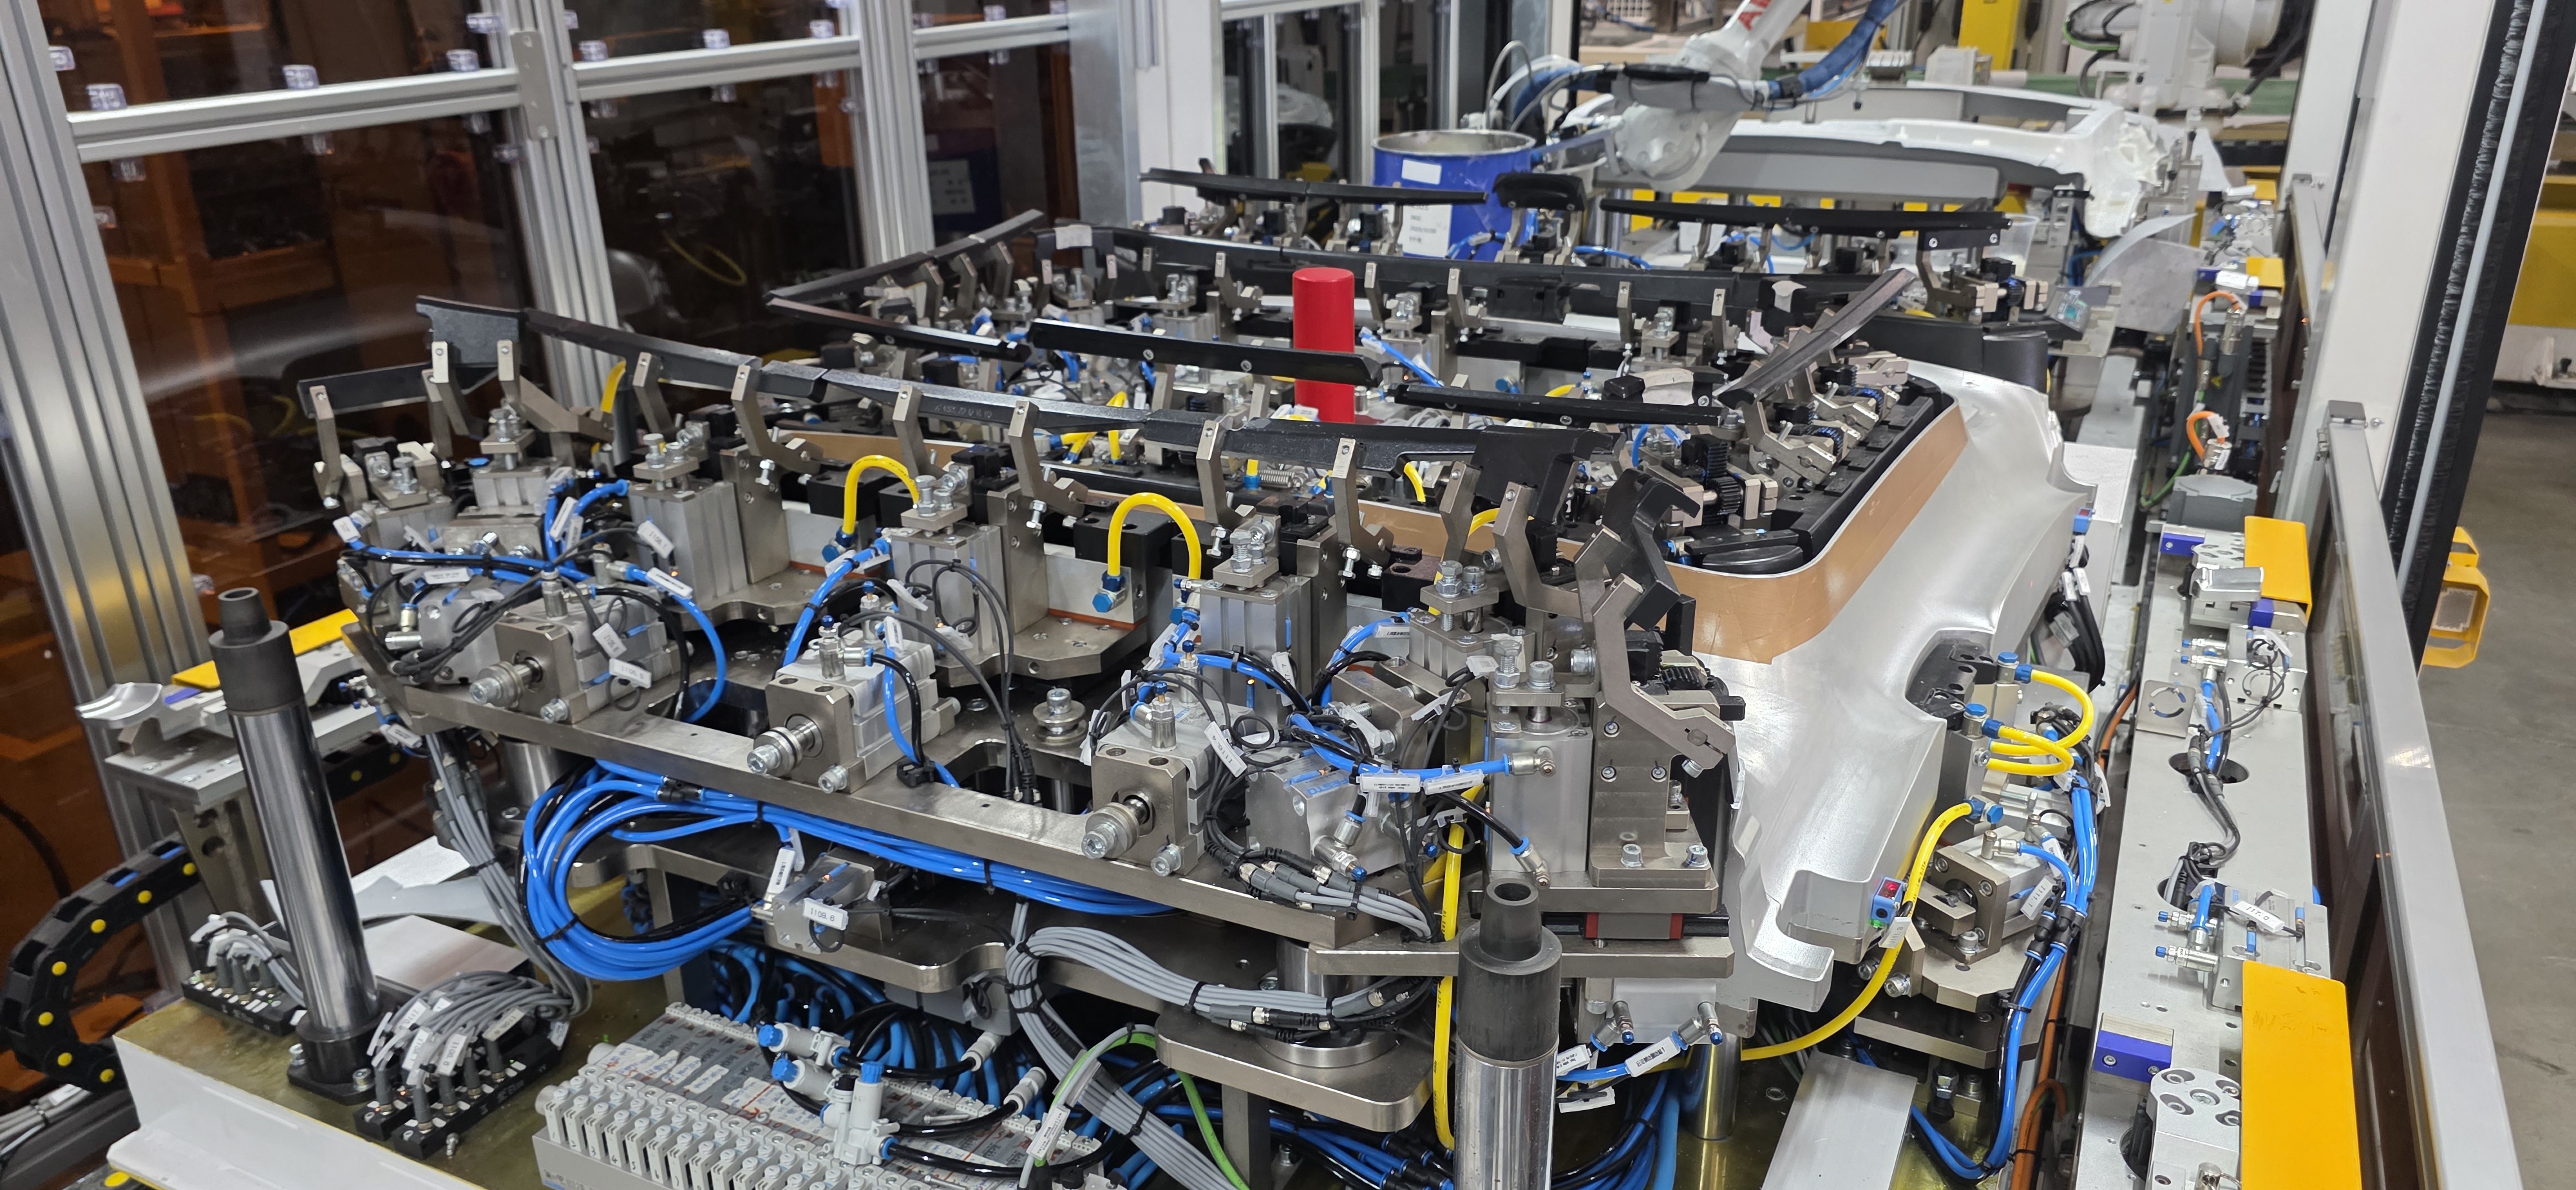
- IMG-Vakuumkaschieranlage mit integriertem Klebstoffauftrag für den IP-Topper
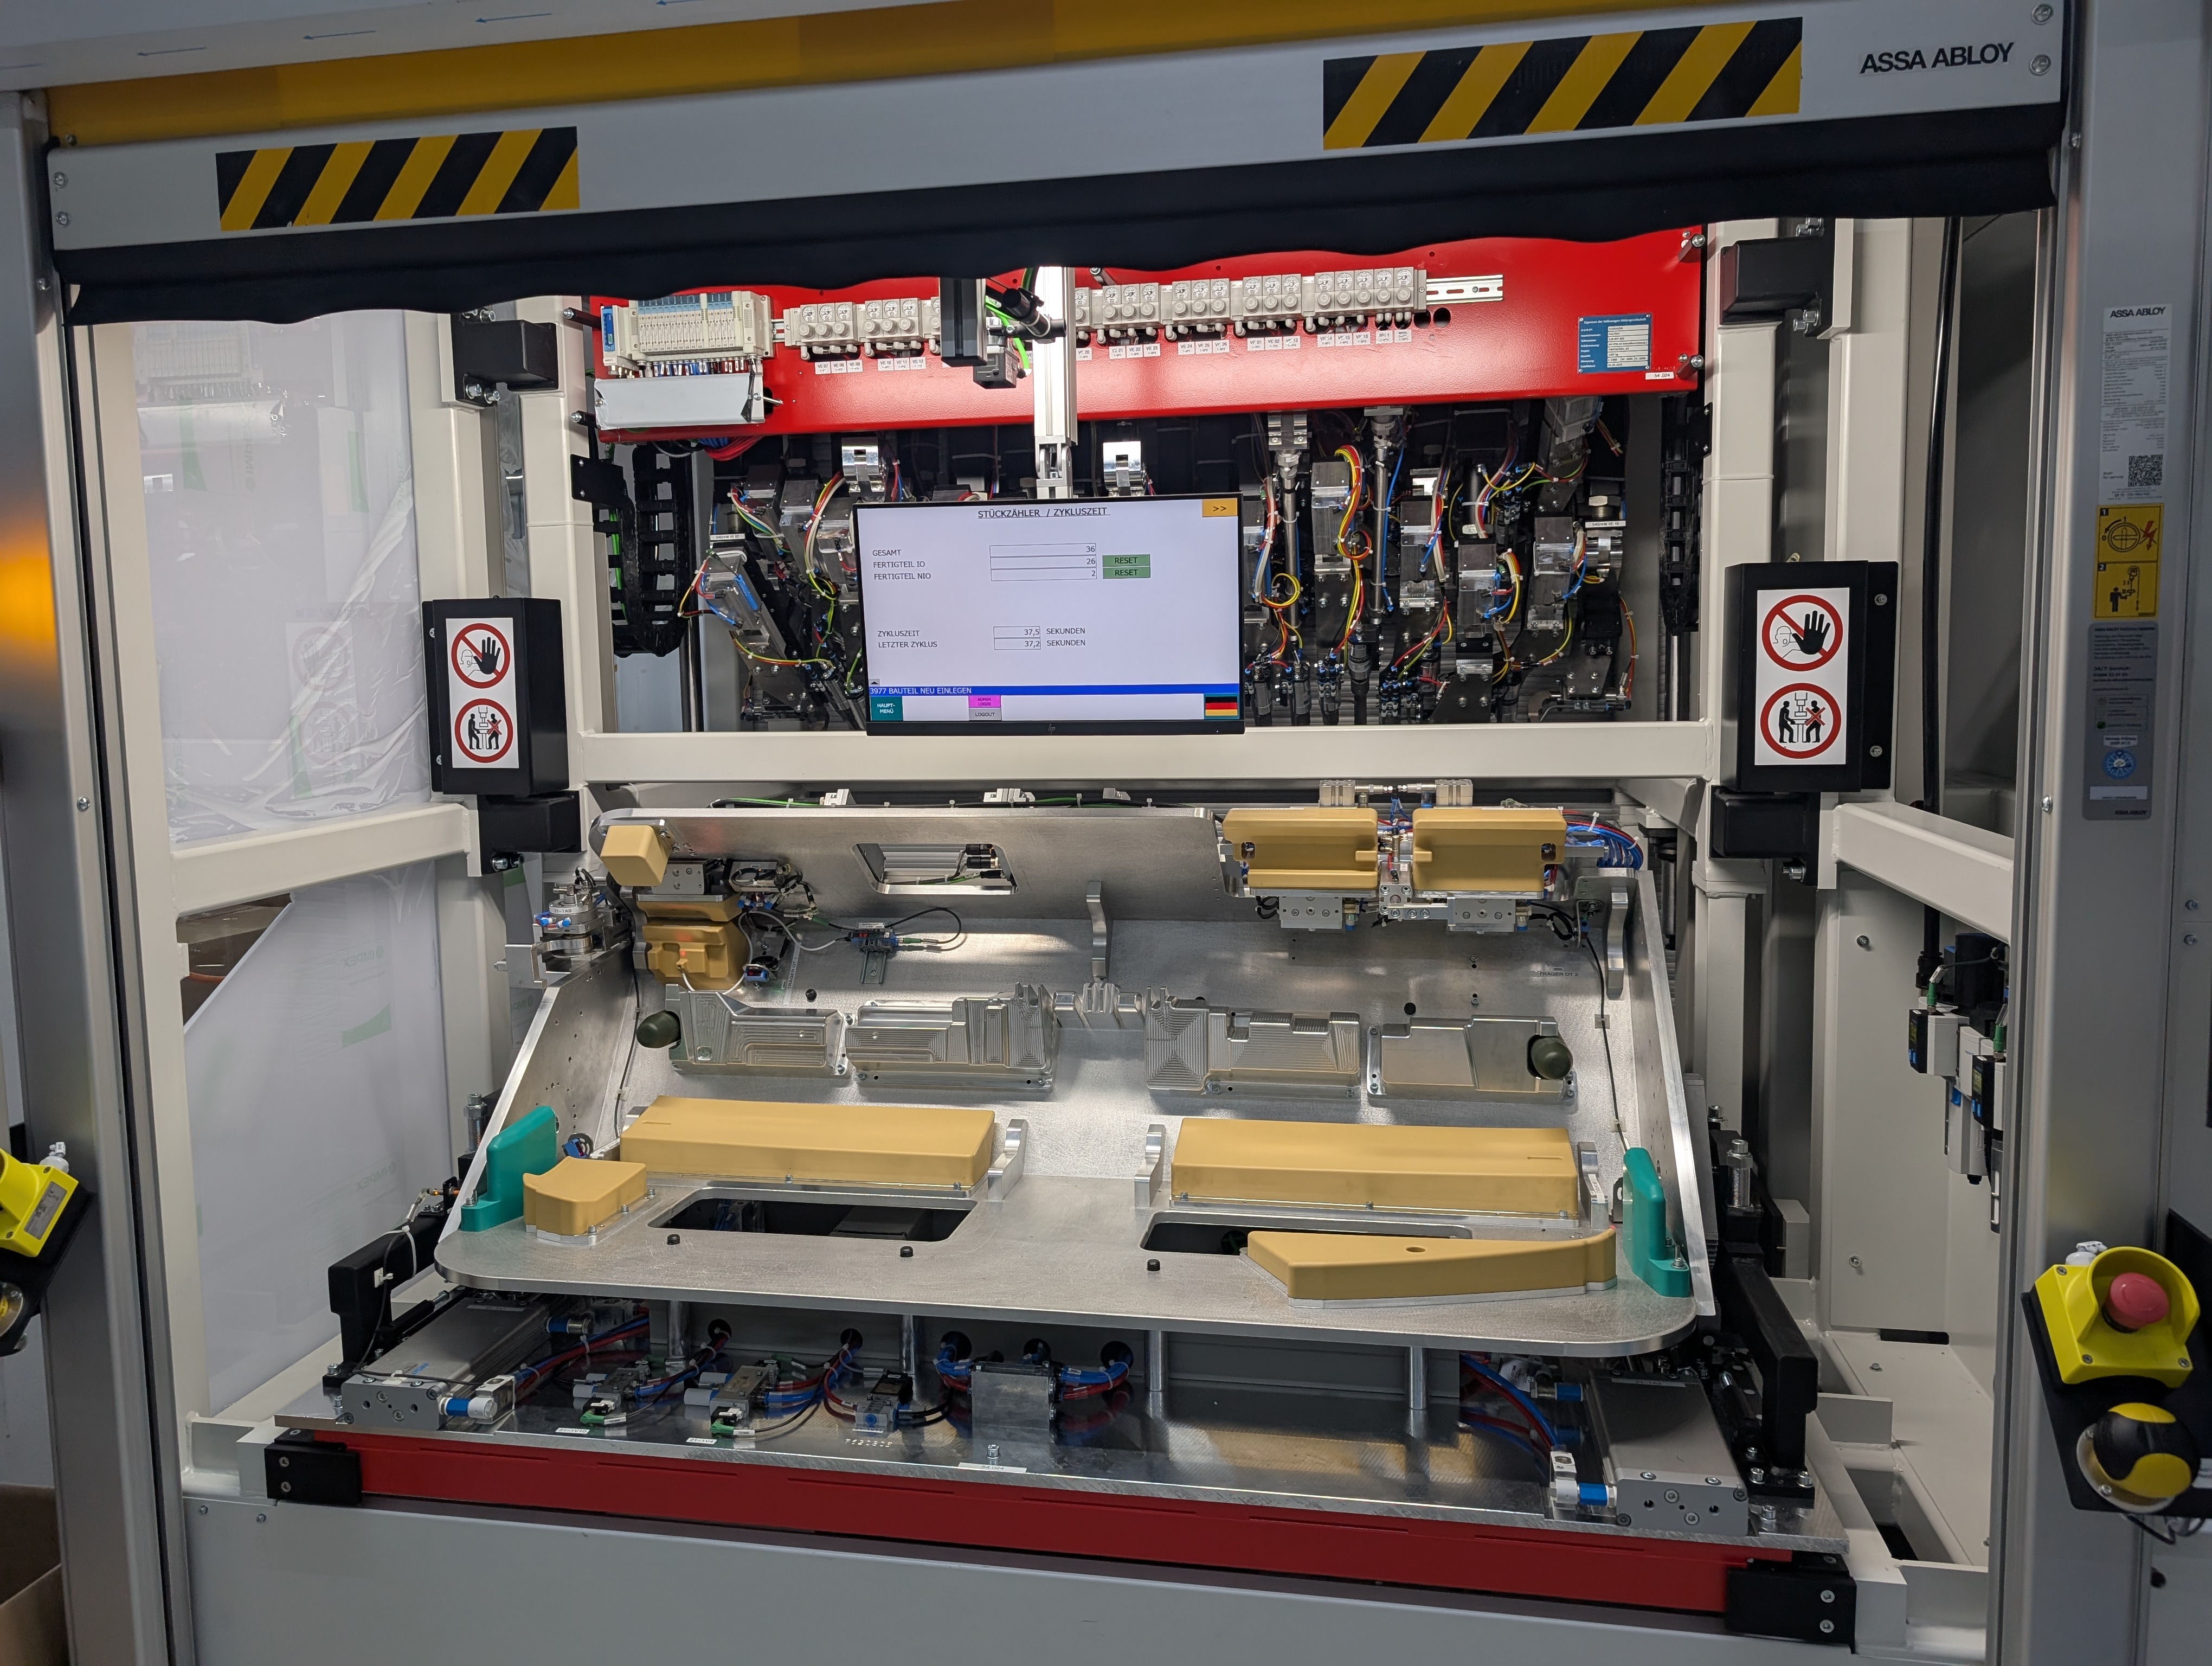
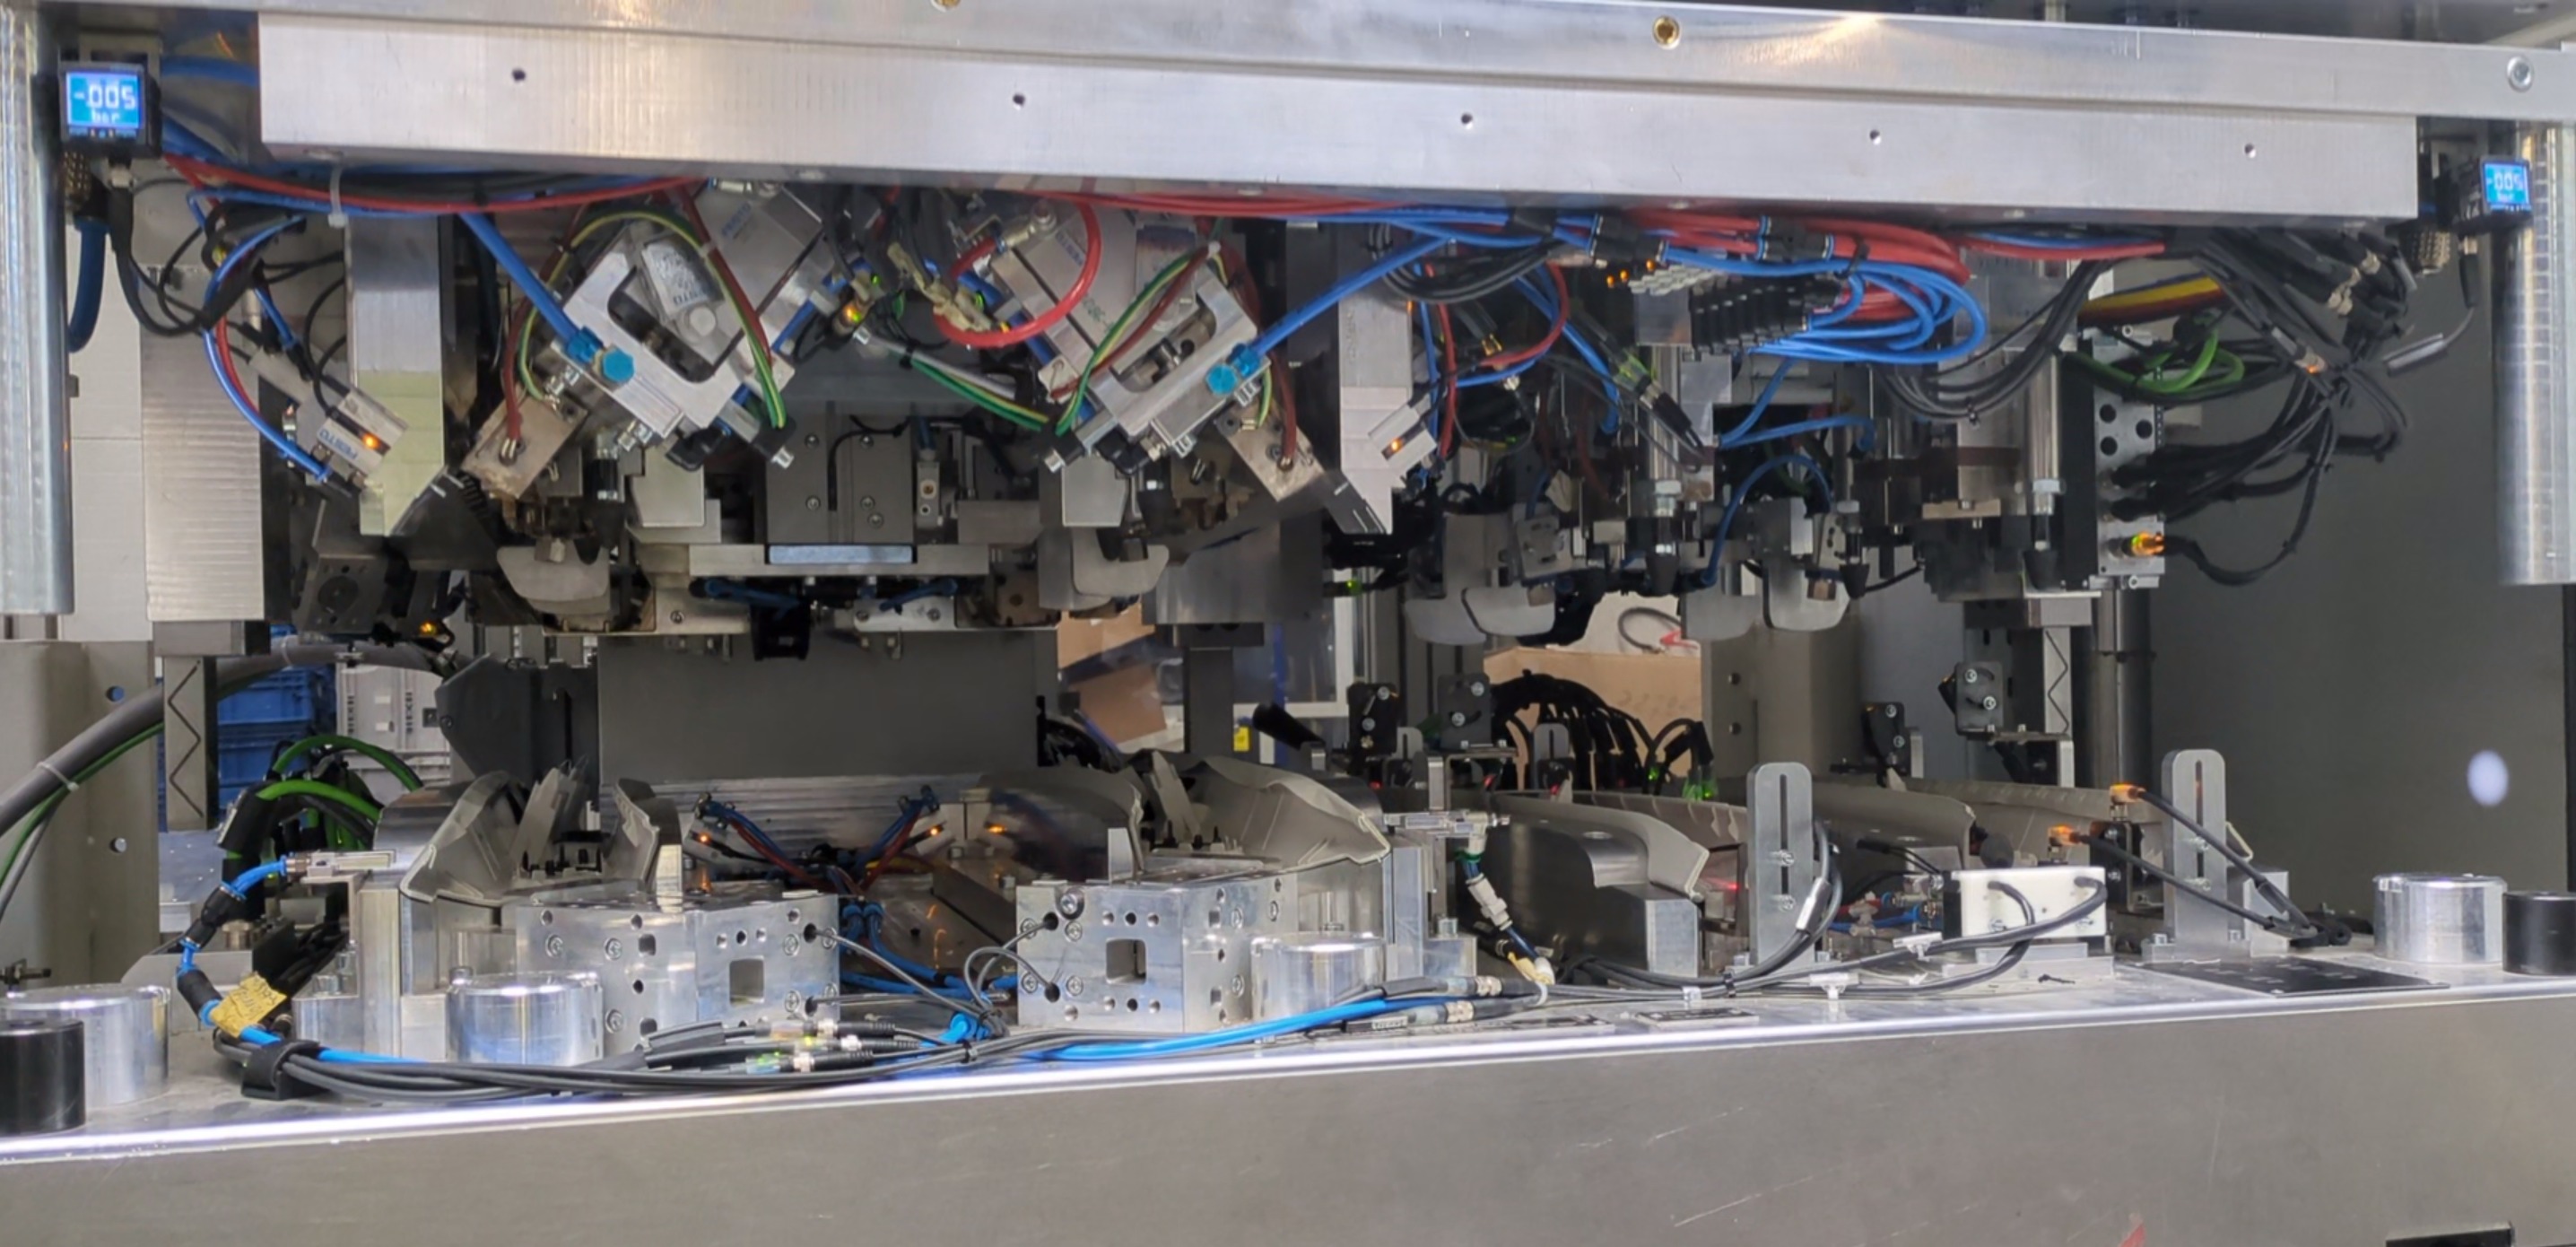
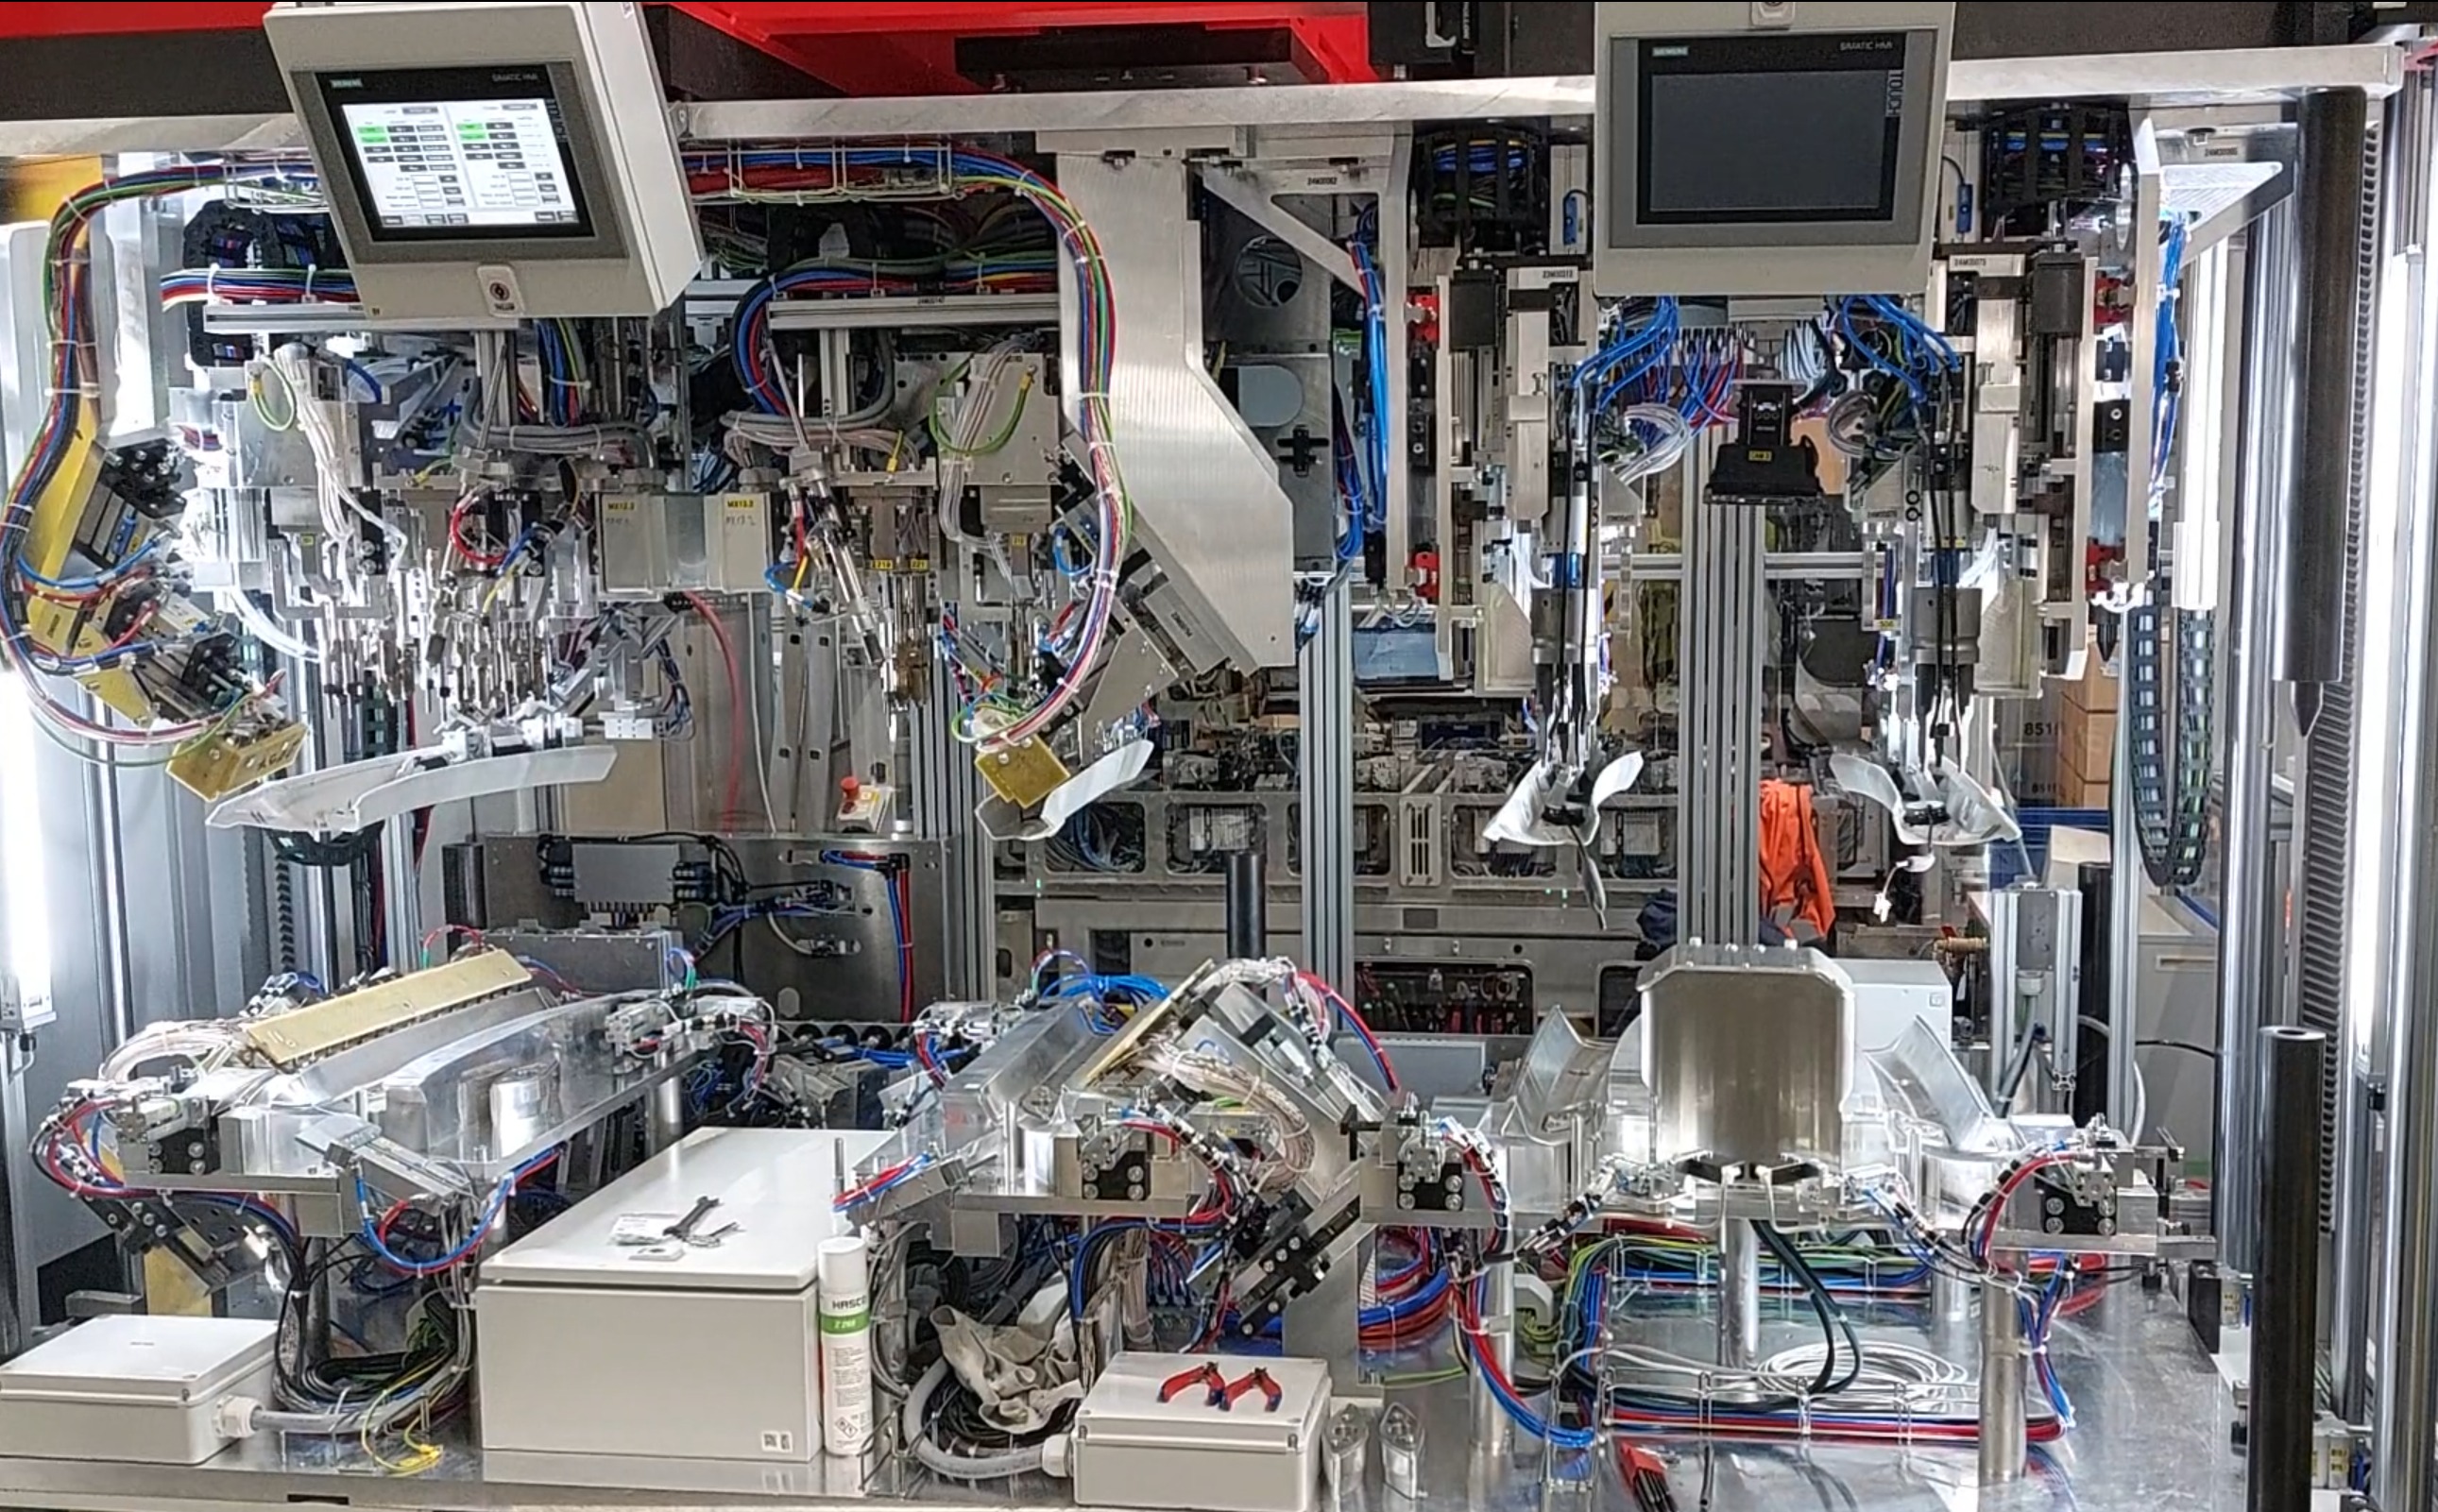
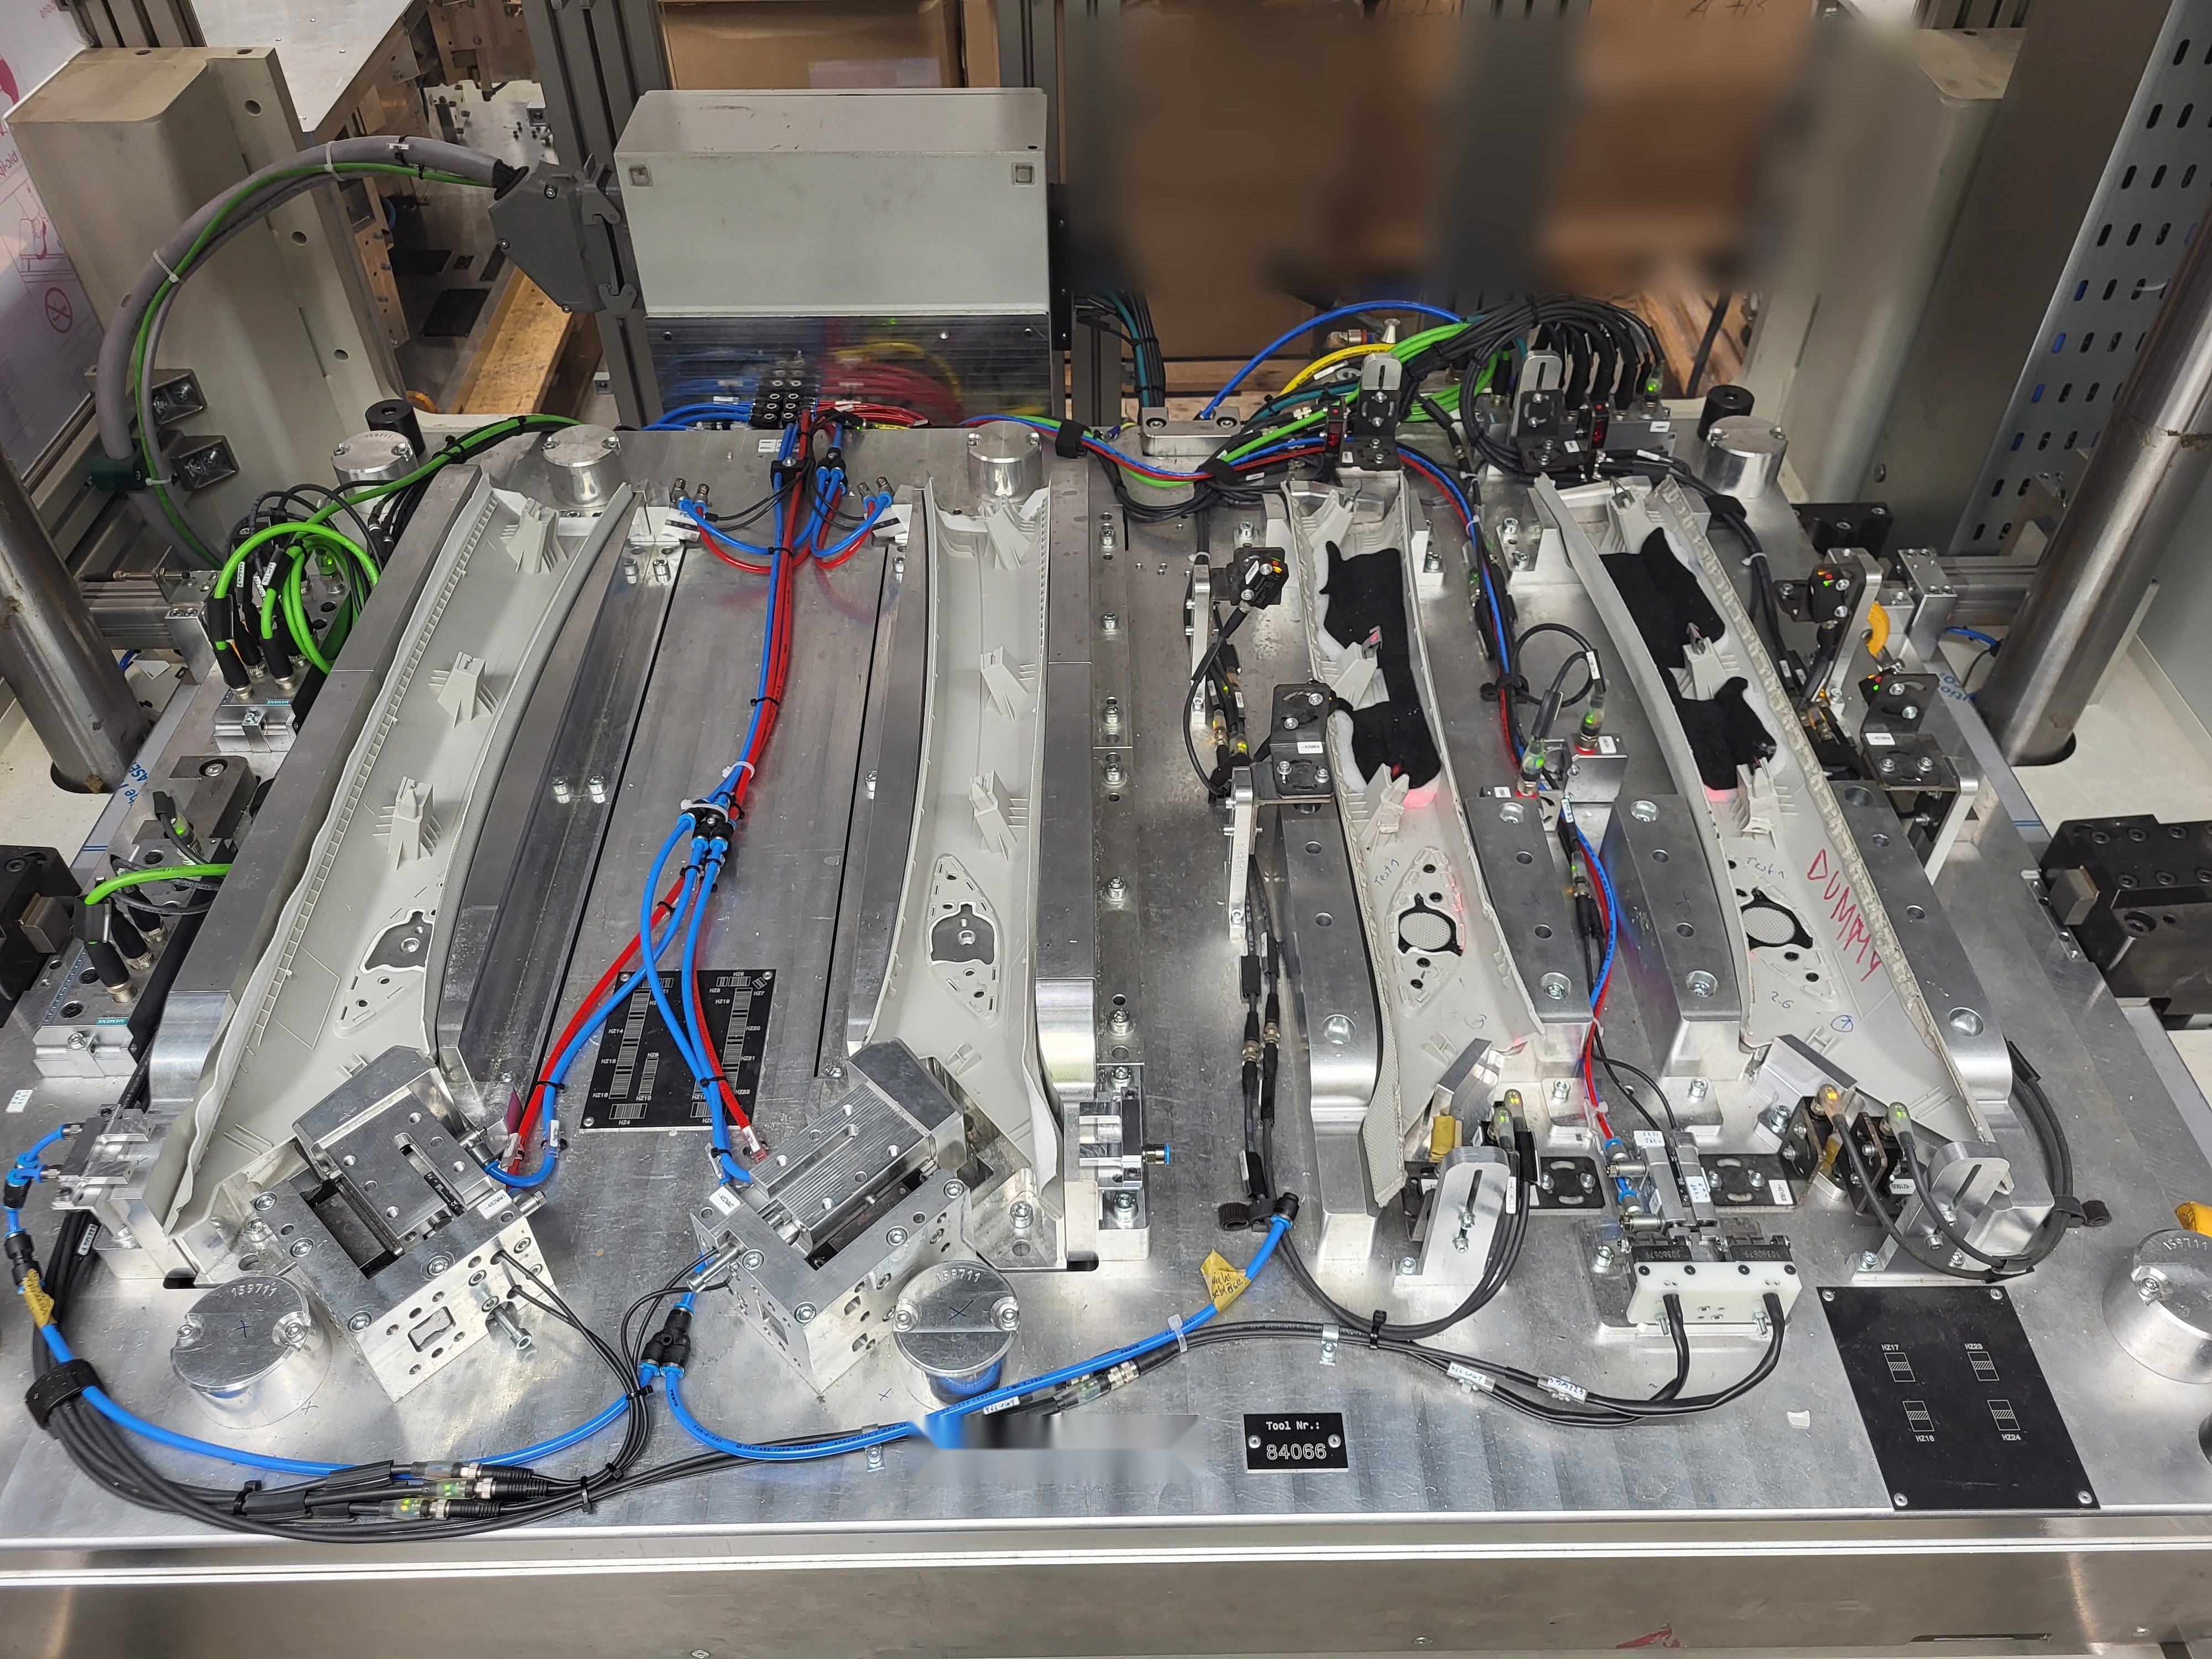
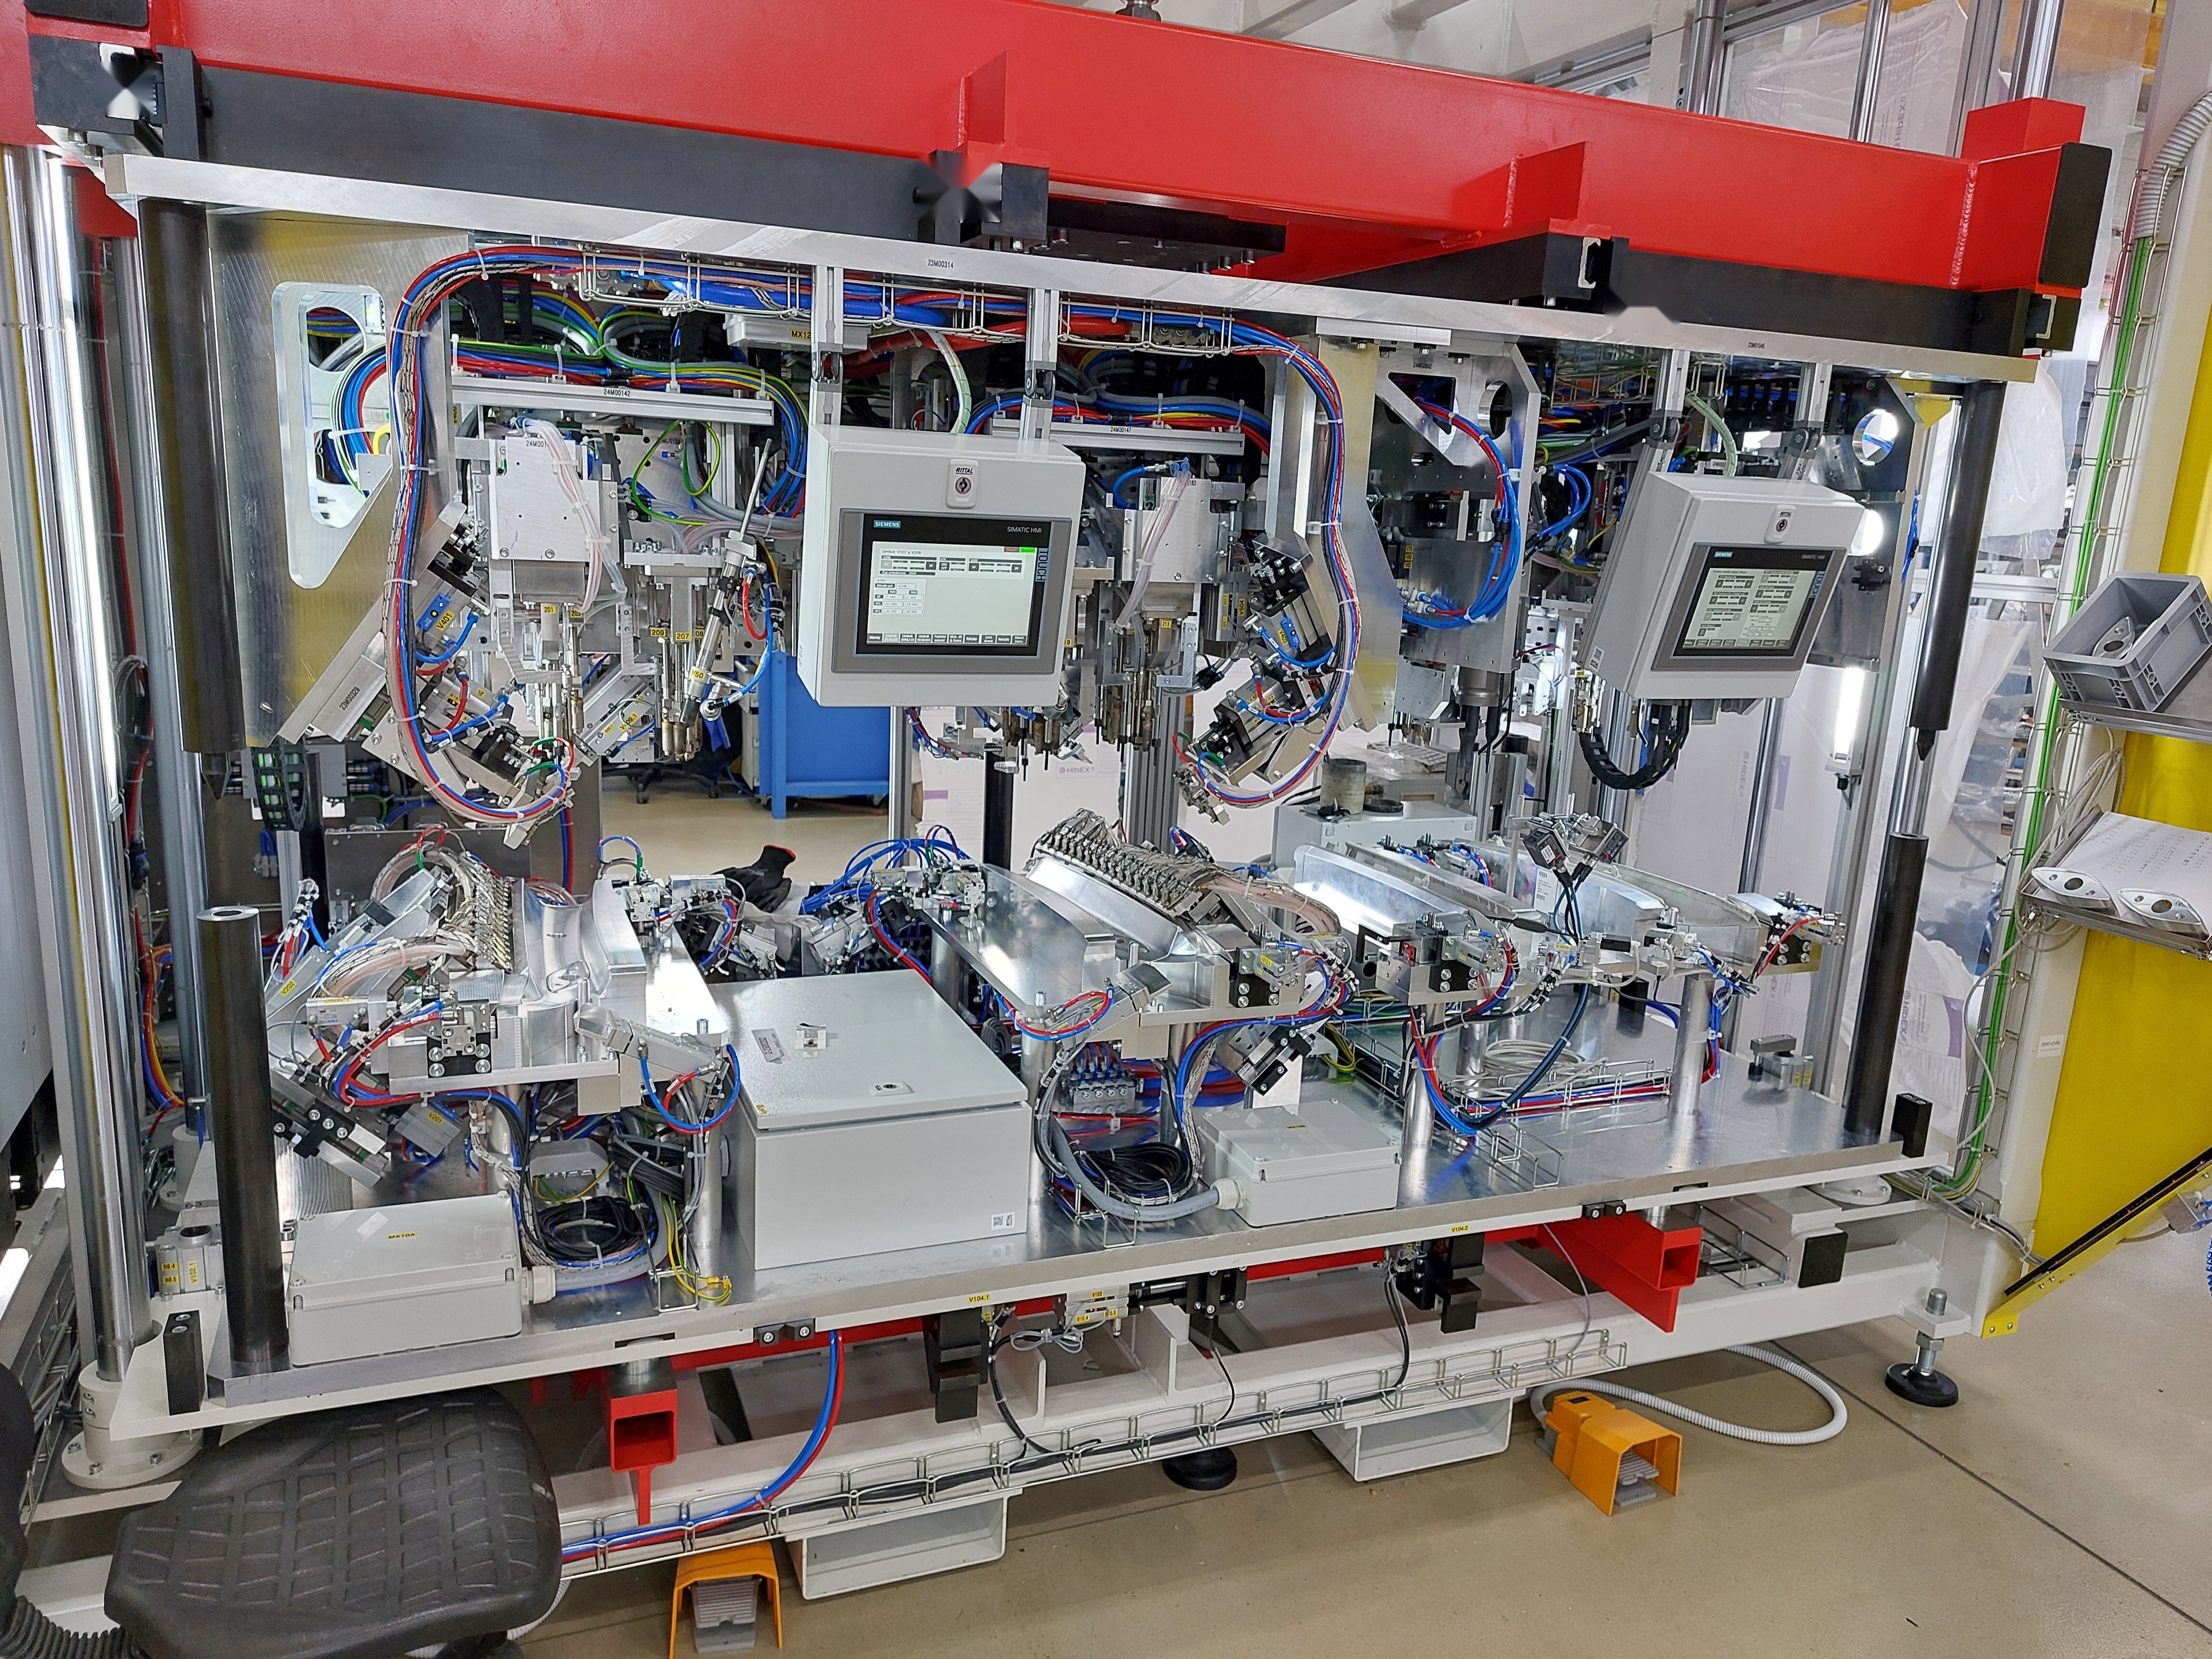
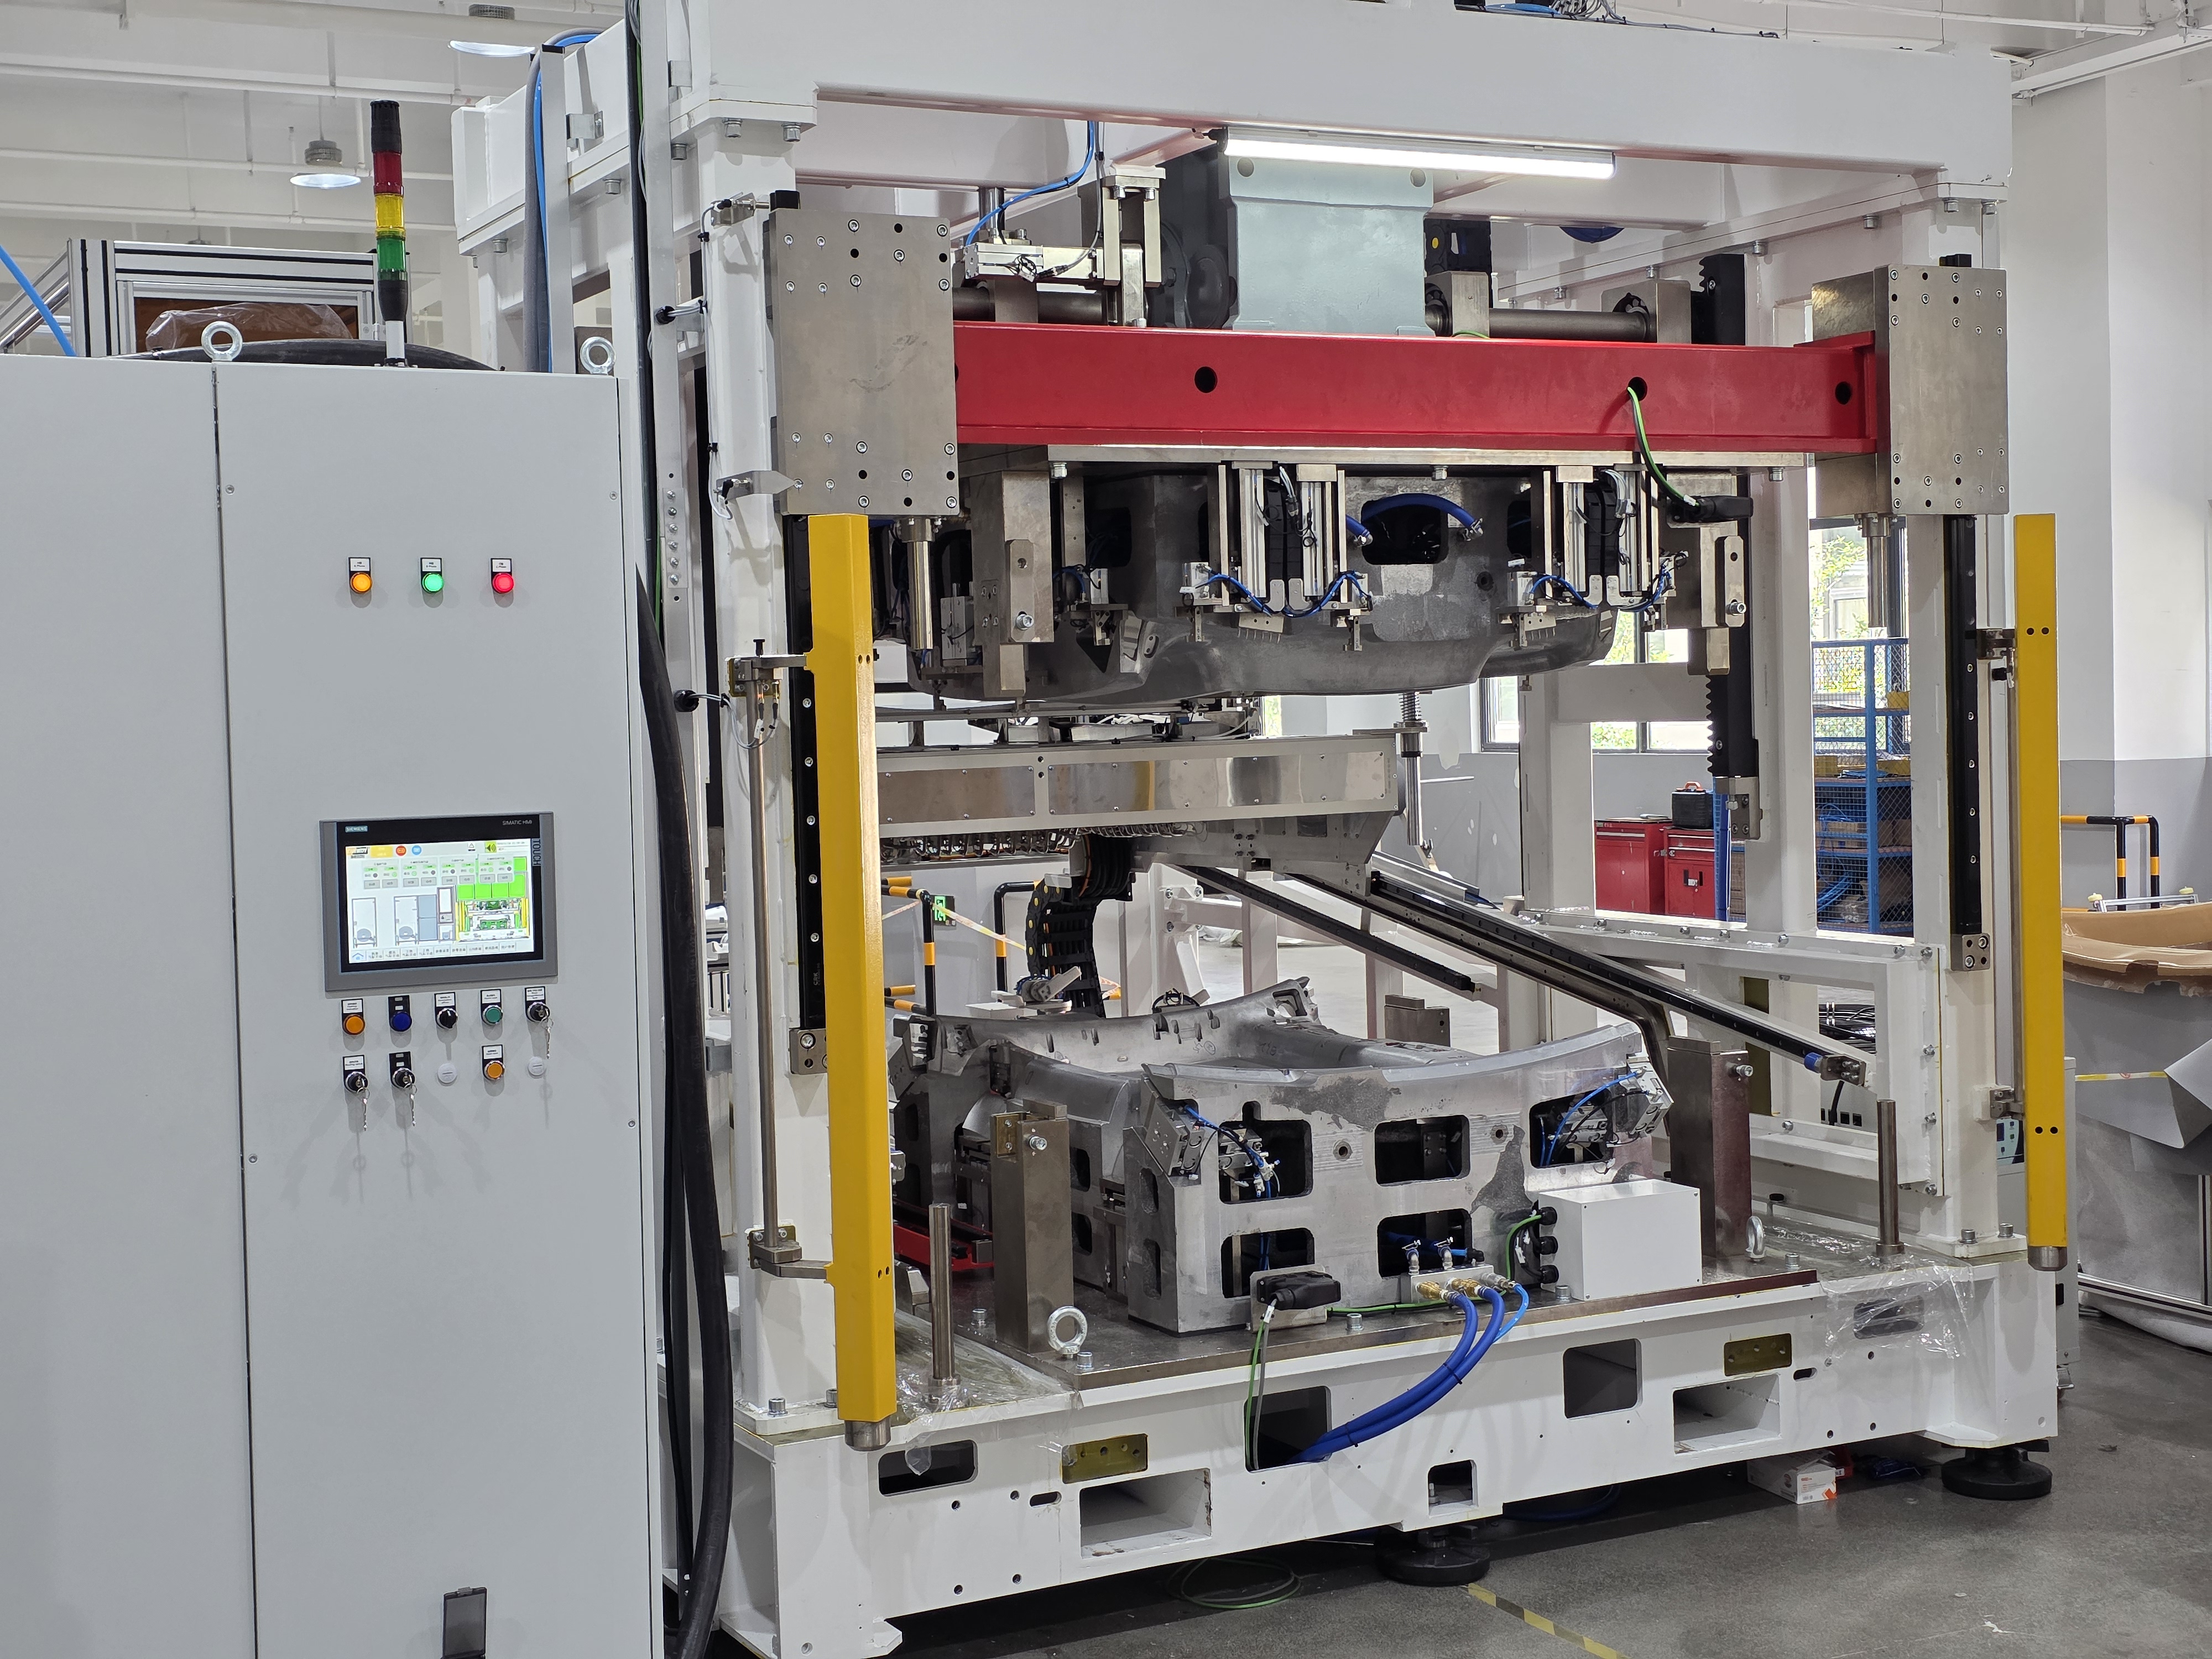
- 2 Vibrationsschweißanlagen für Schusskanal und IP
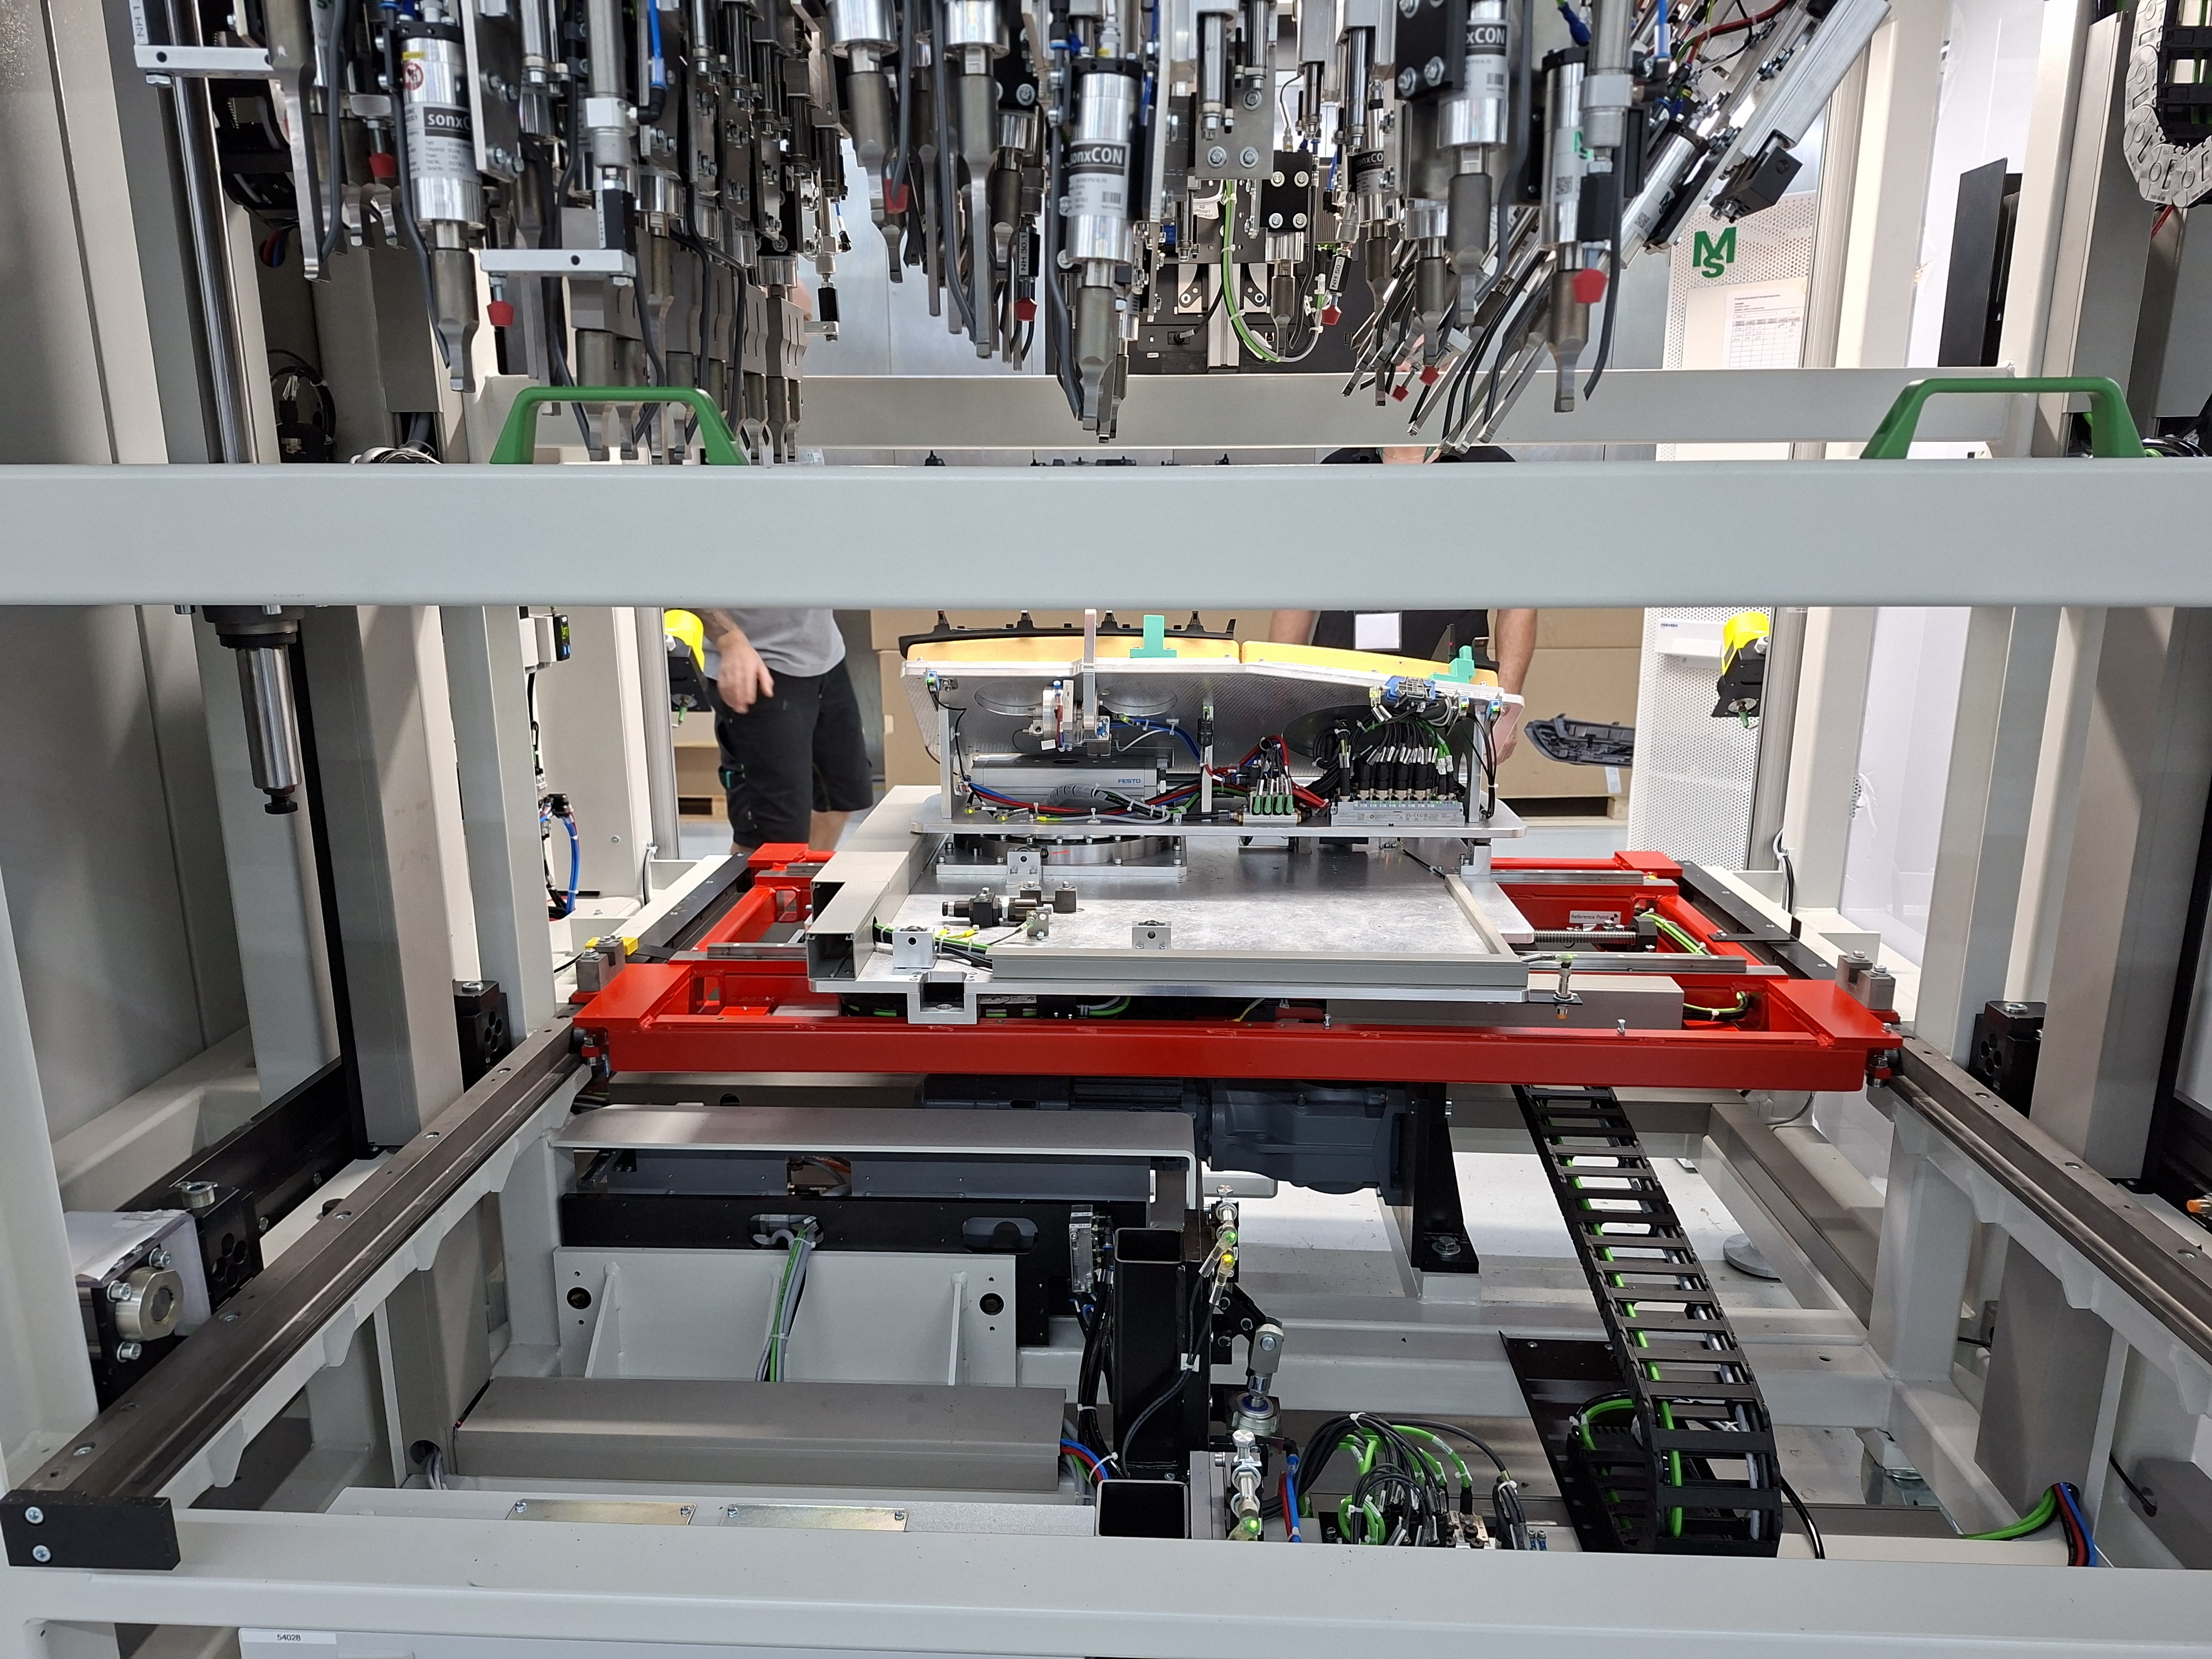
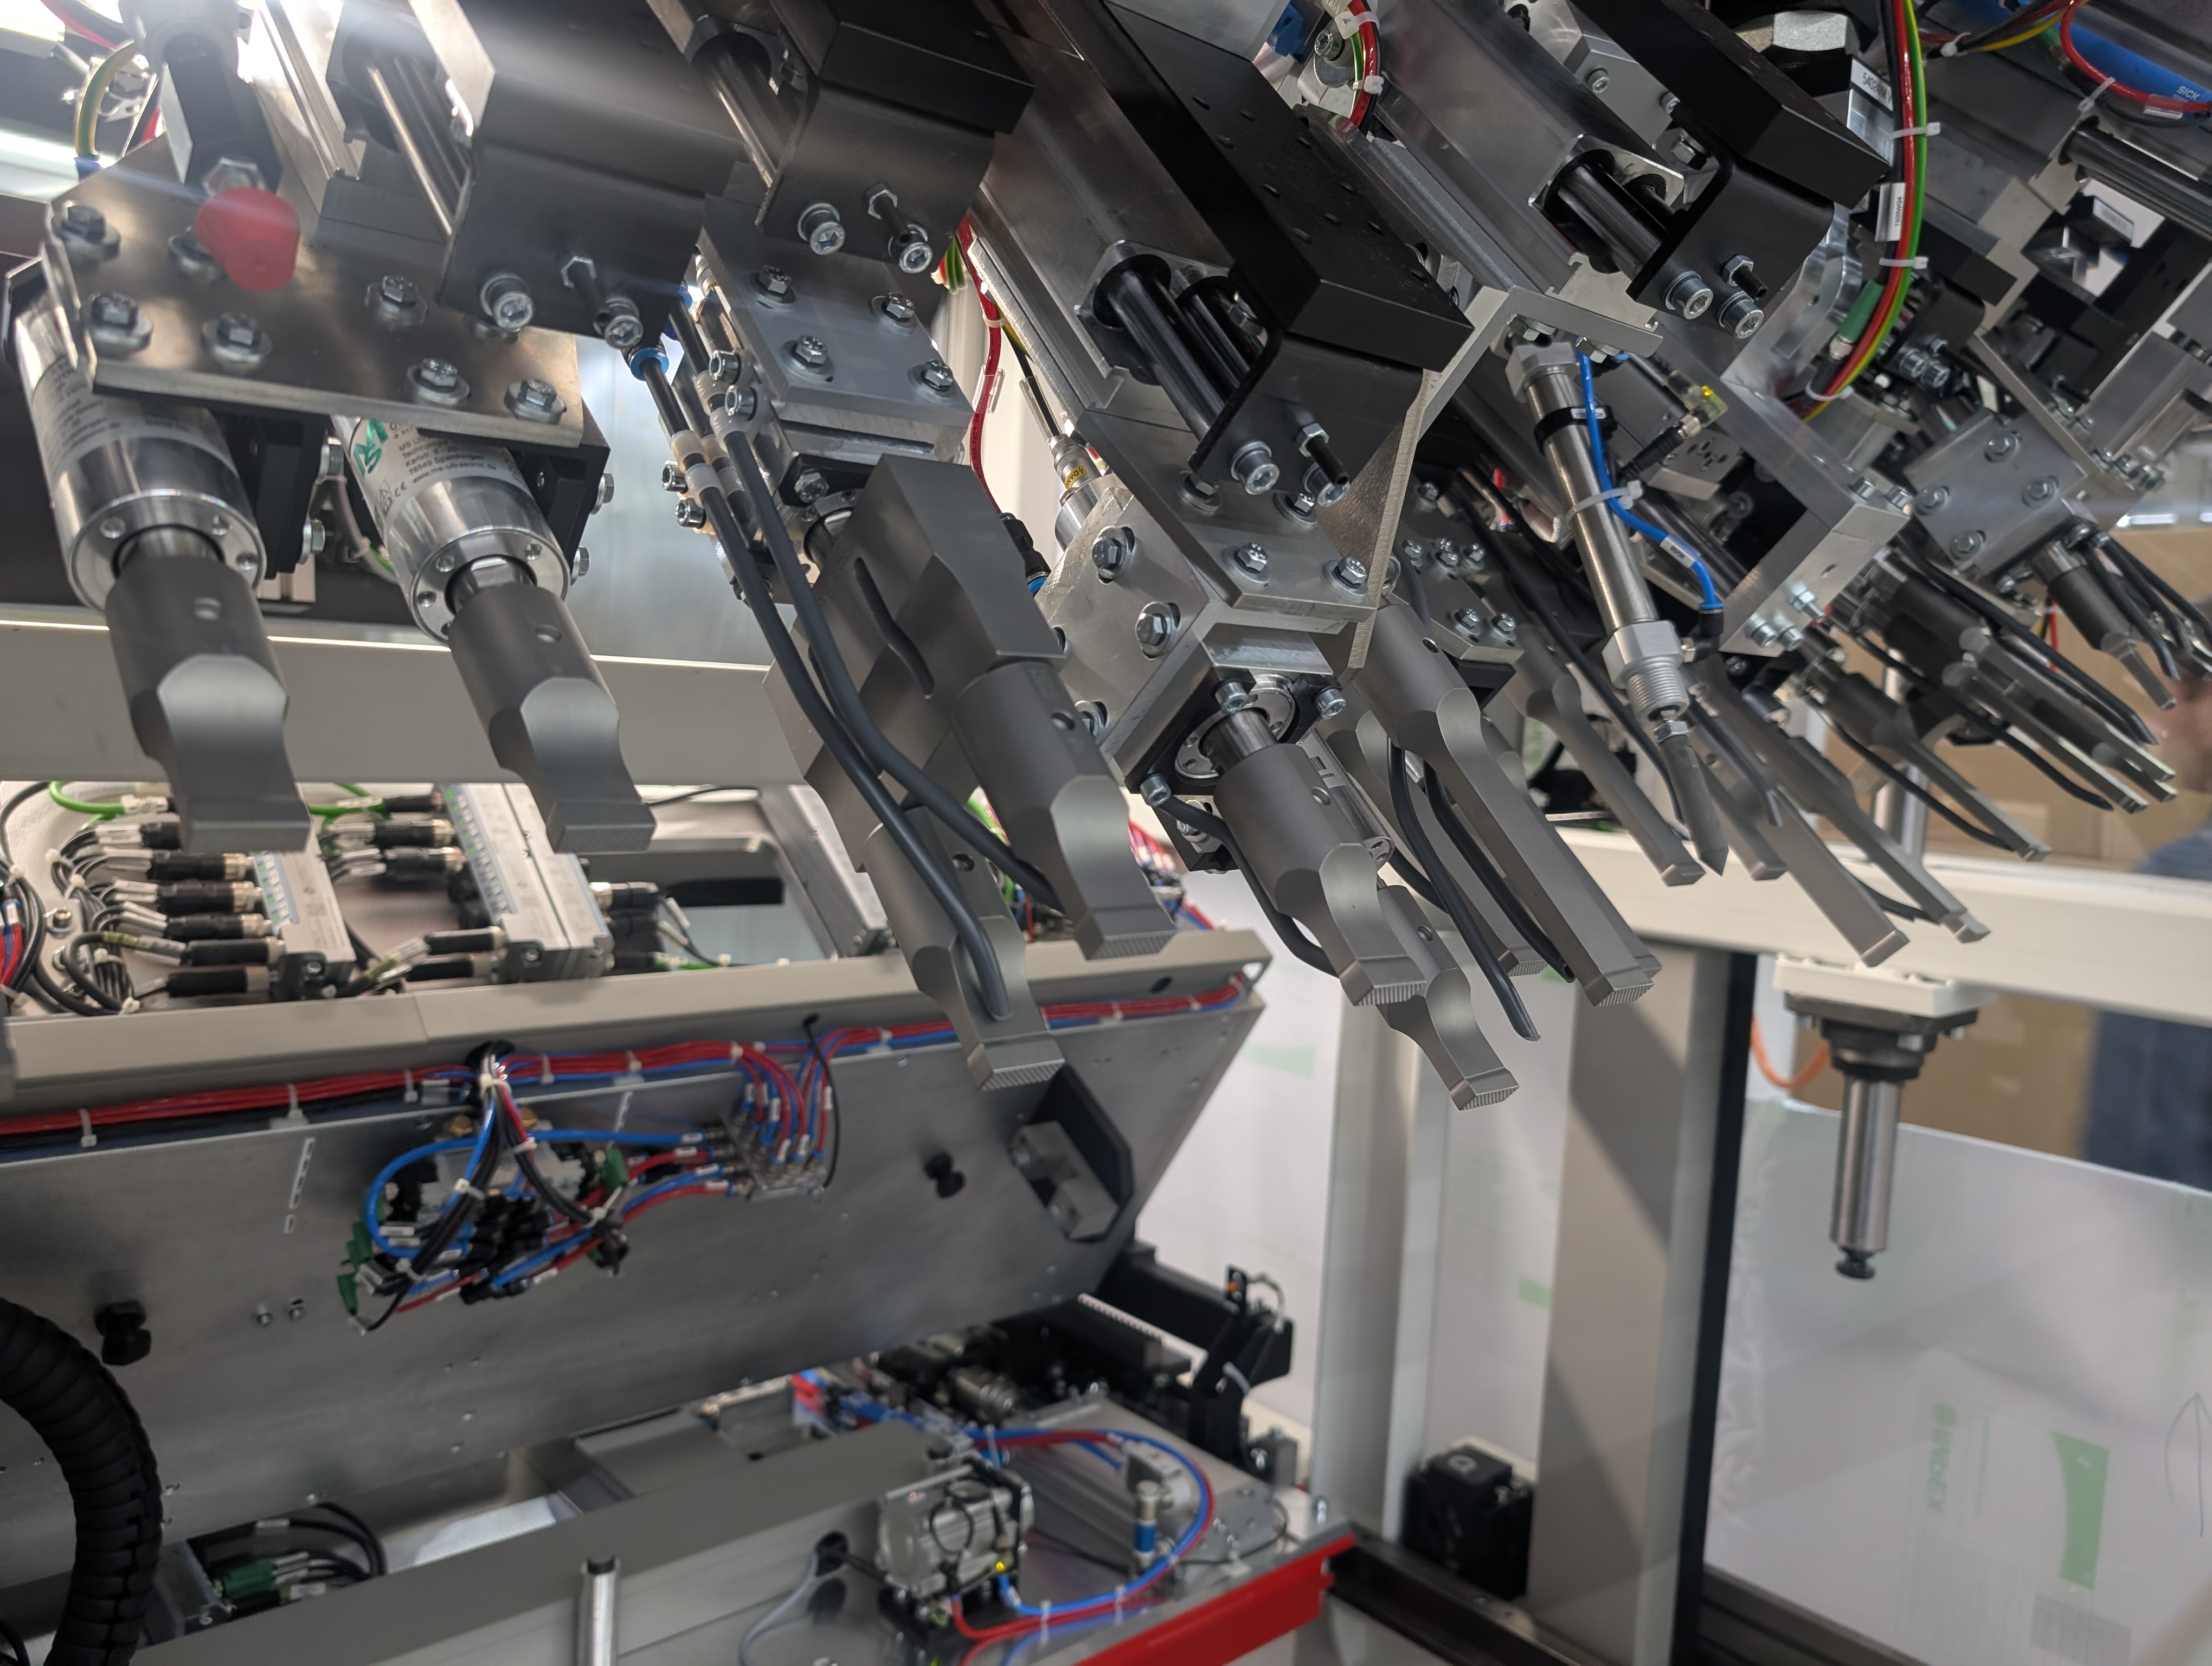
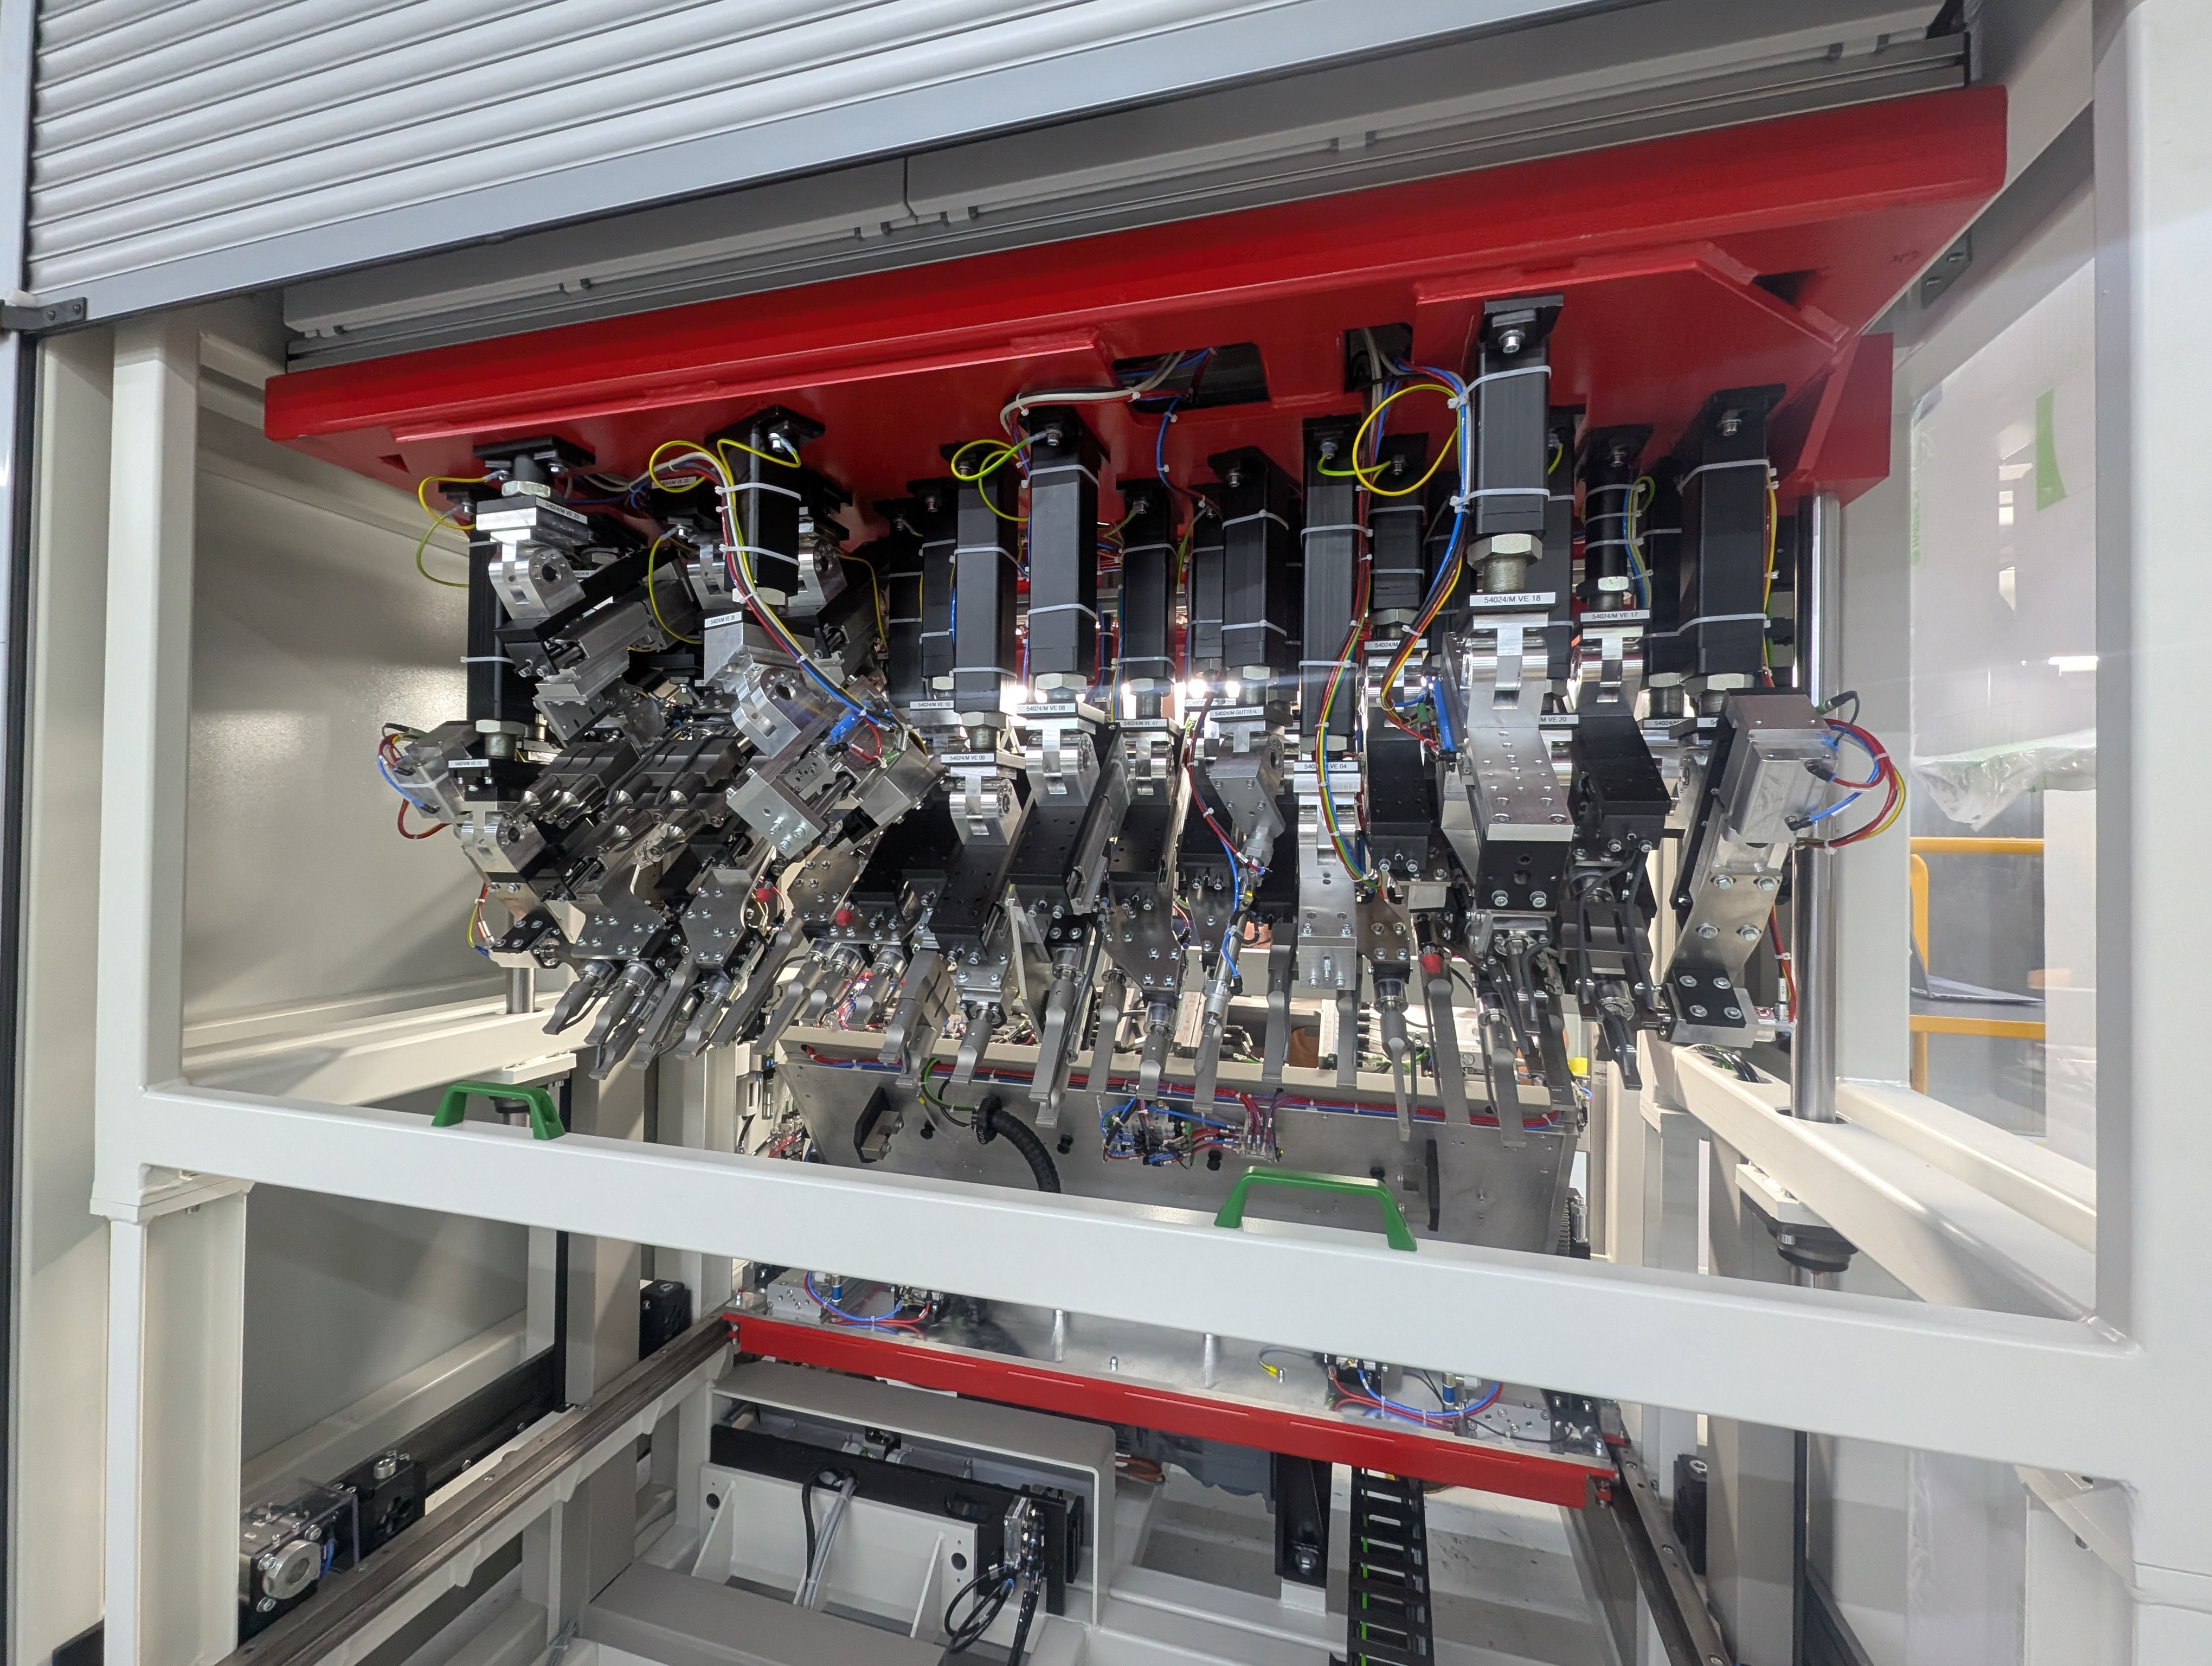
- Ultraschall-Schweißanlage zum Verschweißen mit dem IP-Träger
Unser Beitrag
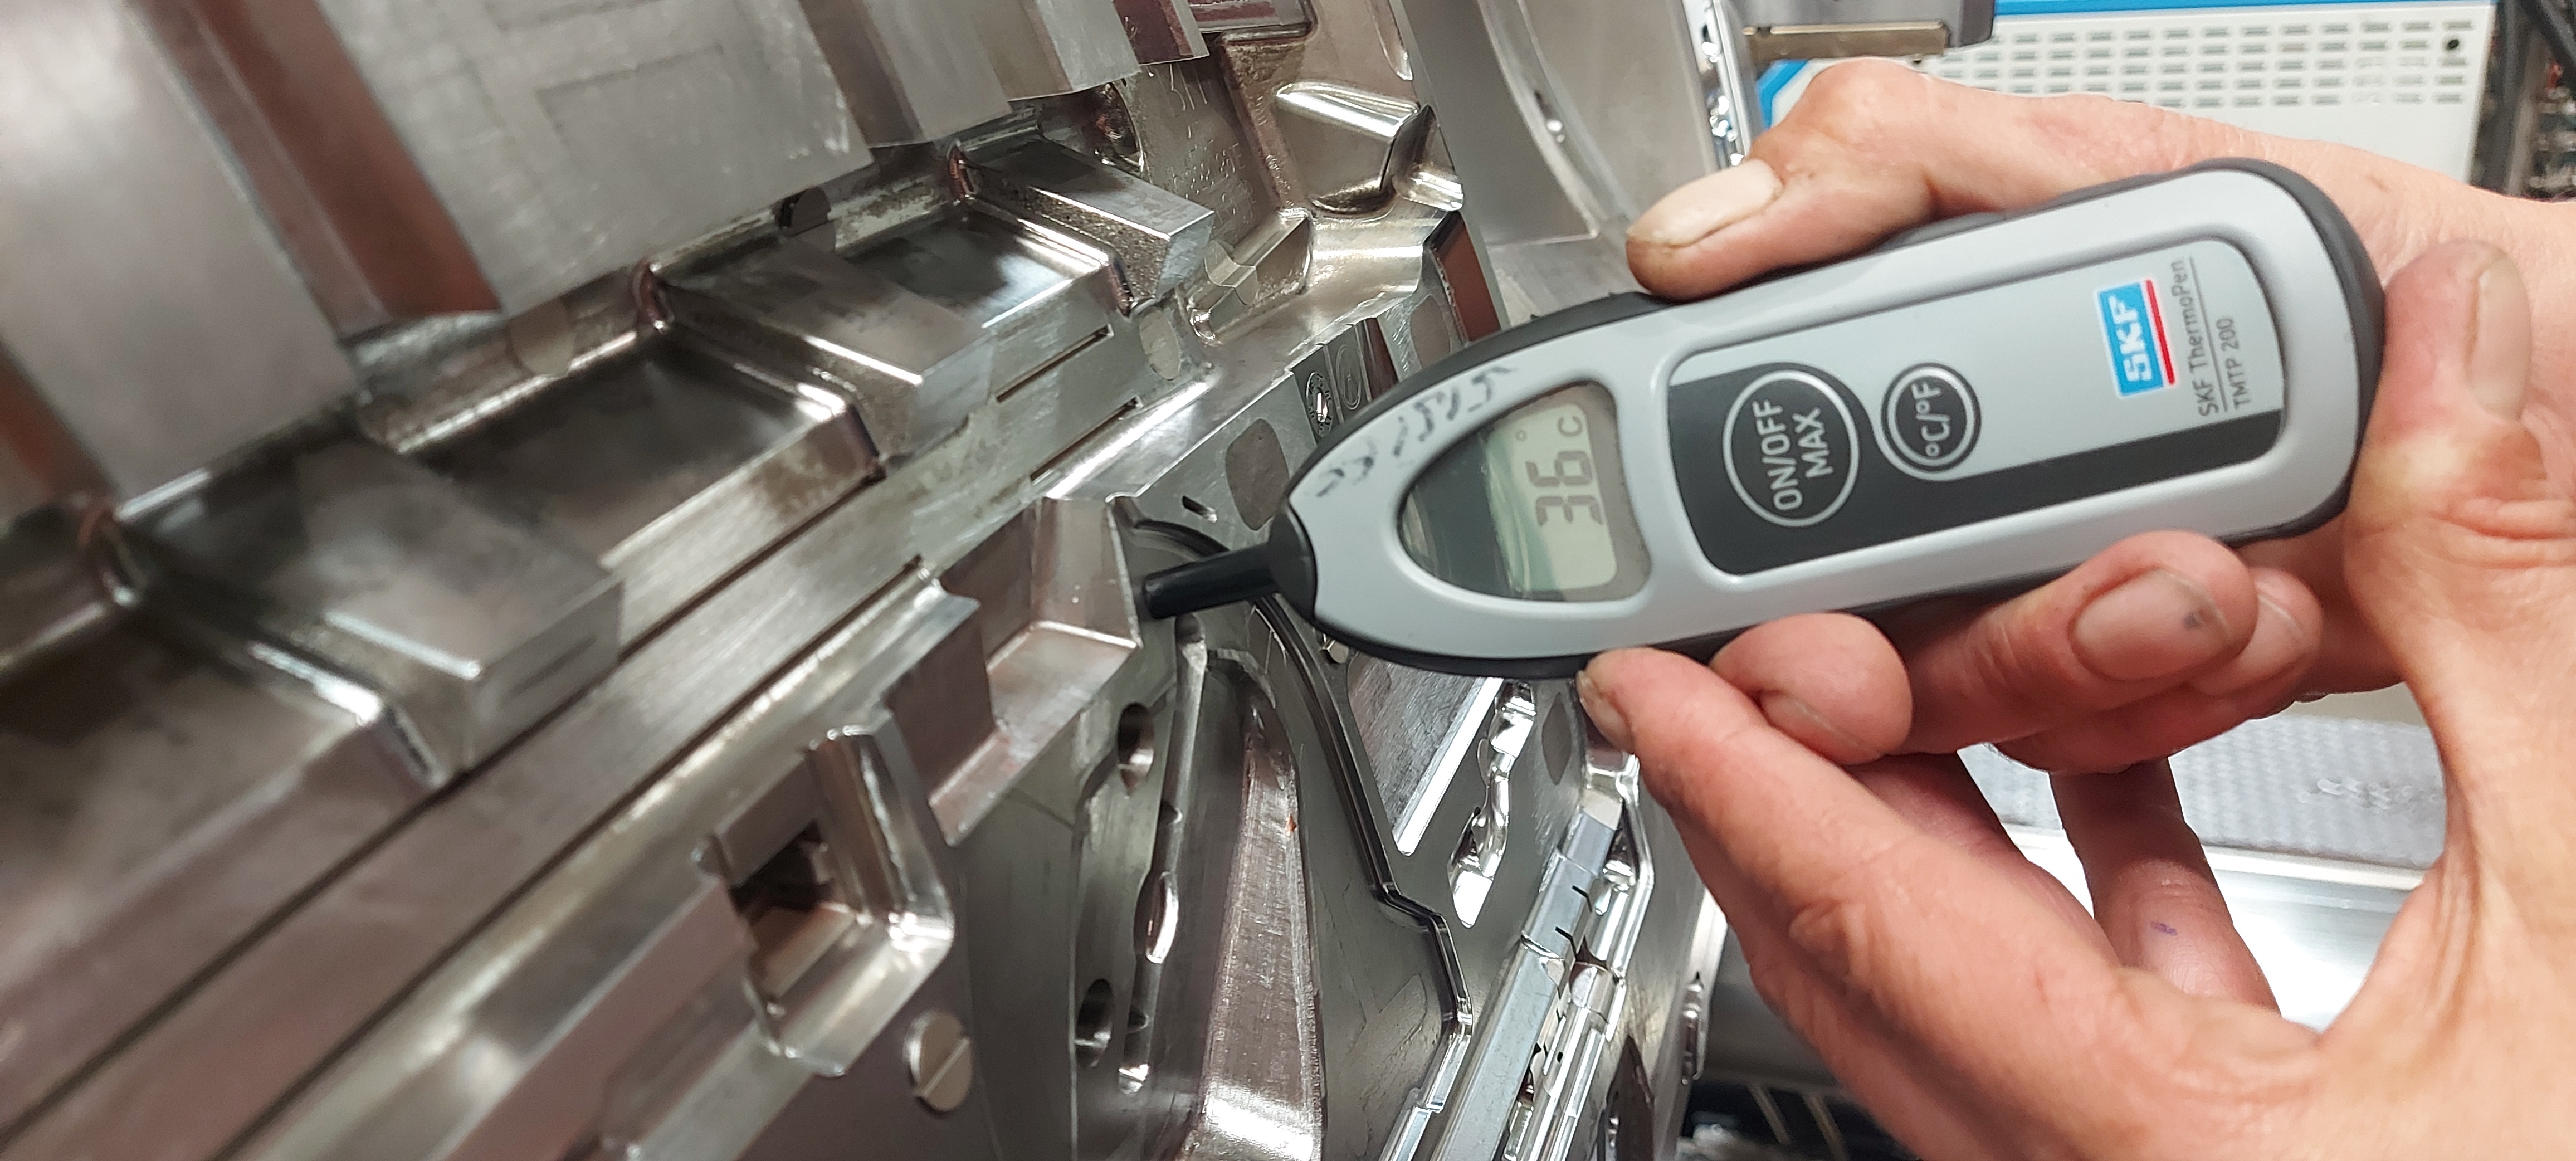
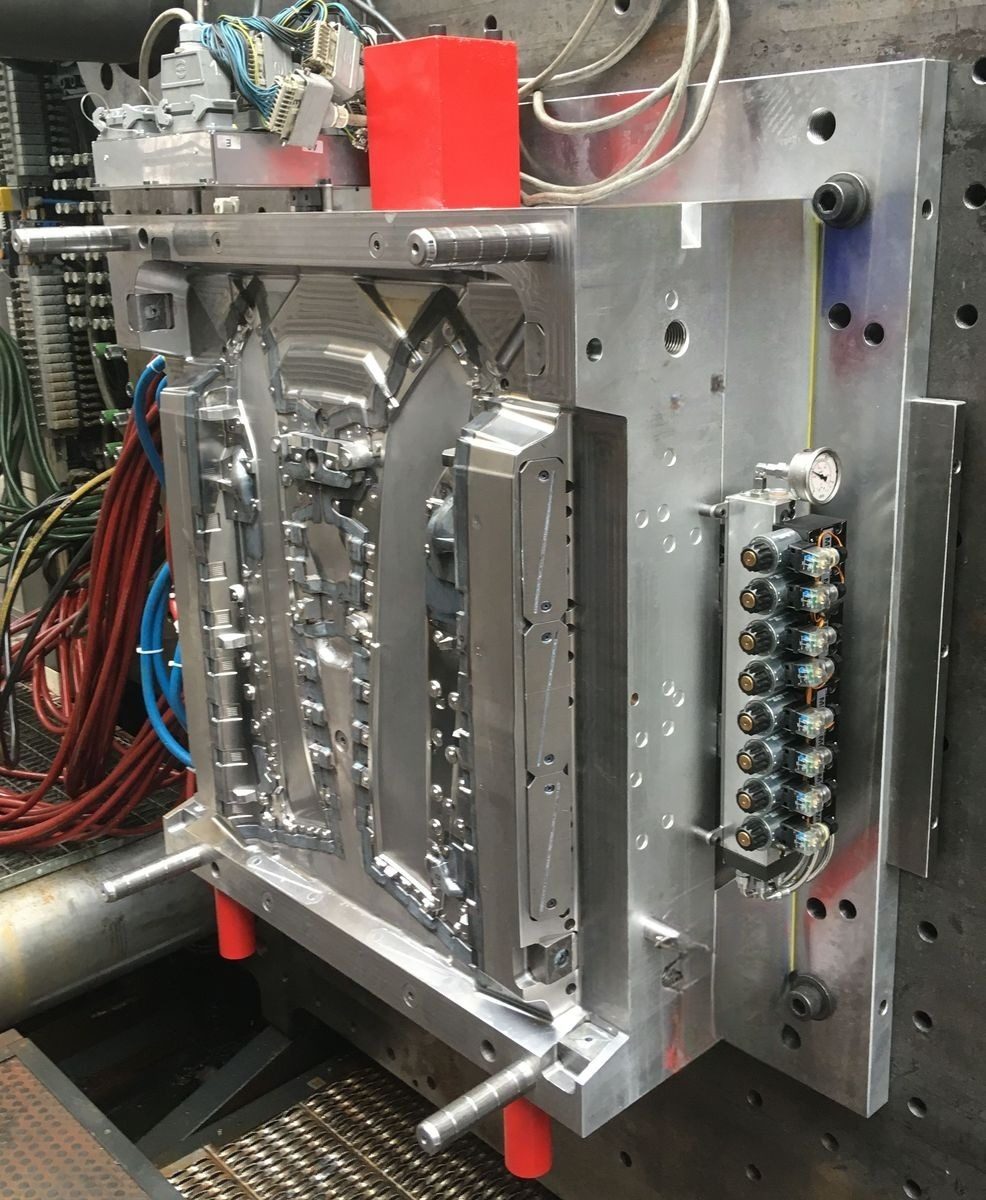
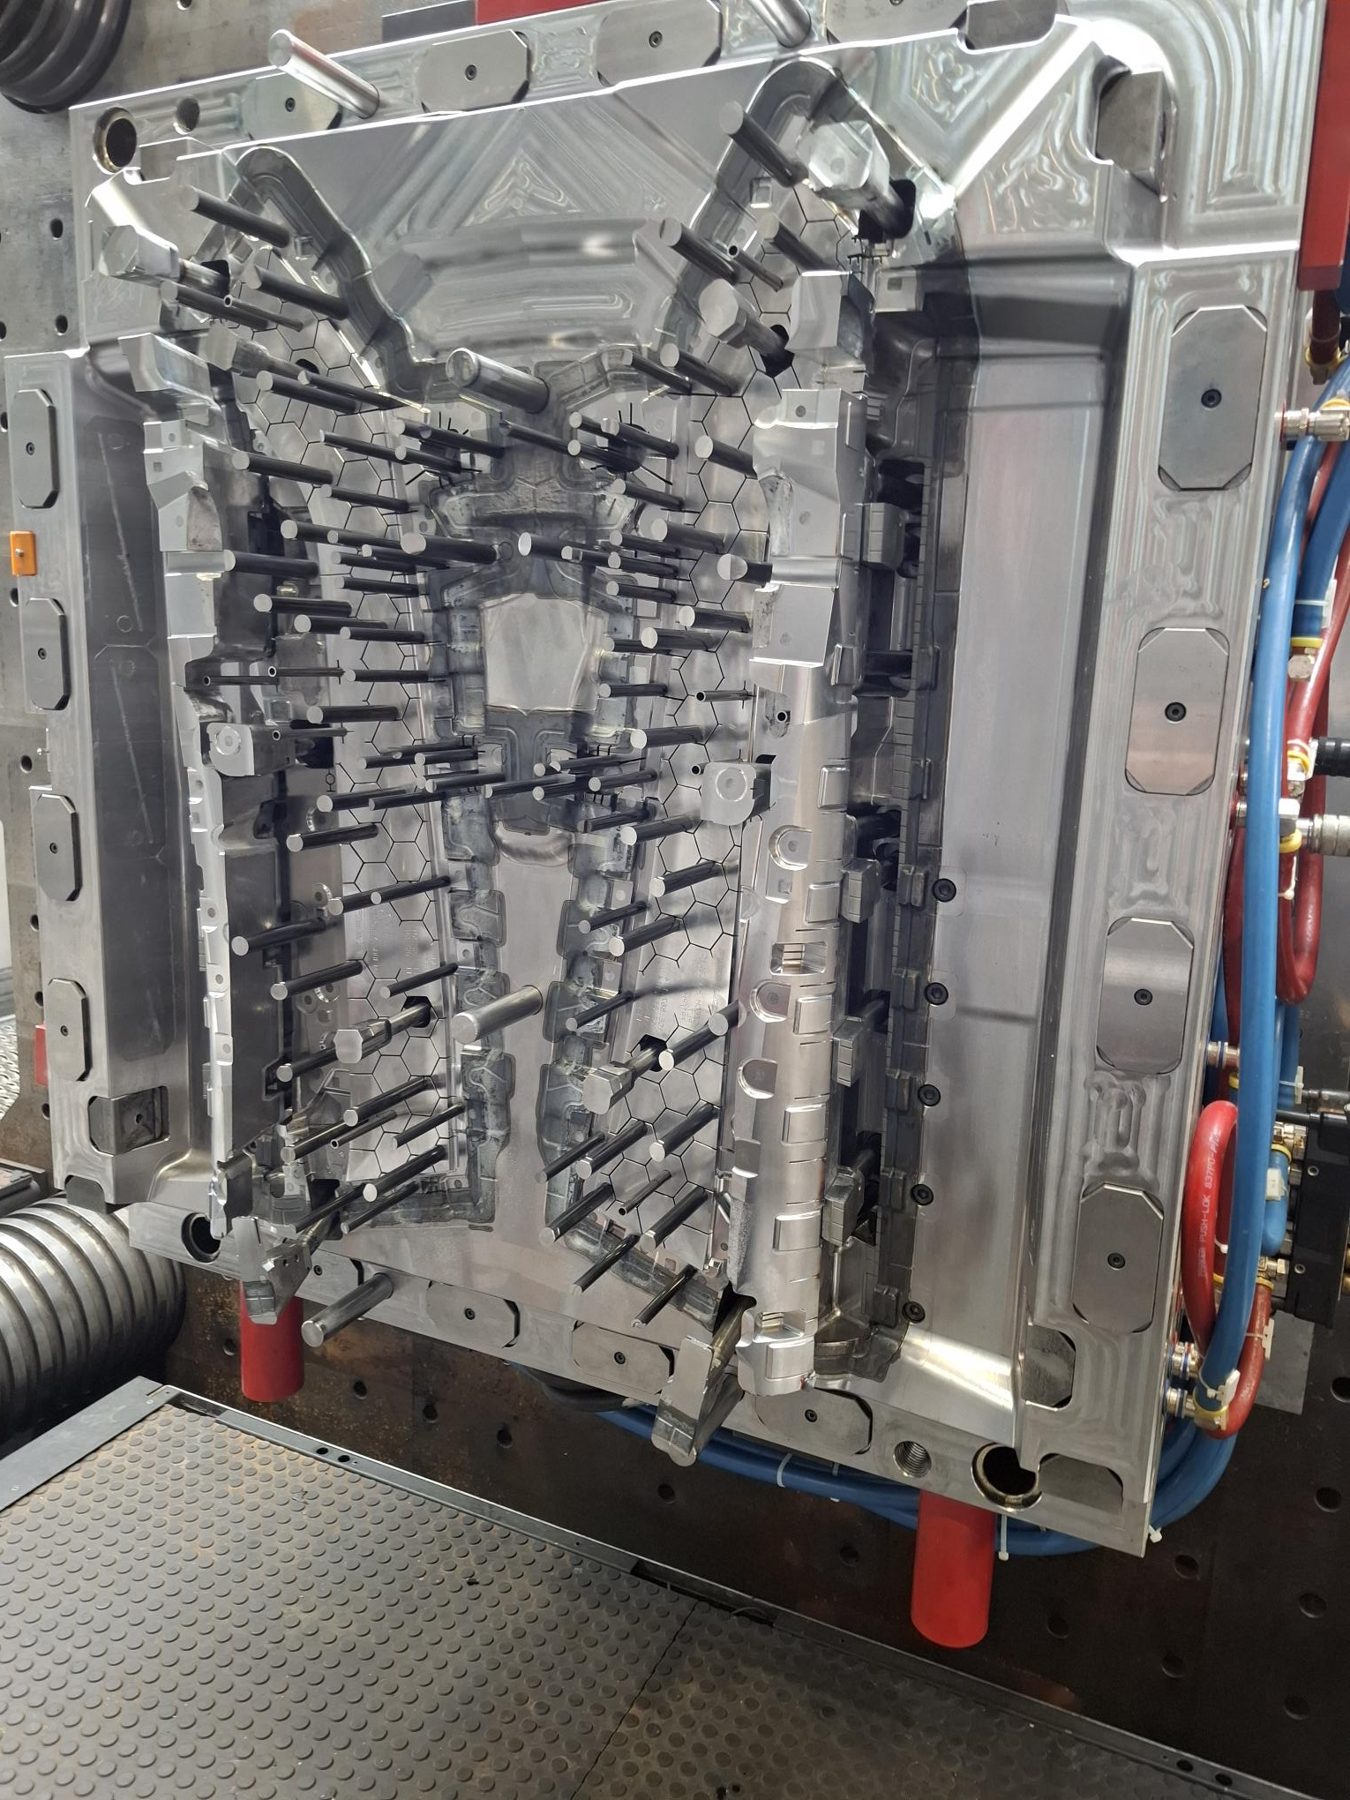
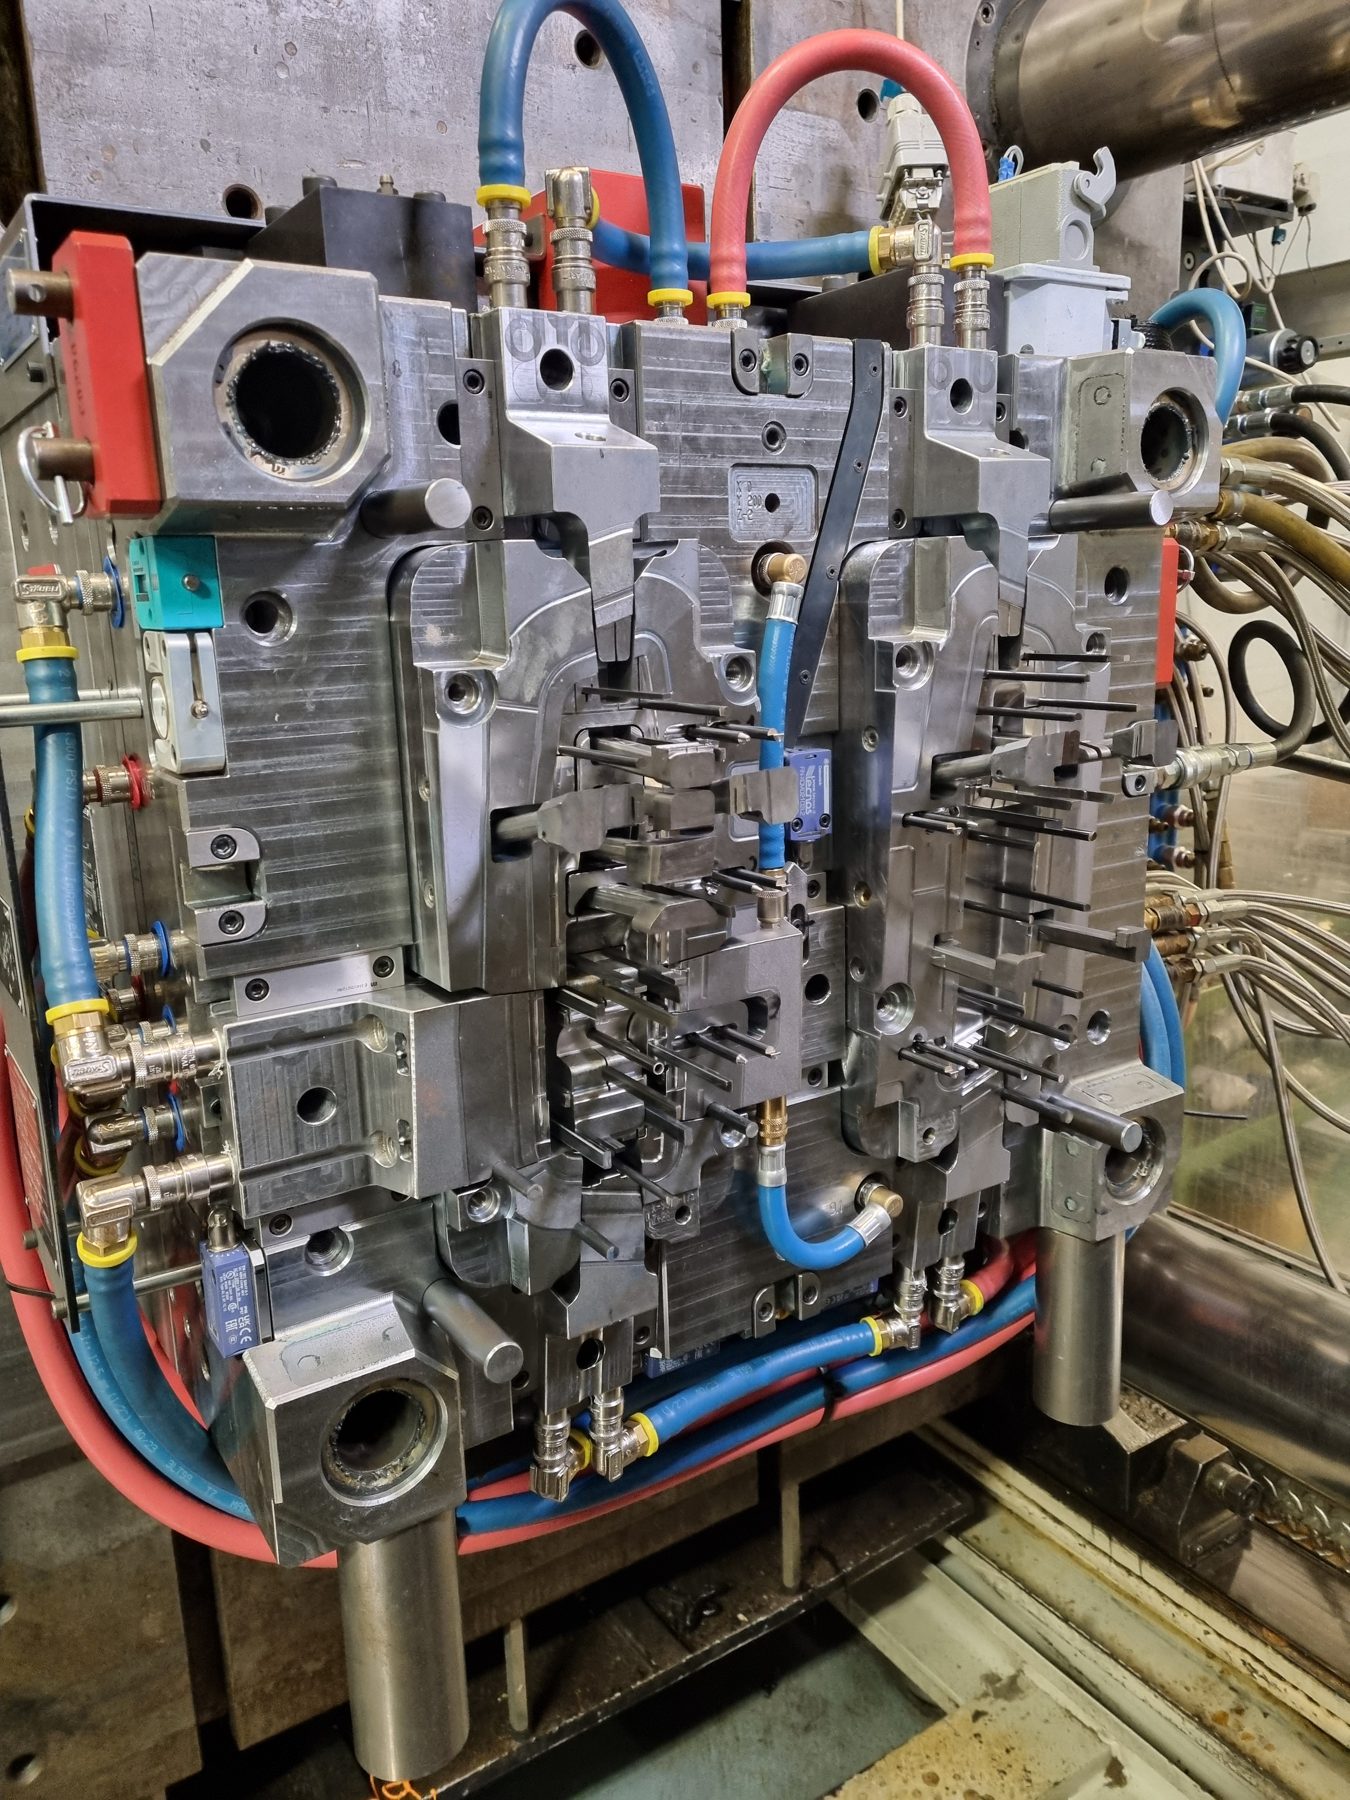
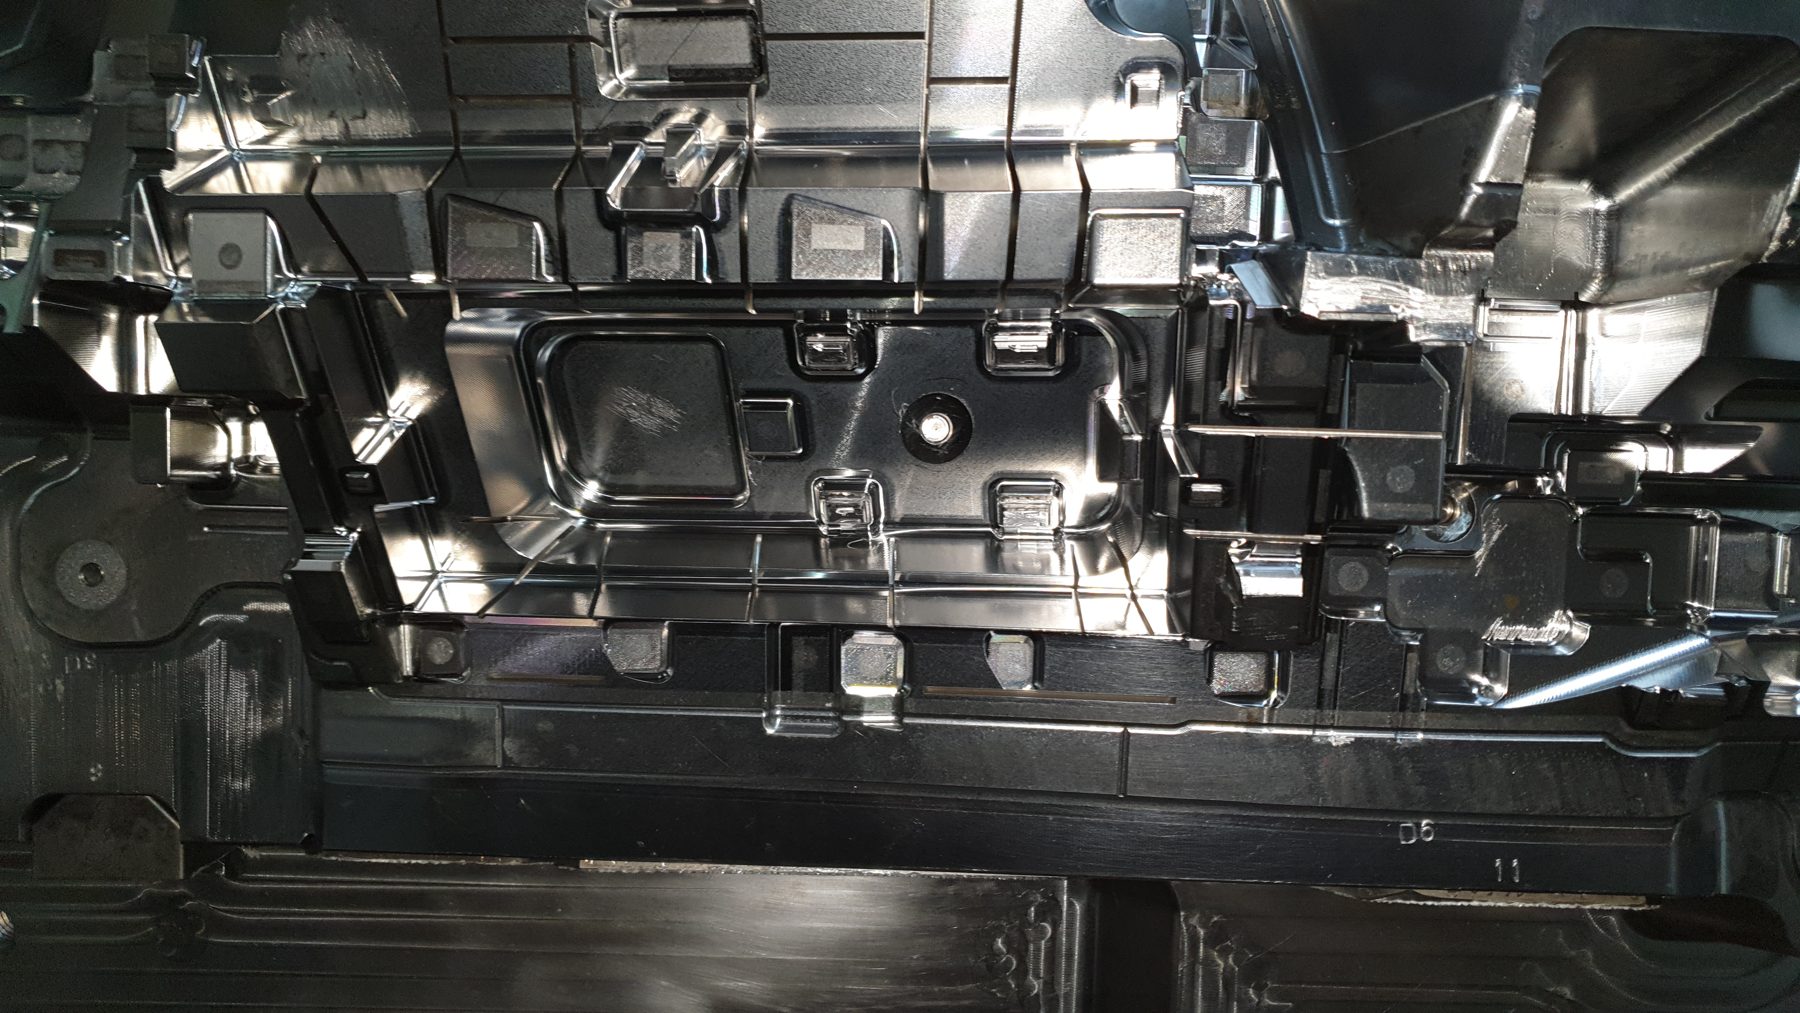
Wir haben das Tool-Management für alle 11 internen Spritzgusswerkzeuge der Instrumententafel übernommen. Dazu gehörten die Abmusterung der Werkzeuge, das Änderungsmanagement, die Terminverfolgung und die Steuerung der Lieferanten.
Bei den Fertigungsanlagen haben wir drei Verfahren betreut. Der IP-Topper läuft über eine IMG-Vakuumkaschieranlage mit integriertem Klebstoffauftrag. Schusskanal und IP werden auf zwei Vibrationsschweißanlagen gefügt, und eine Ultraschall-Schweißanlage verschweißt den Topper mit dem IP-Träger. Wir haben die Anlagen von der technischen Auslegung bis zur Abnahme begleitet, einschließlich Inbetriebnahme und Anlauf.

Vom Tier-2 zum Tier-1: Industrialisierung für einen Zulieferer im Aufbau
Ein Zulieferer wird eigenständig und liefert erstmals direkt an den Hersteller. Wir haben die Industrialisierung übernommen.
Ausgangslage
Nach der Abspaltung vom Mutterkonzern stand unser Kunde, bis dahin Tier-2-Lieferant, auf eigenen Beinen. Die neue Führung wollte direkt an die Automobilhersteller liefern, als Tier-1. Wir haben von Anfang an unterstützt, bei der Positionierung und in der Akquise. Dann kam der Auftrag eines deutschen Automobilkonzerns: eine komplette Türverkleidung und eine Instrumententafel (IP).
Herausforderung
Der Auftrag war groß, die Organisation des Kunden dafür nicht gebaut. Für ein Industrialisierungsprojekt dieser Größe fehlten Strukturen und Ressourcen, der Terminplan des Herstellers ließ aber keinen Spielraum. Also haben wir die Industrialisierung als externer Partner federführend übernommen.
Unser Beitrag
Wir haben nicht nur beraten, sondern die technische Umsetzung operativ gesteuert, von der Machbarkeit bei der Bauteilentwicklung bis zum fertigen Bauteil. Dazu gehörten das Produktionskonzept mit allen Fertigungstechnologien, die Auslegung und Absicherung der Spritzgusswerkzeuge und die Planung der Folgeprozesse, vor allem der Kaschieranlagen für die Oberflächen und der Schweißanlagen für die Montage. Wir haben Lastenhefte und Anfragen (RfQ) erstellt und die Maschinenbauer technisch betreut. Beim Hersteller haben wir den Aufbau überwacht, die Anlagen vorab abgenommen und im Werk des Kunden integriert. Den Anlauf haben wir vor Ort begleitet, mit Blick auf Taktzeiten, Qualität und Prozessstabilität.
Ergebnis
Die Anlagen gingen termingerecht und in der geforderten Qualität an den Start. Der Kunde hat sich damit als Tier-1 am Markt etabliert.
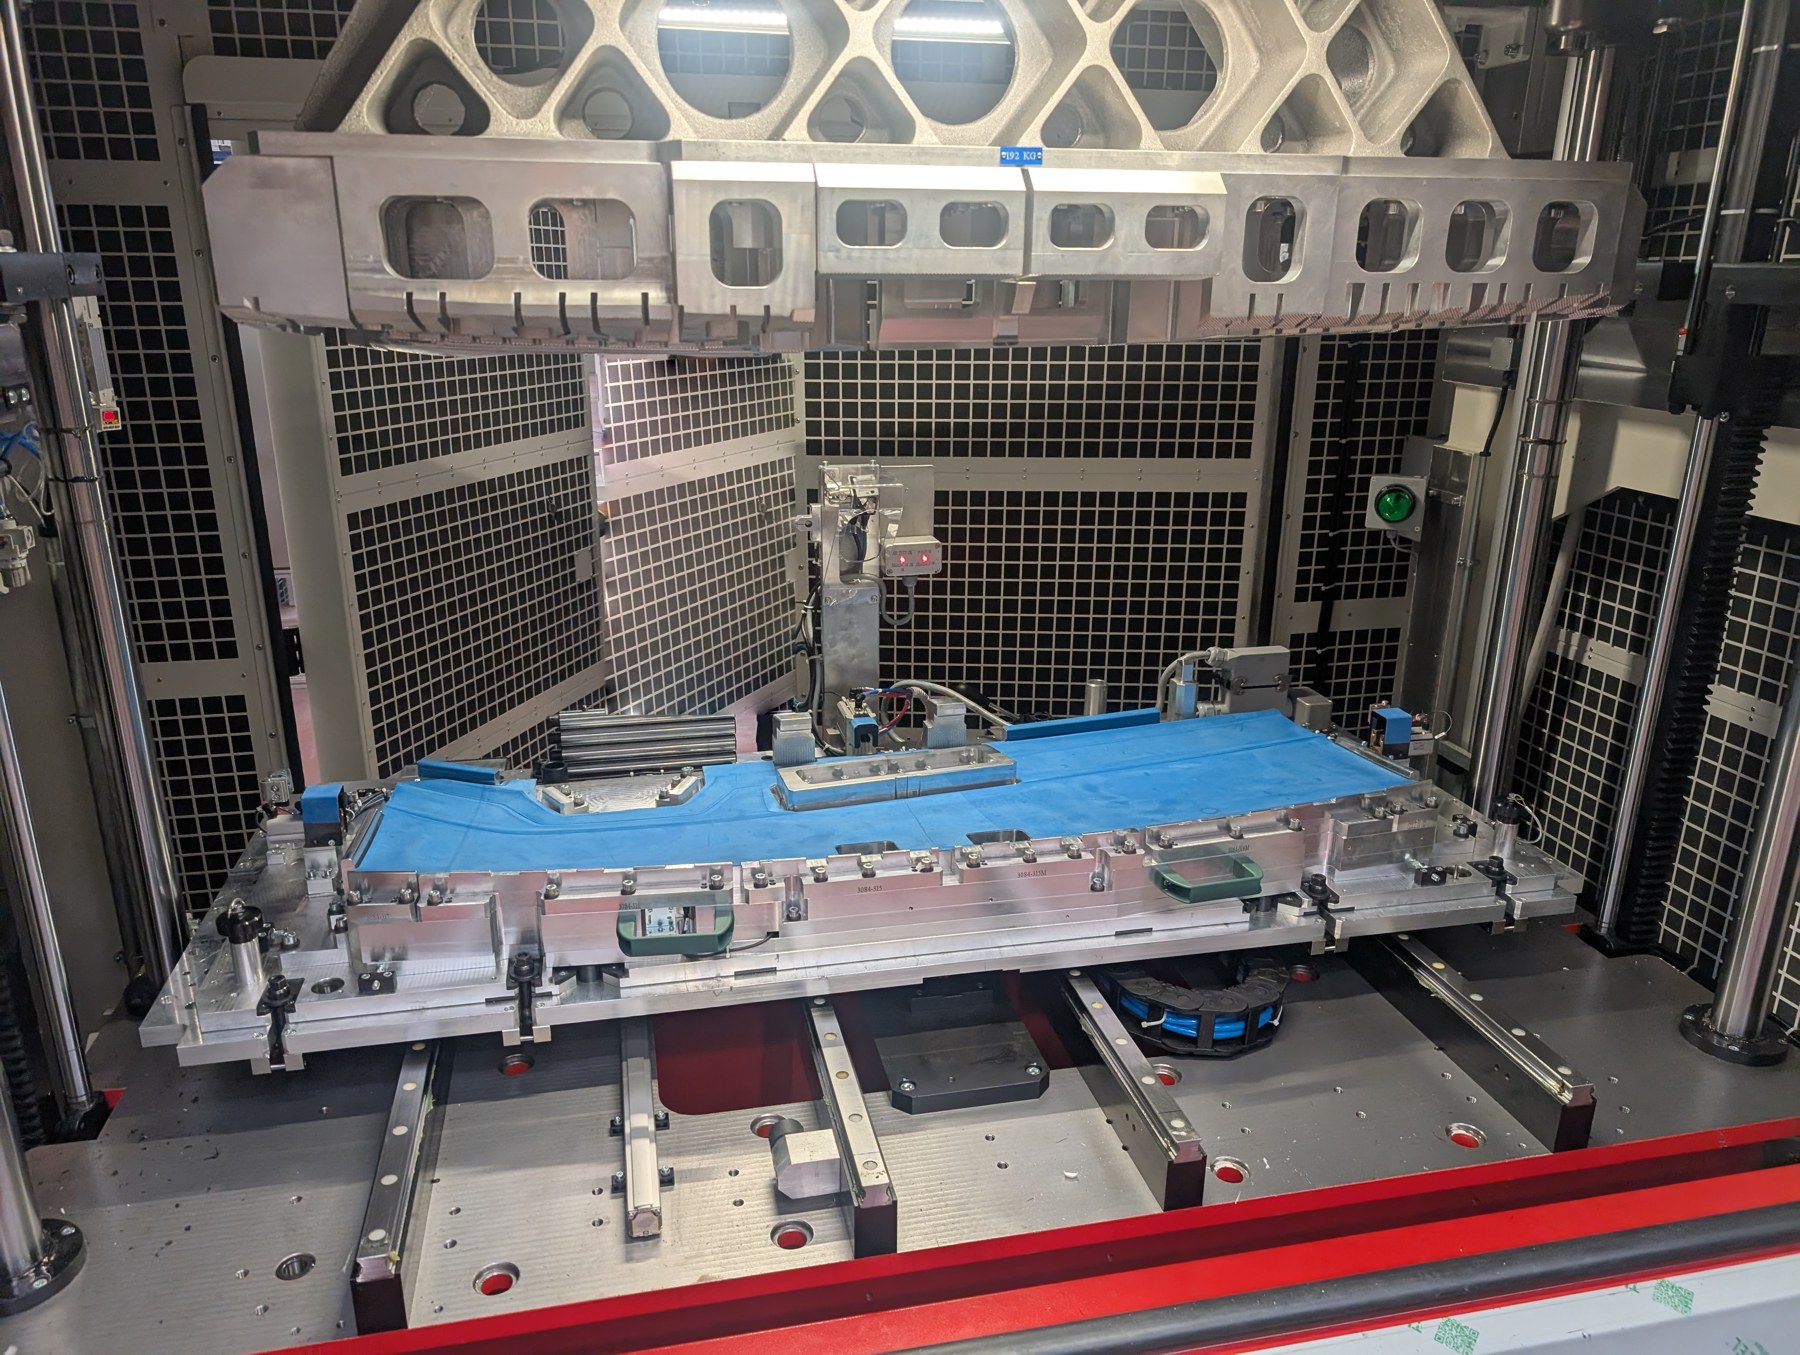
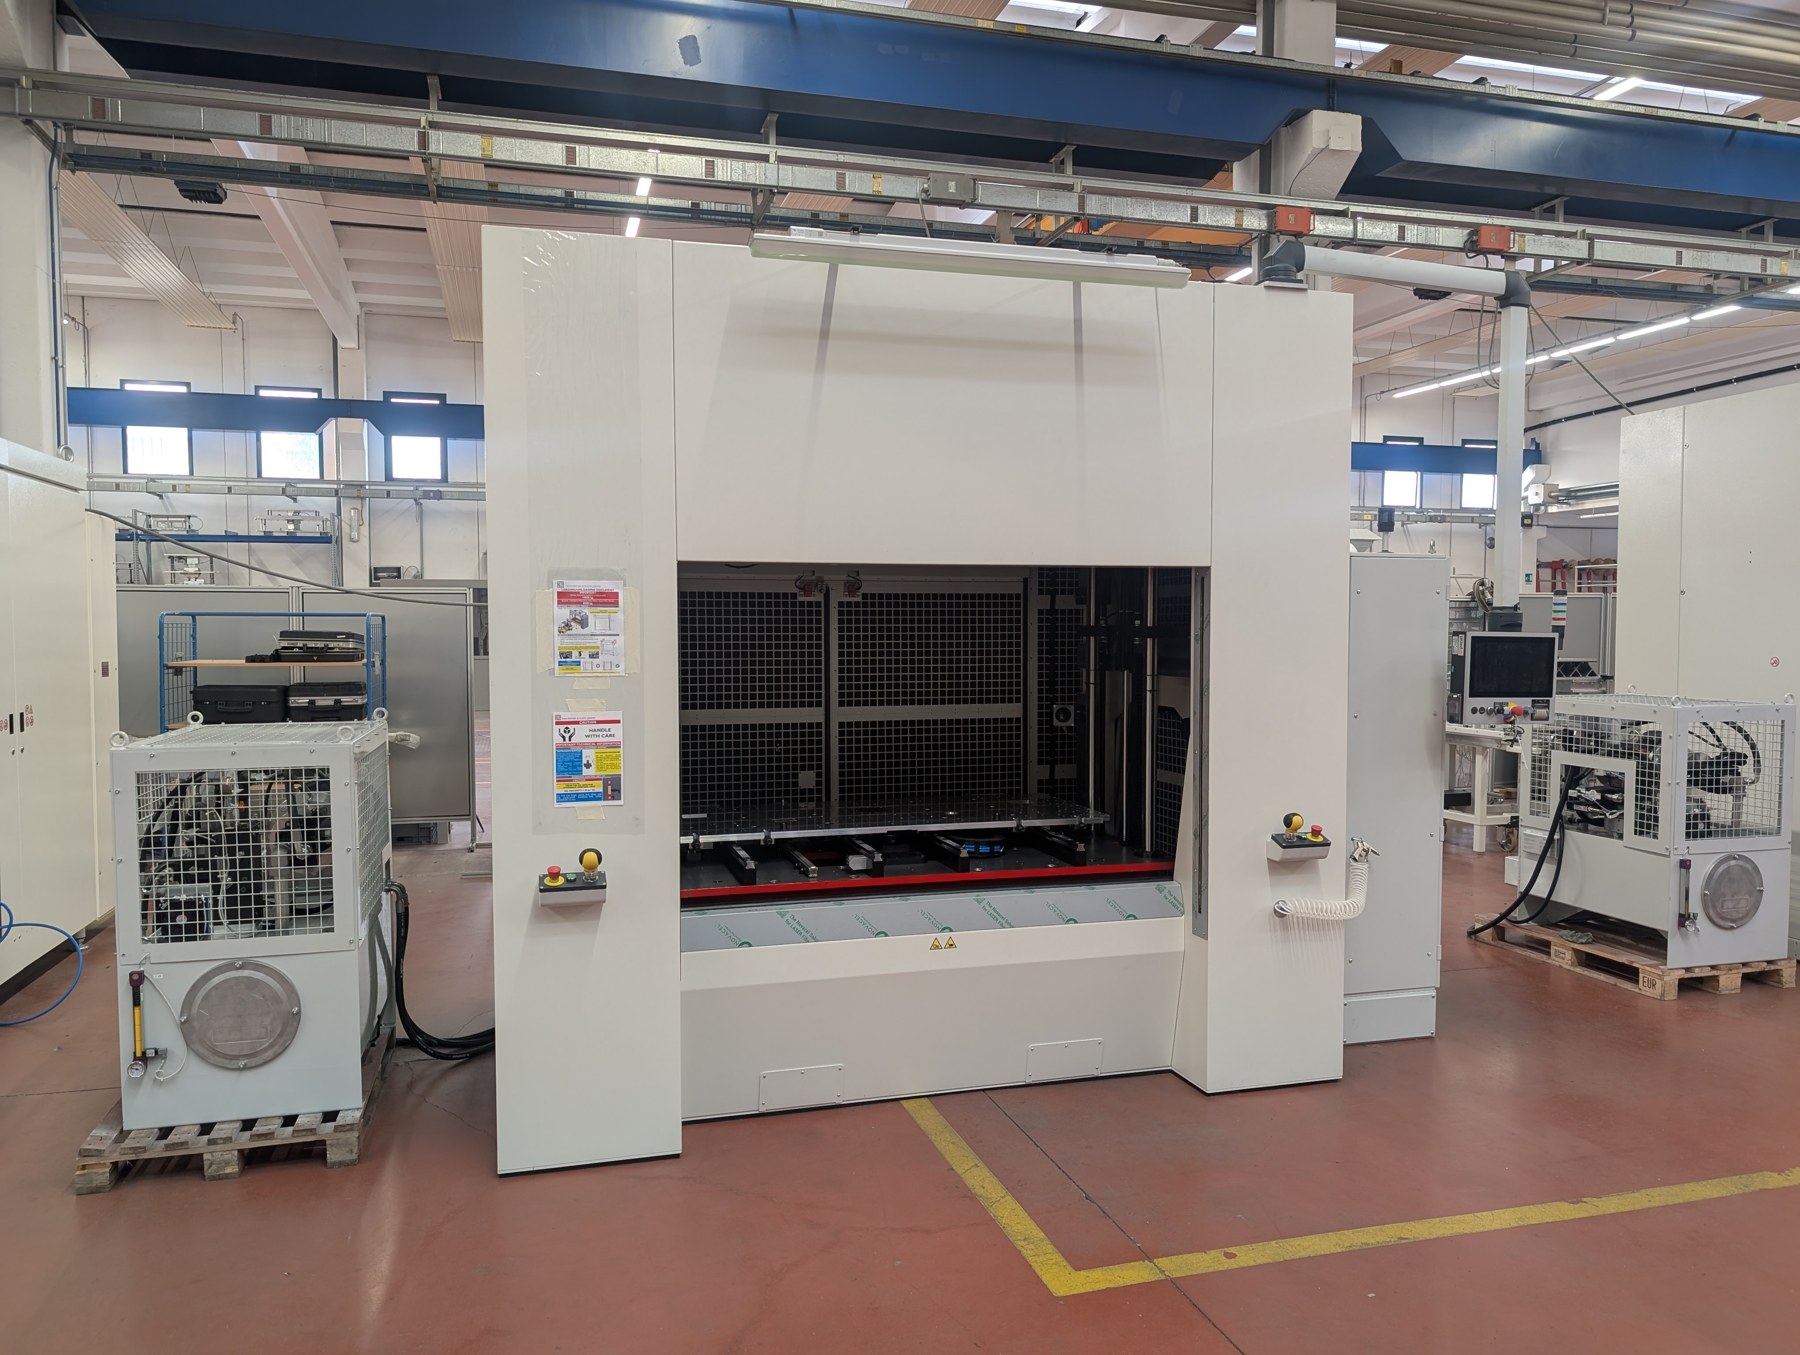
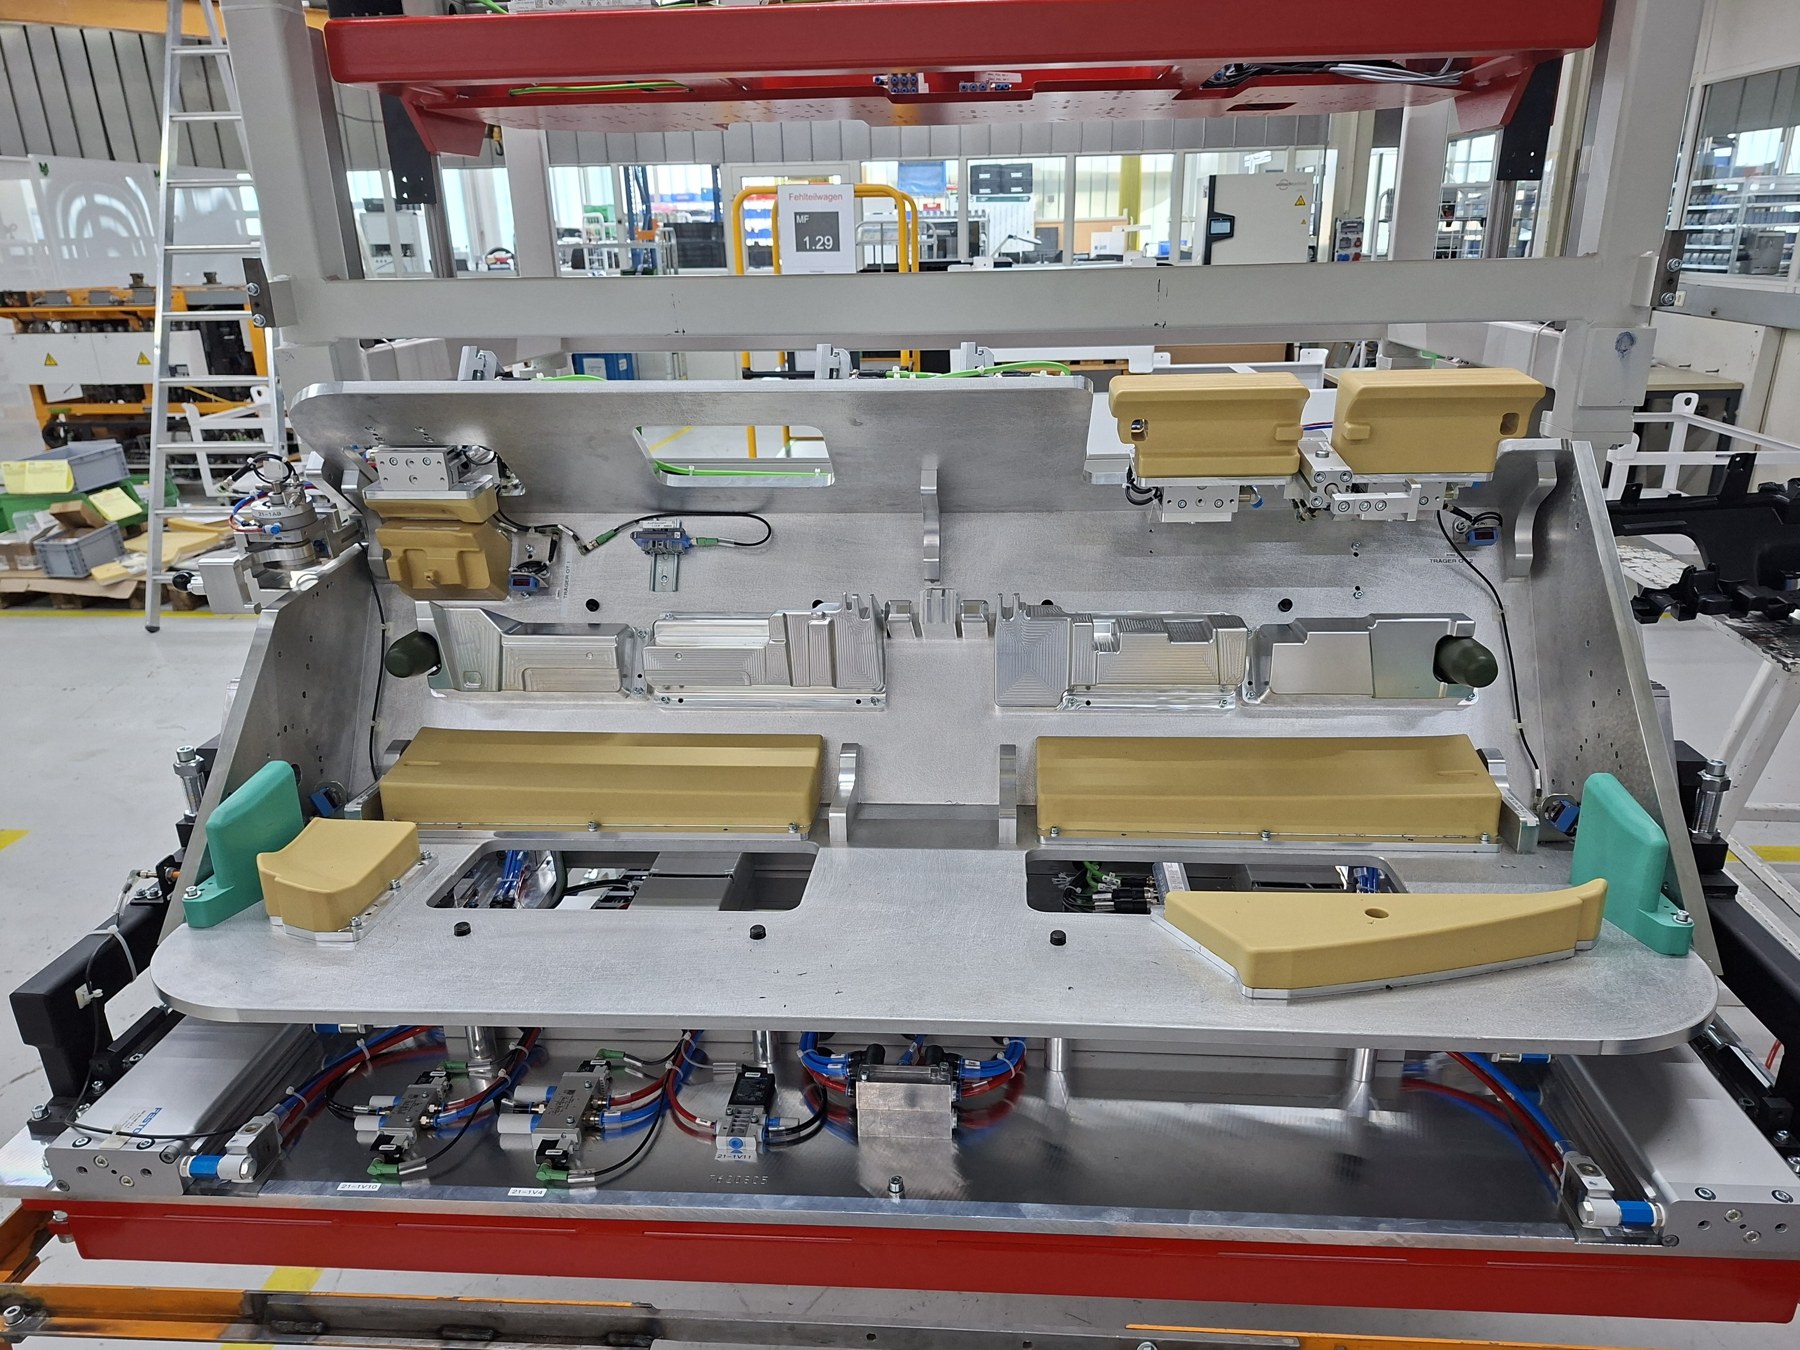
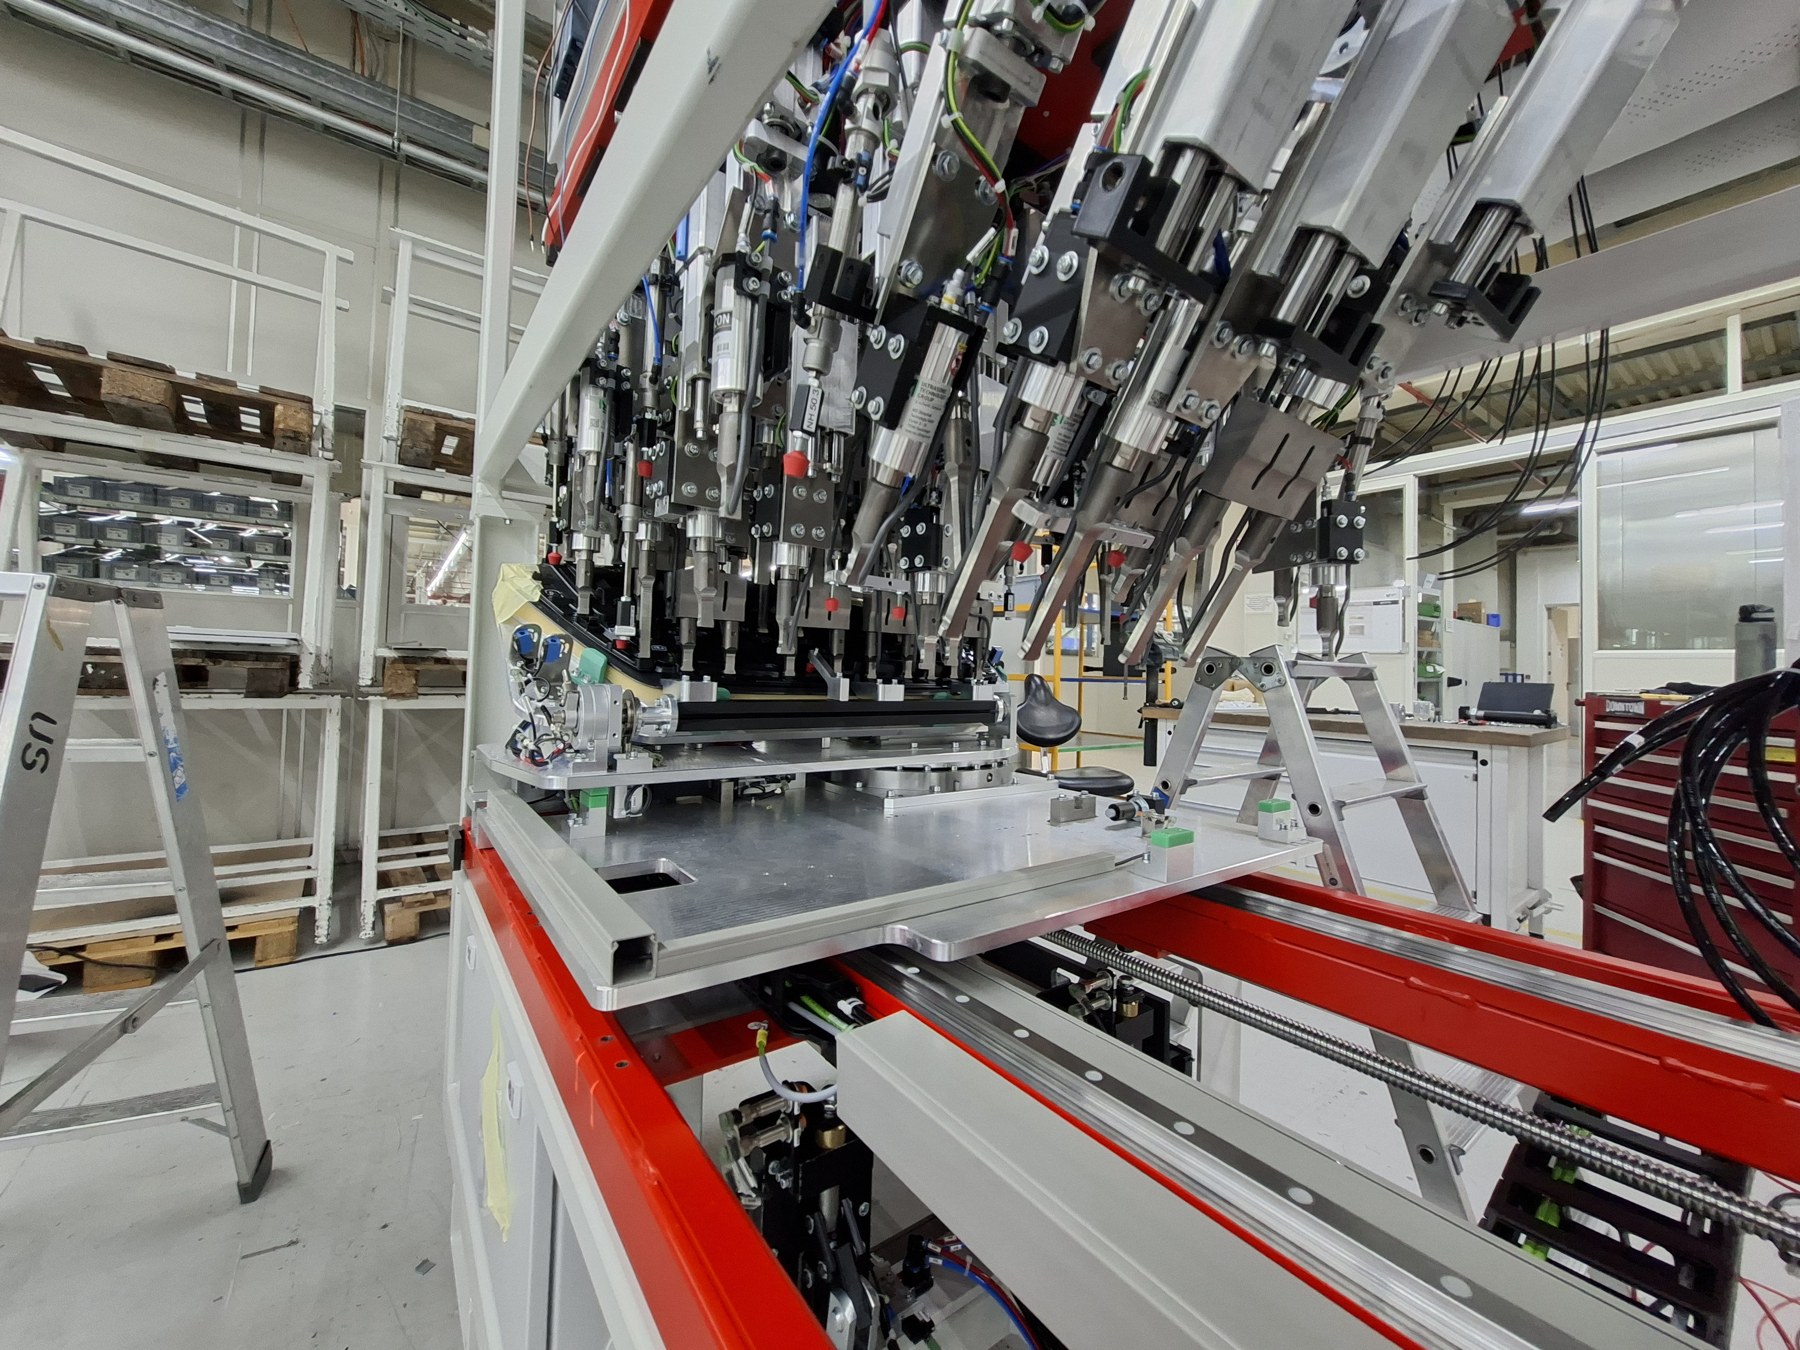

Industrialisierung von Fertigungsanlagen und Spritzgusswerkzeugen für Türverkleidungen
Industrialisierung von Fertigungsanlagen und Spritzgusswerkzeugen für die Türverkleidung eines spanischen Automobilherstellers.
Ausgangslage
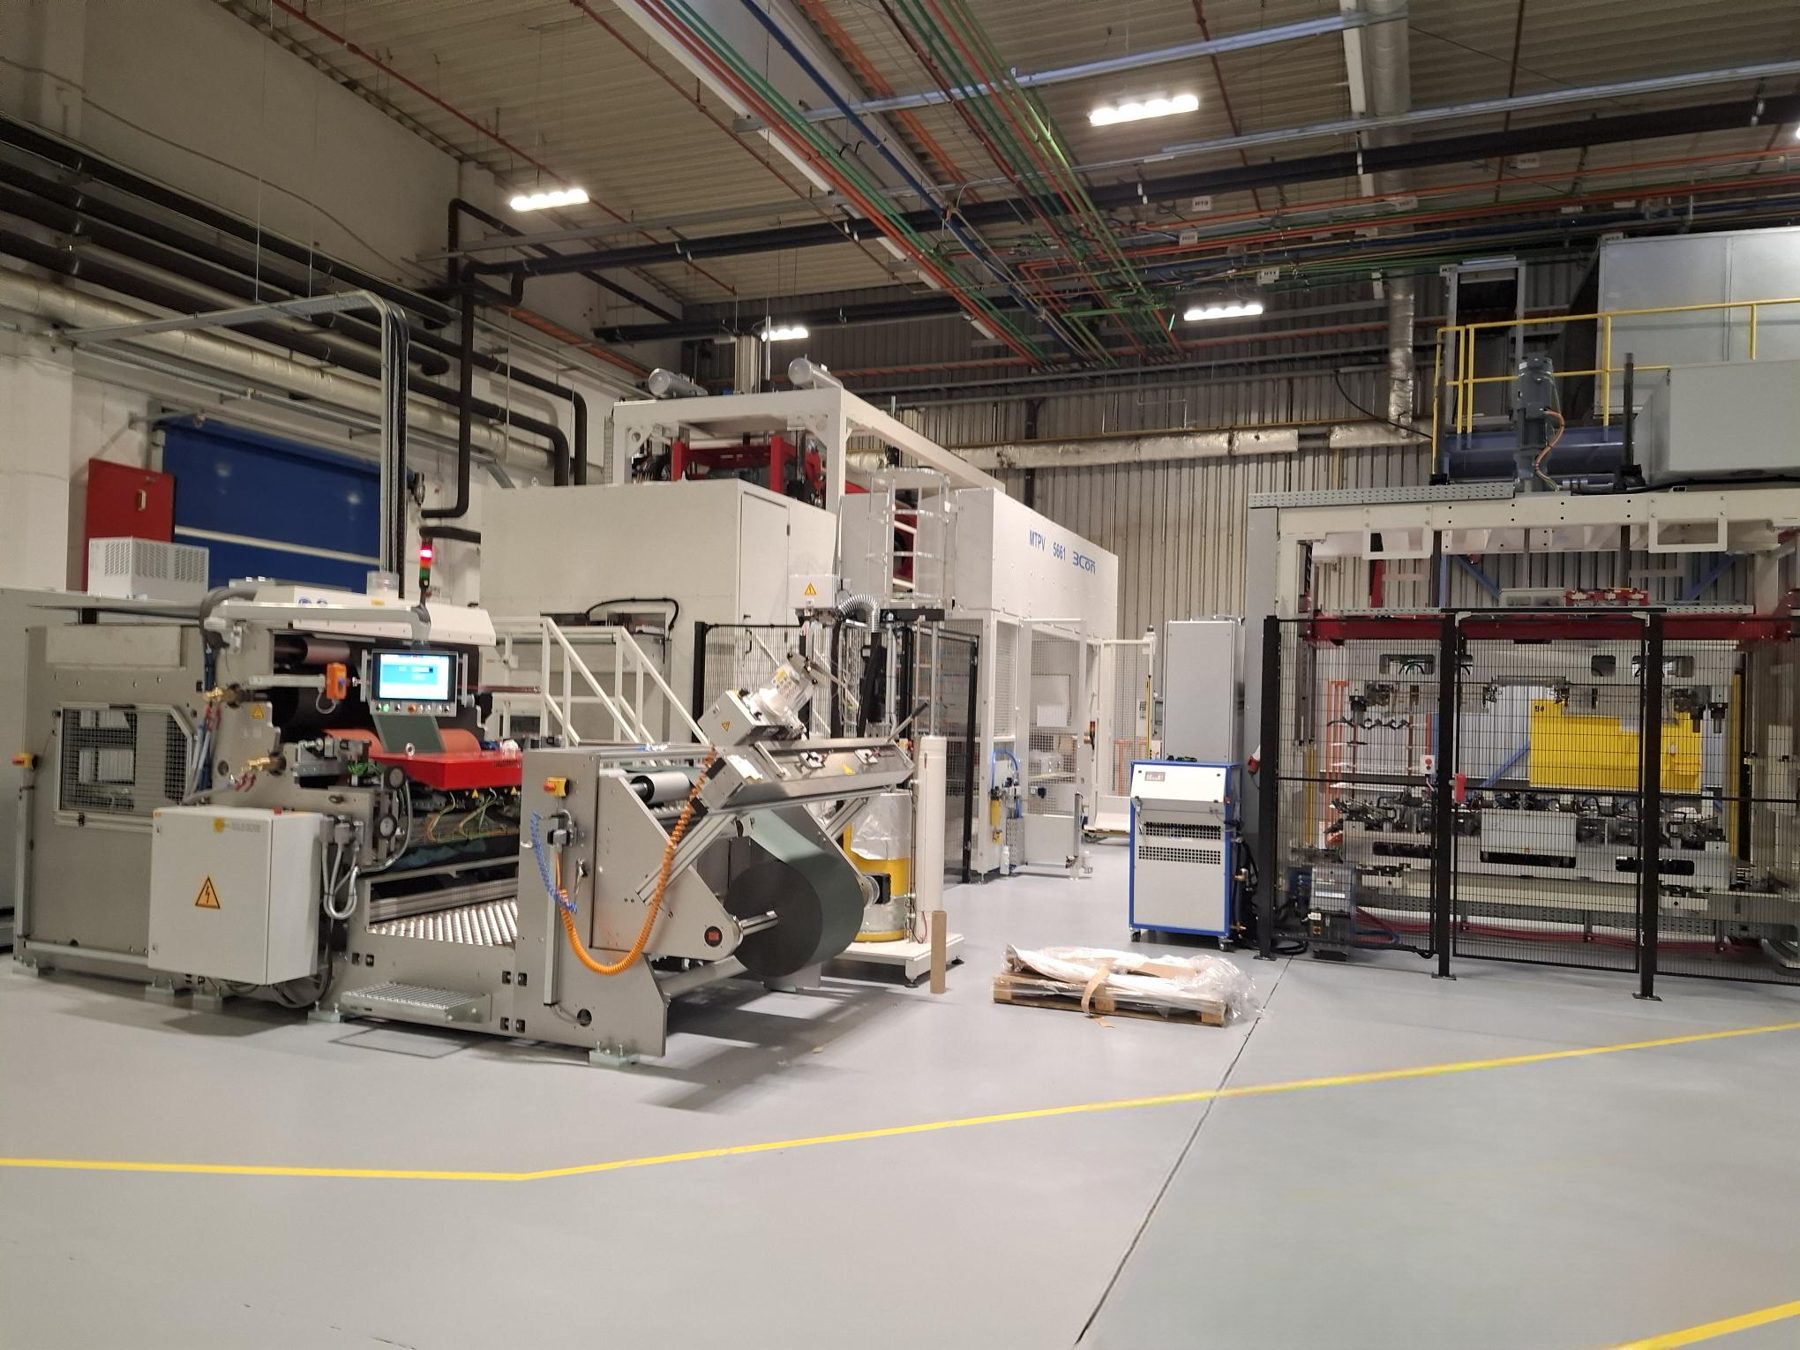
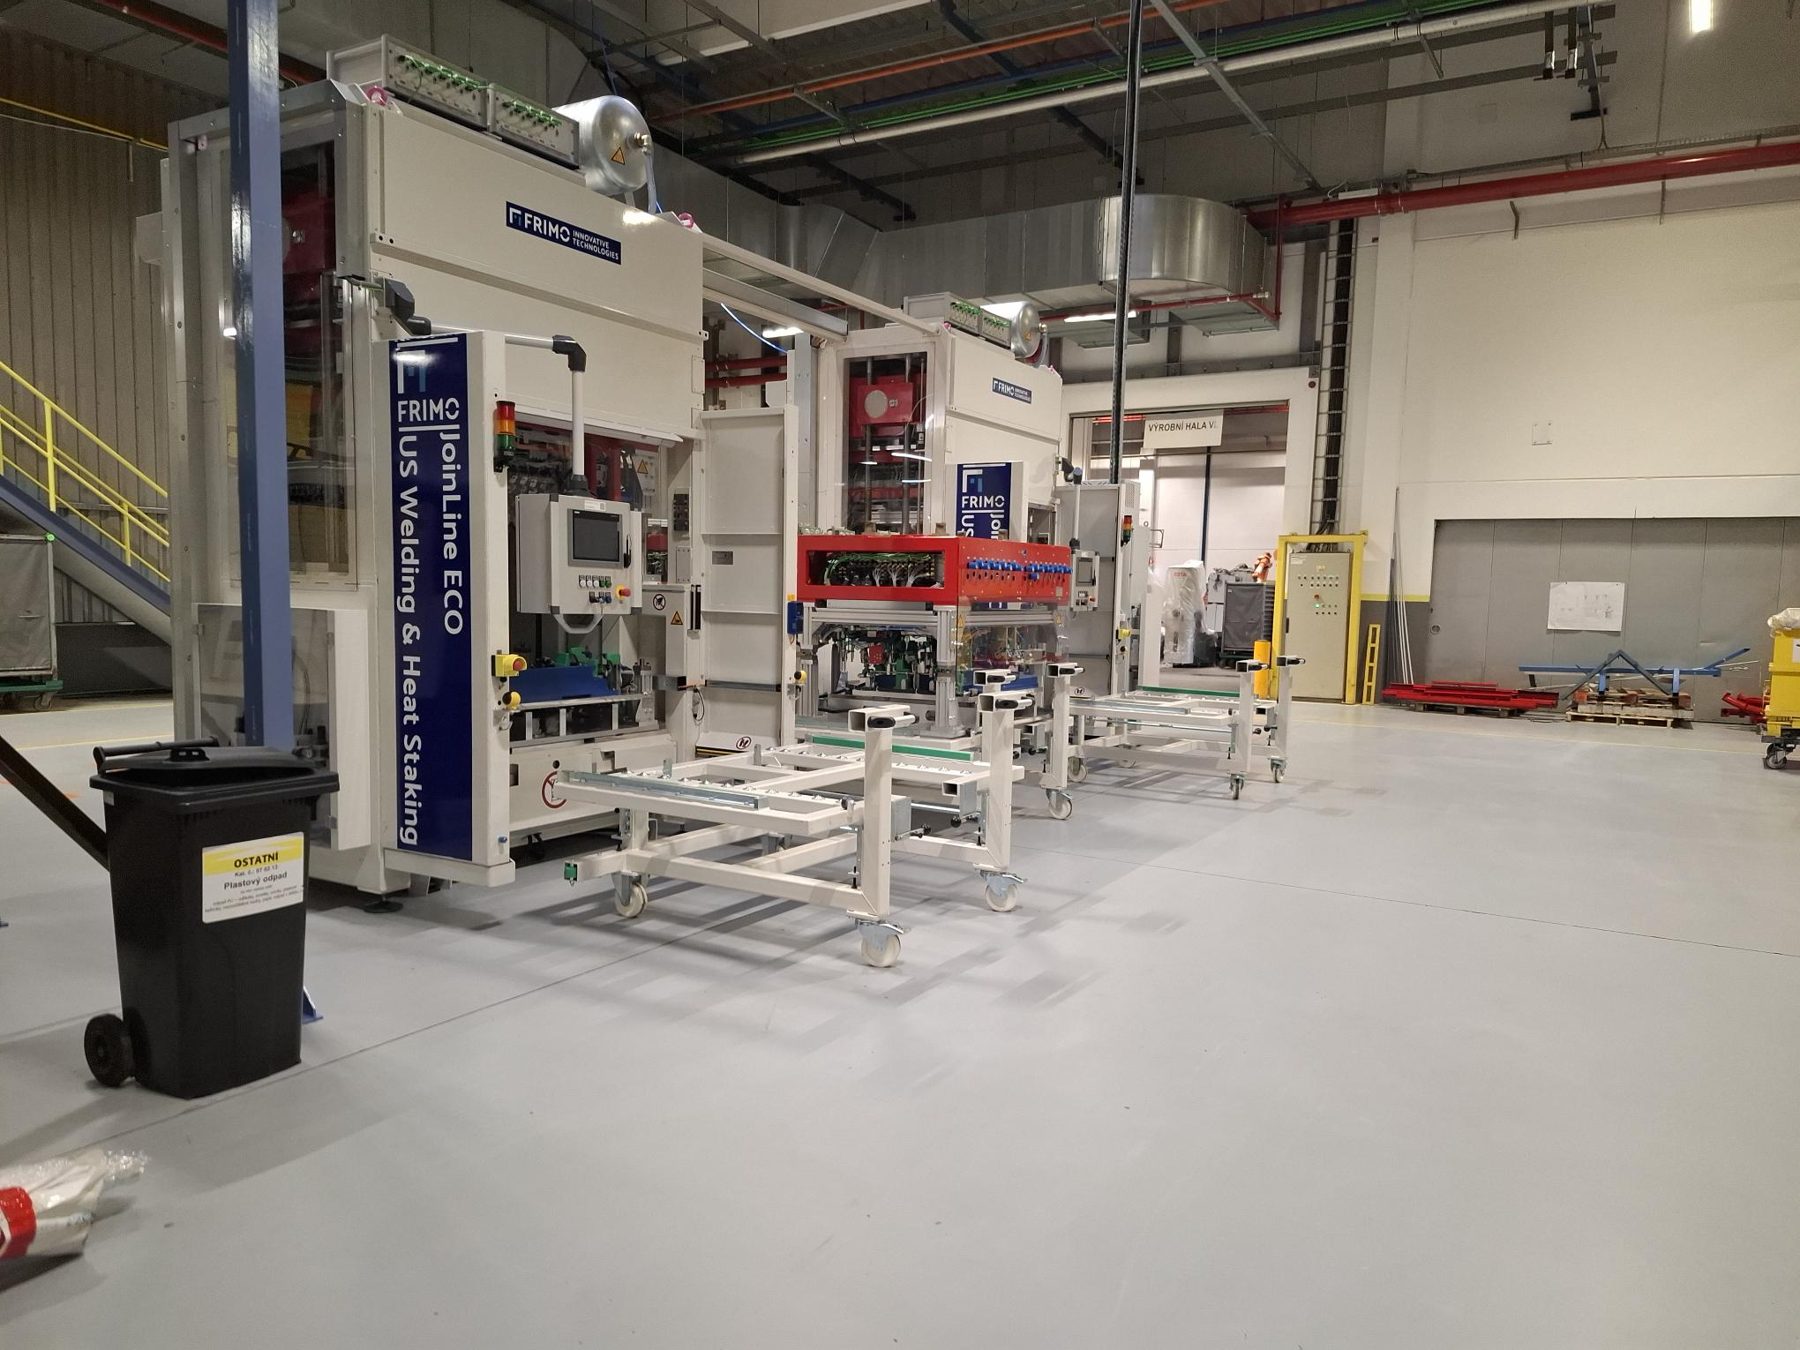
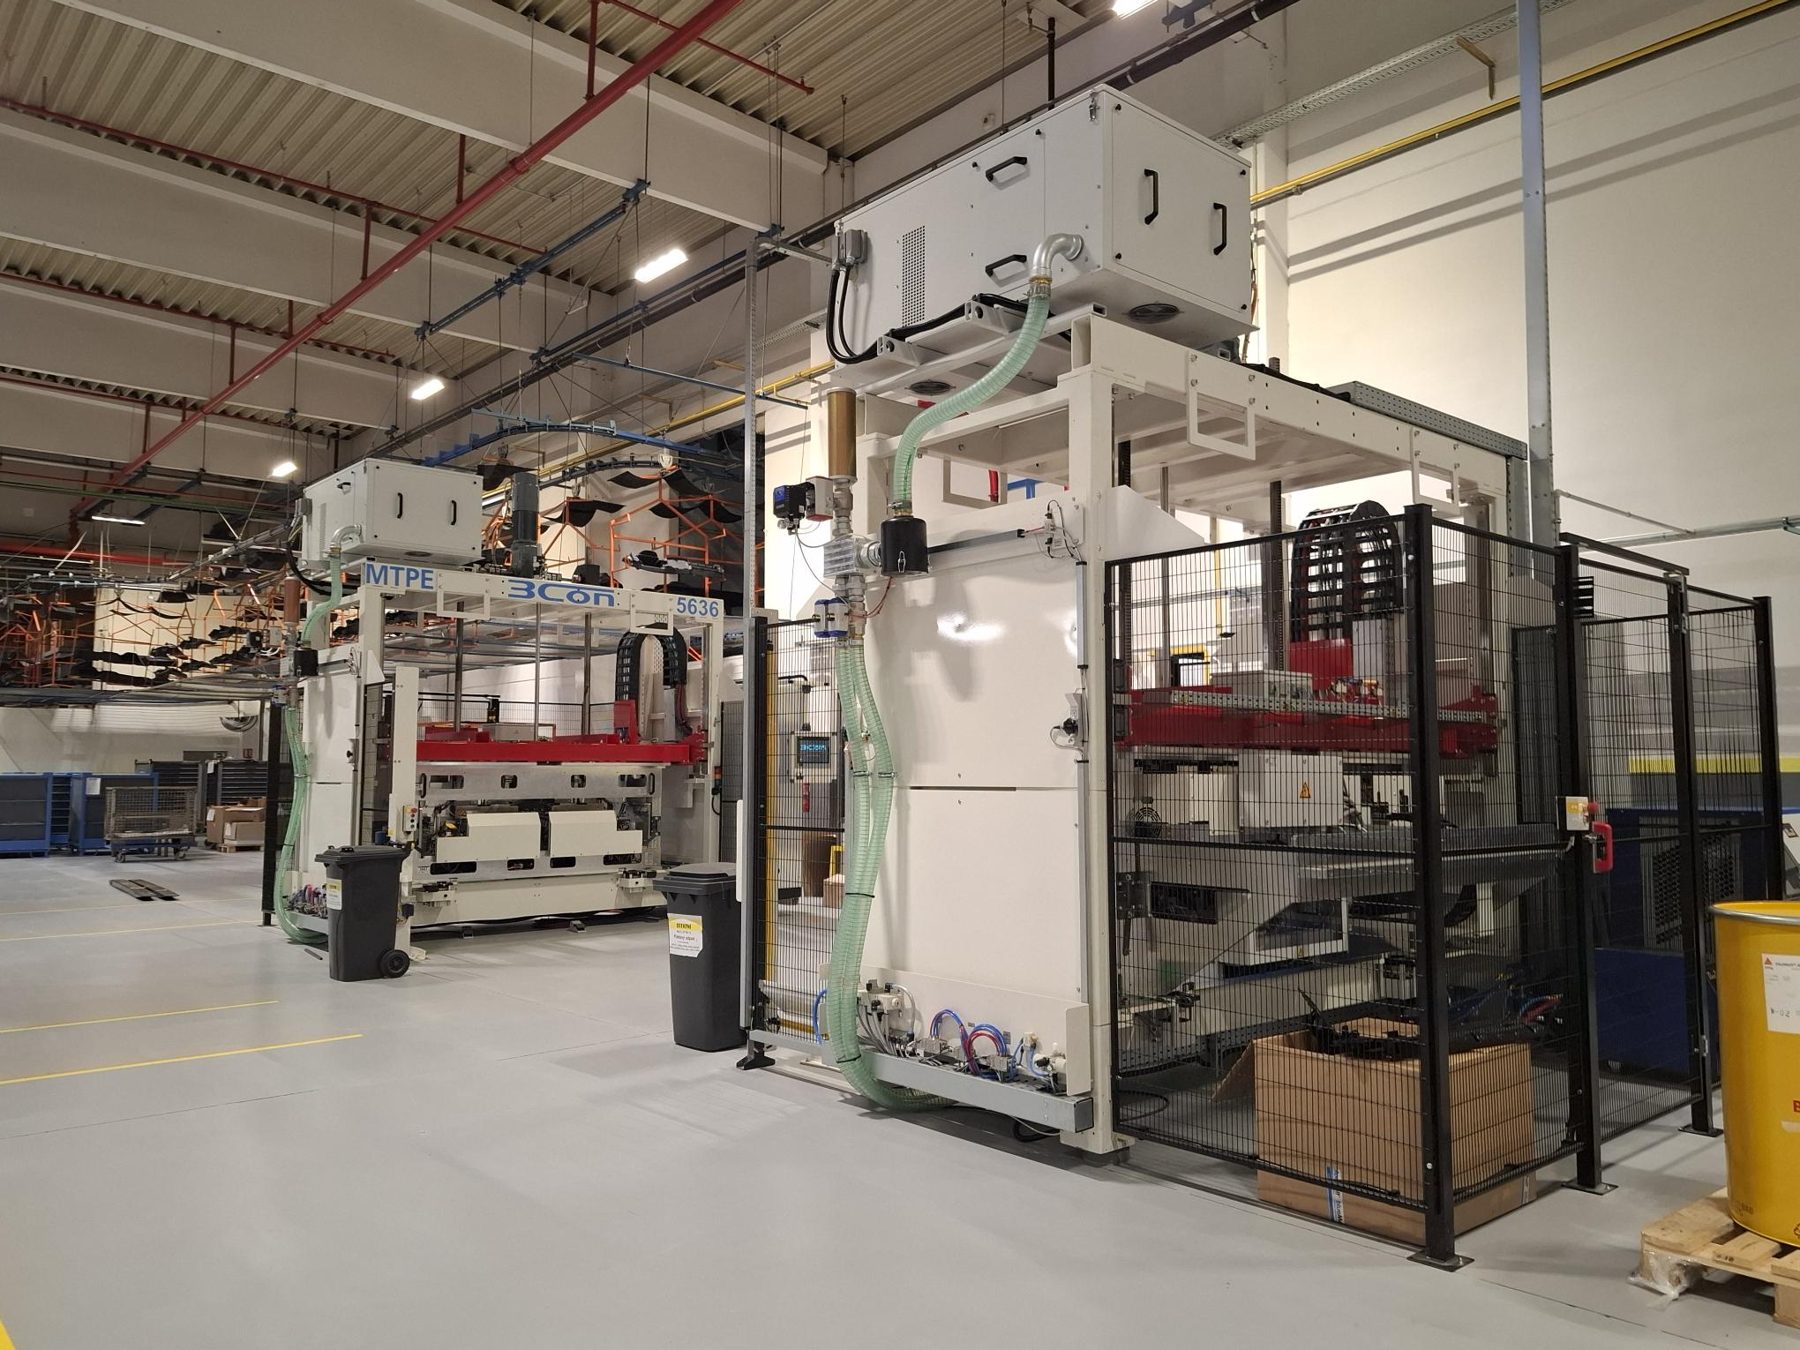
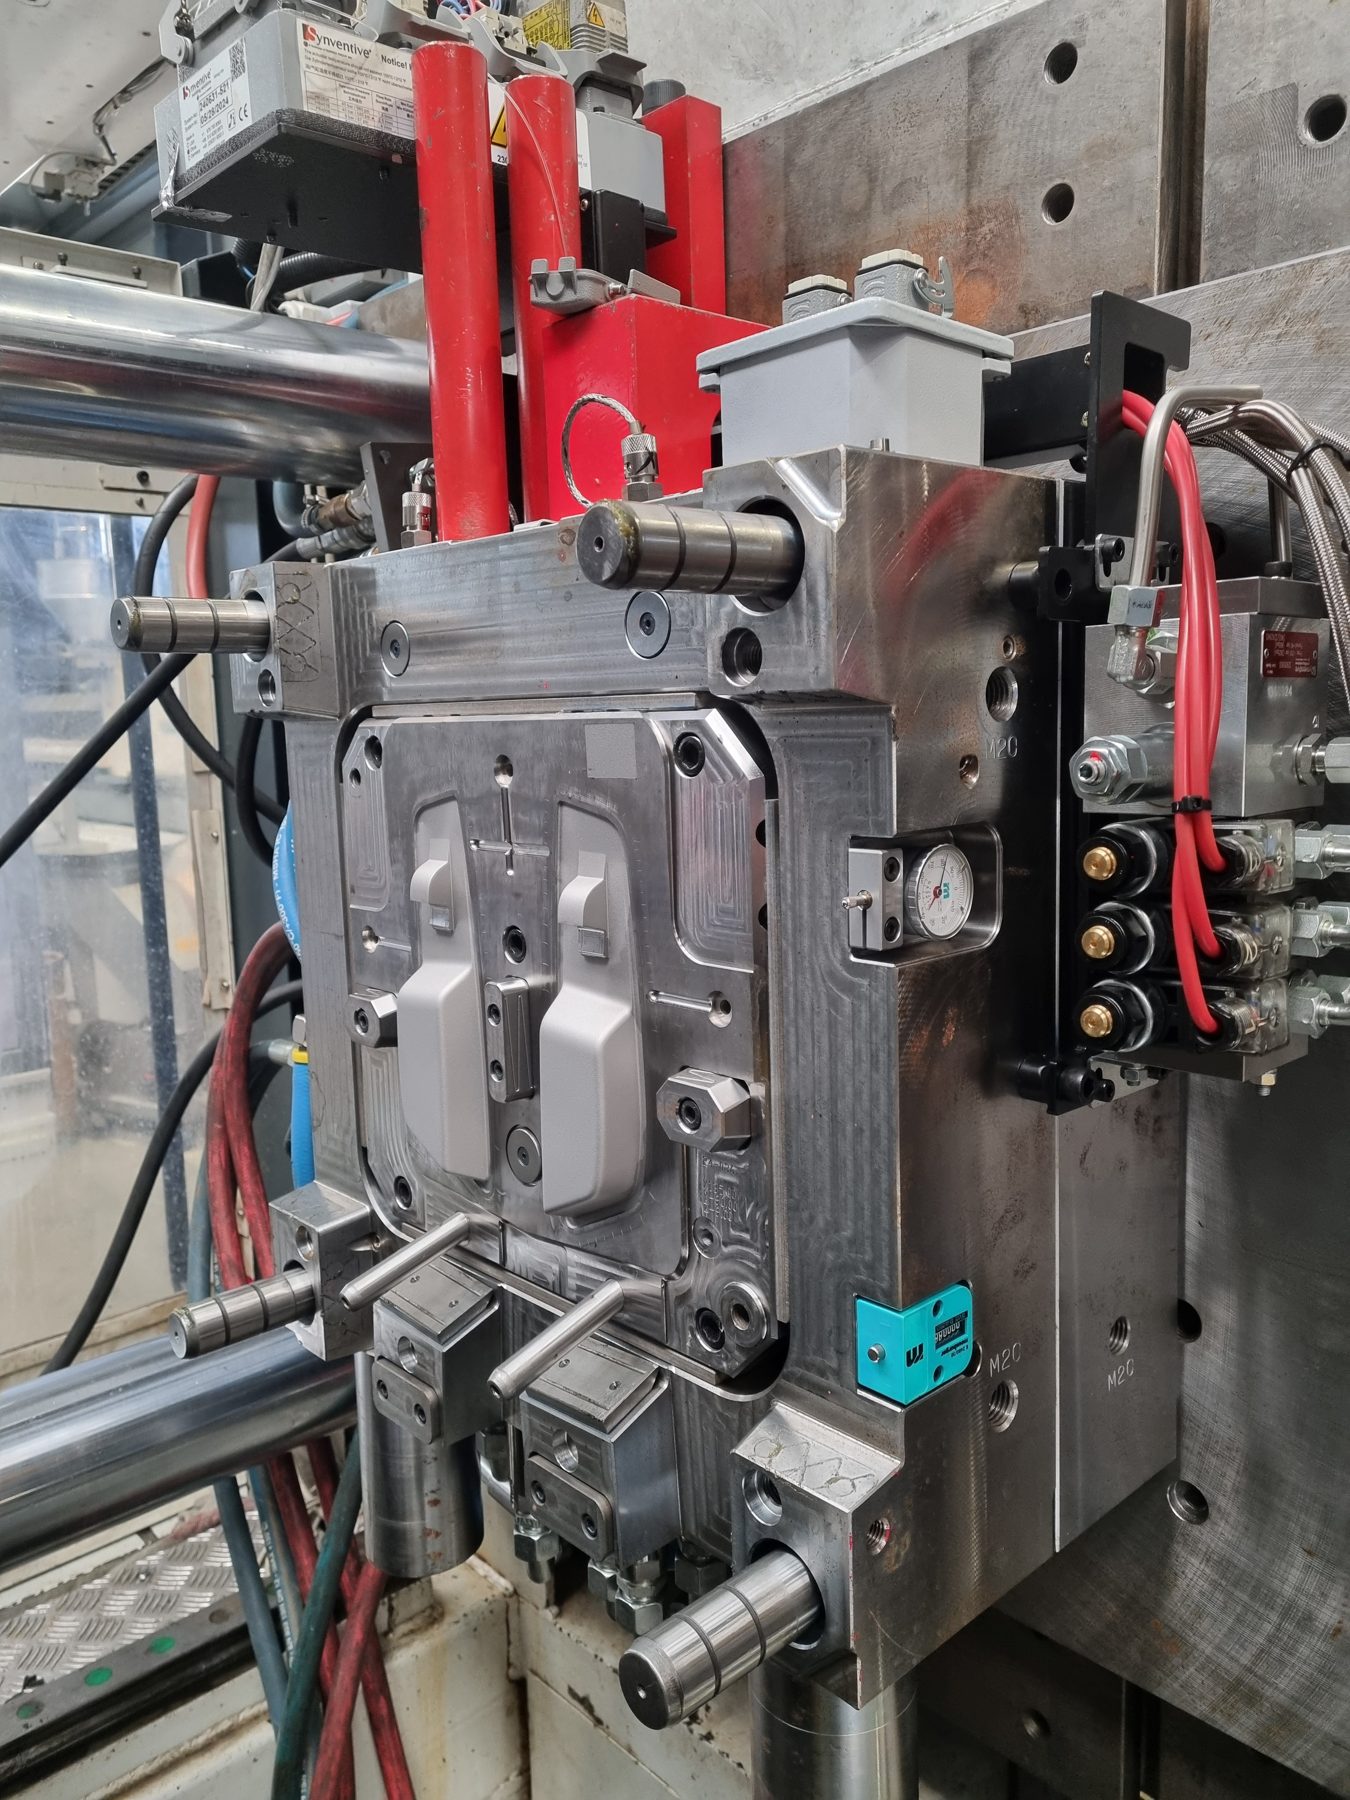
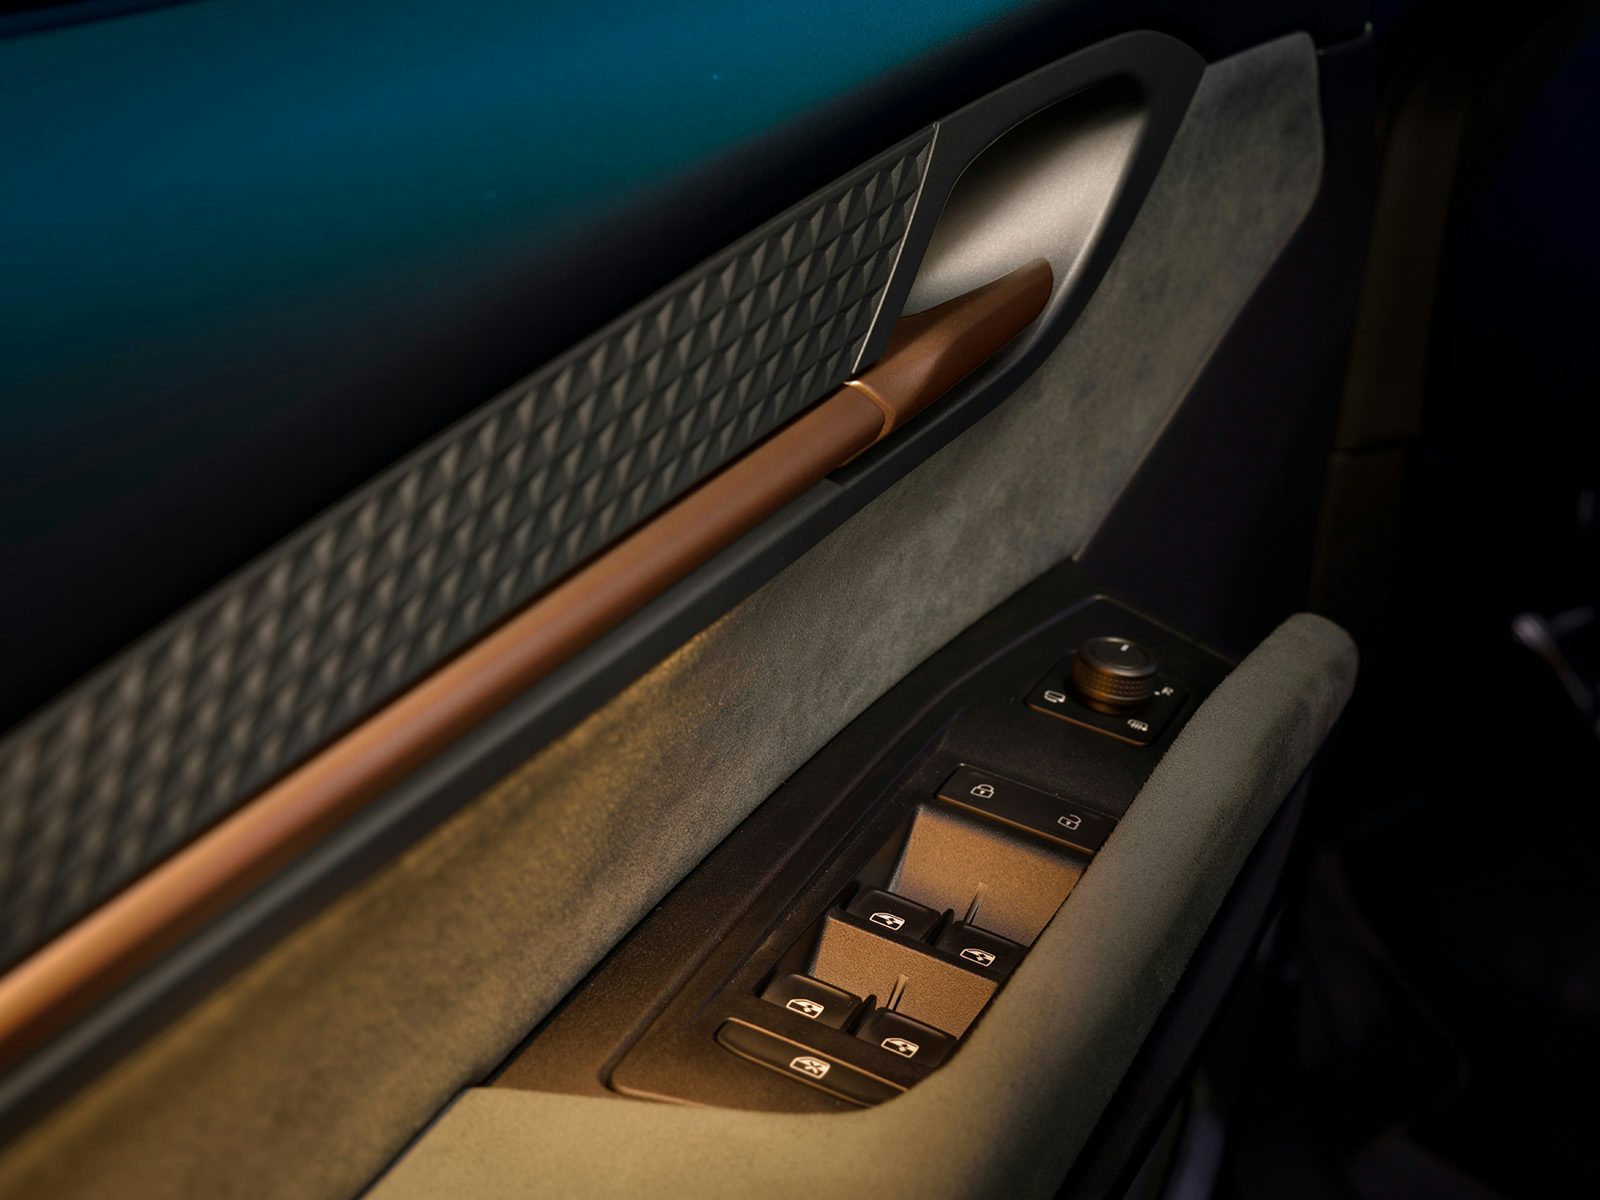
Für die Türverkleidung eines spanischen Automobilherstellers haben wir die Industrialisierung der Fertigungsanlagen und Spritzgusswerkzeuge übernommen. Das Projekt reichte vom Werkzeugmanagement im Spritzguss über das Kaschieren und Umbugen der Brüstung bis zum Heißnieten der Türverkleidungen.
Auftragsumfang
- Tool-Management für alle internen Spritzgusswerkzeuge (insgesamt 18 Spritzgusswerkzeuge)
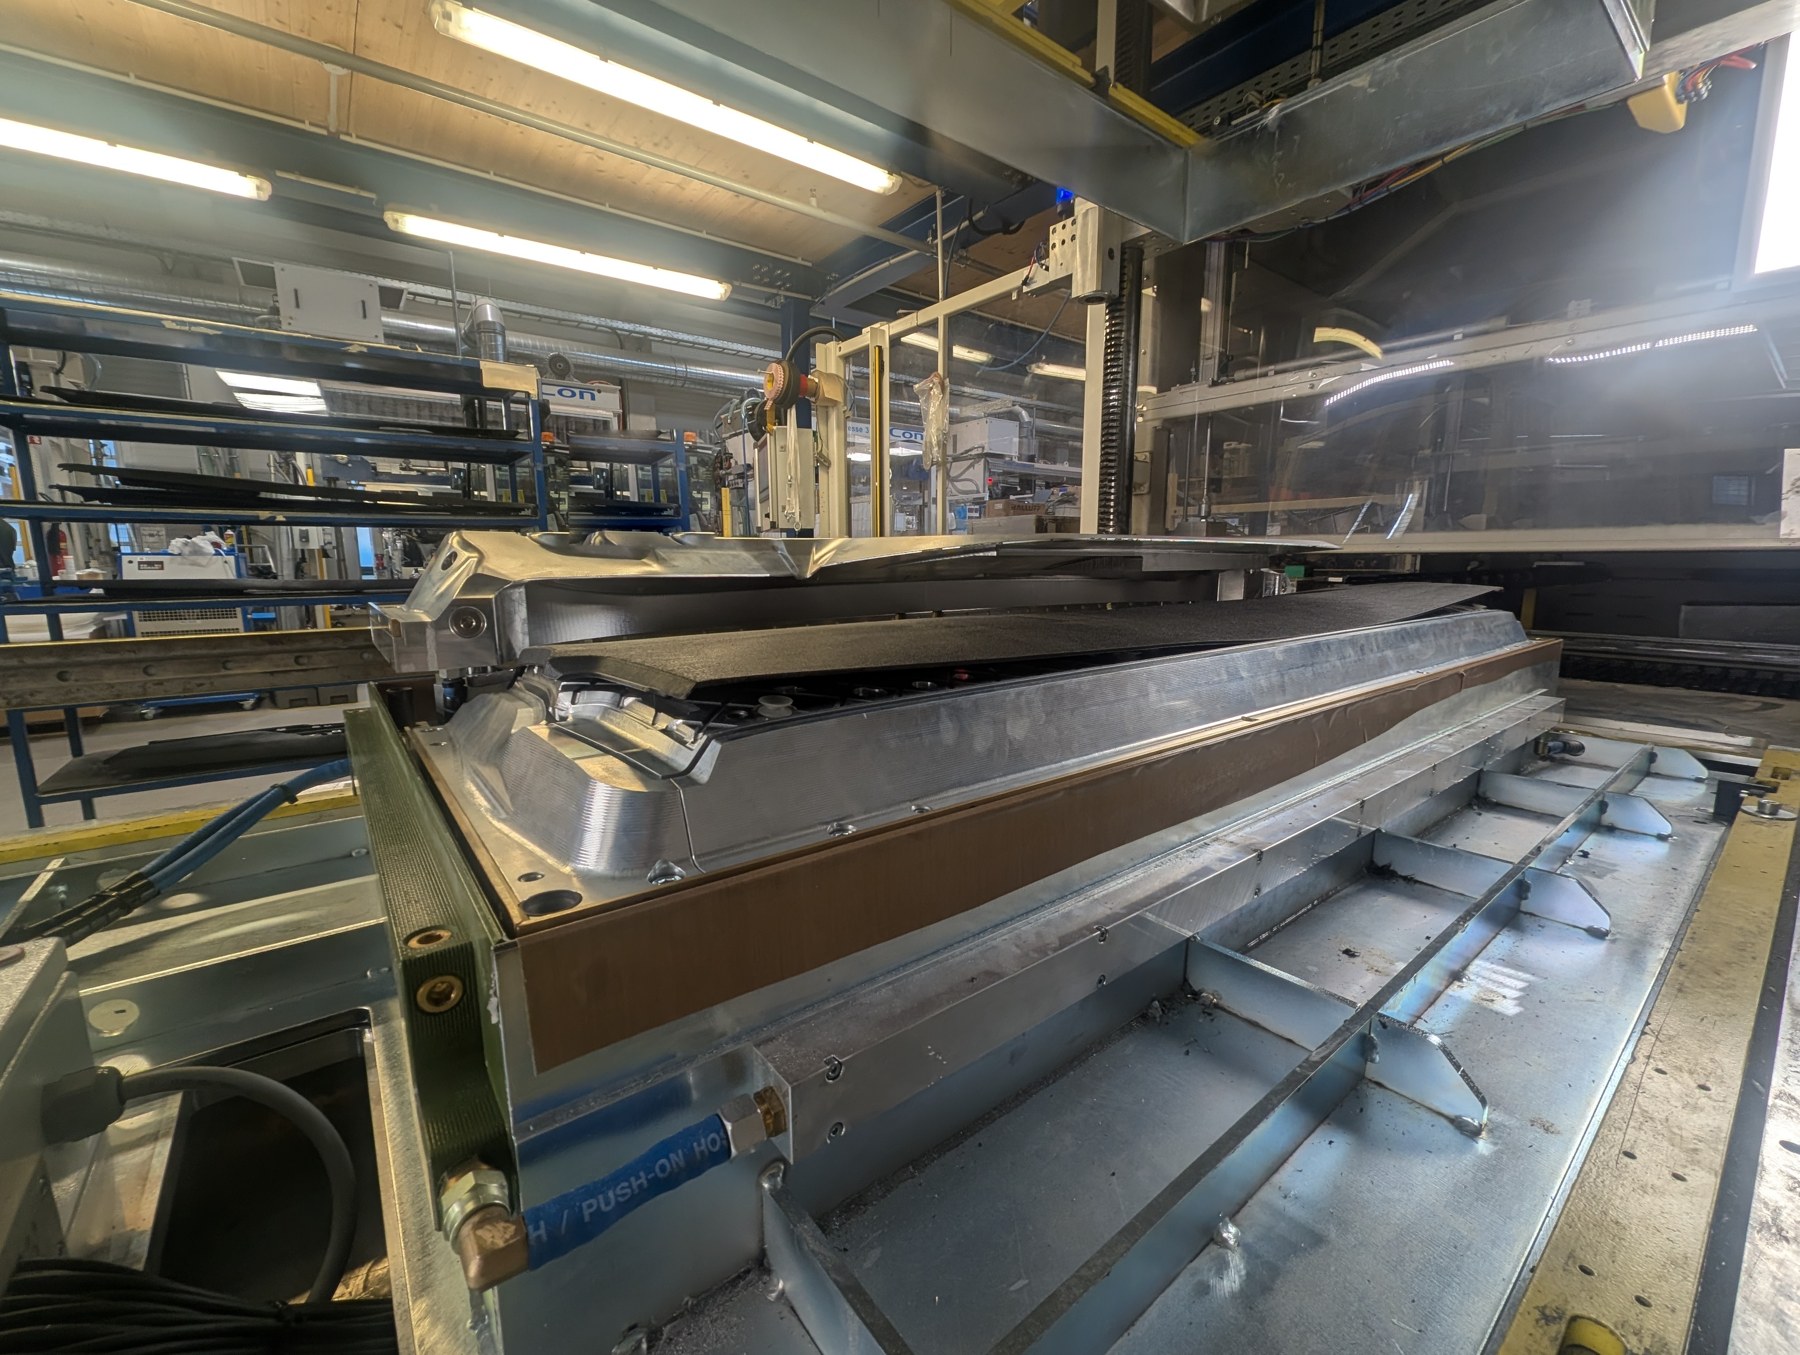
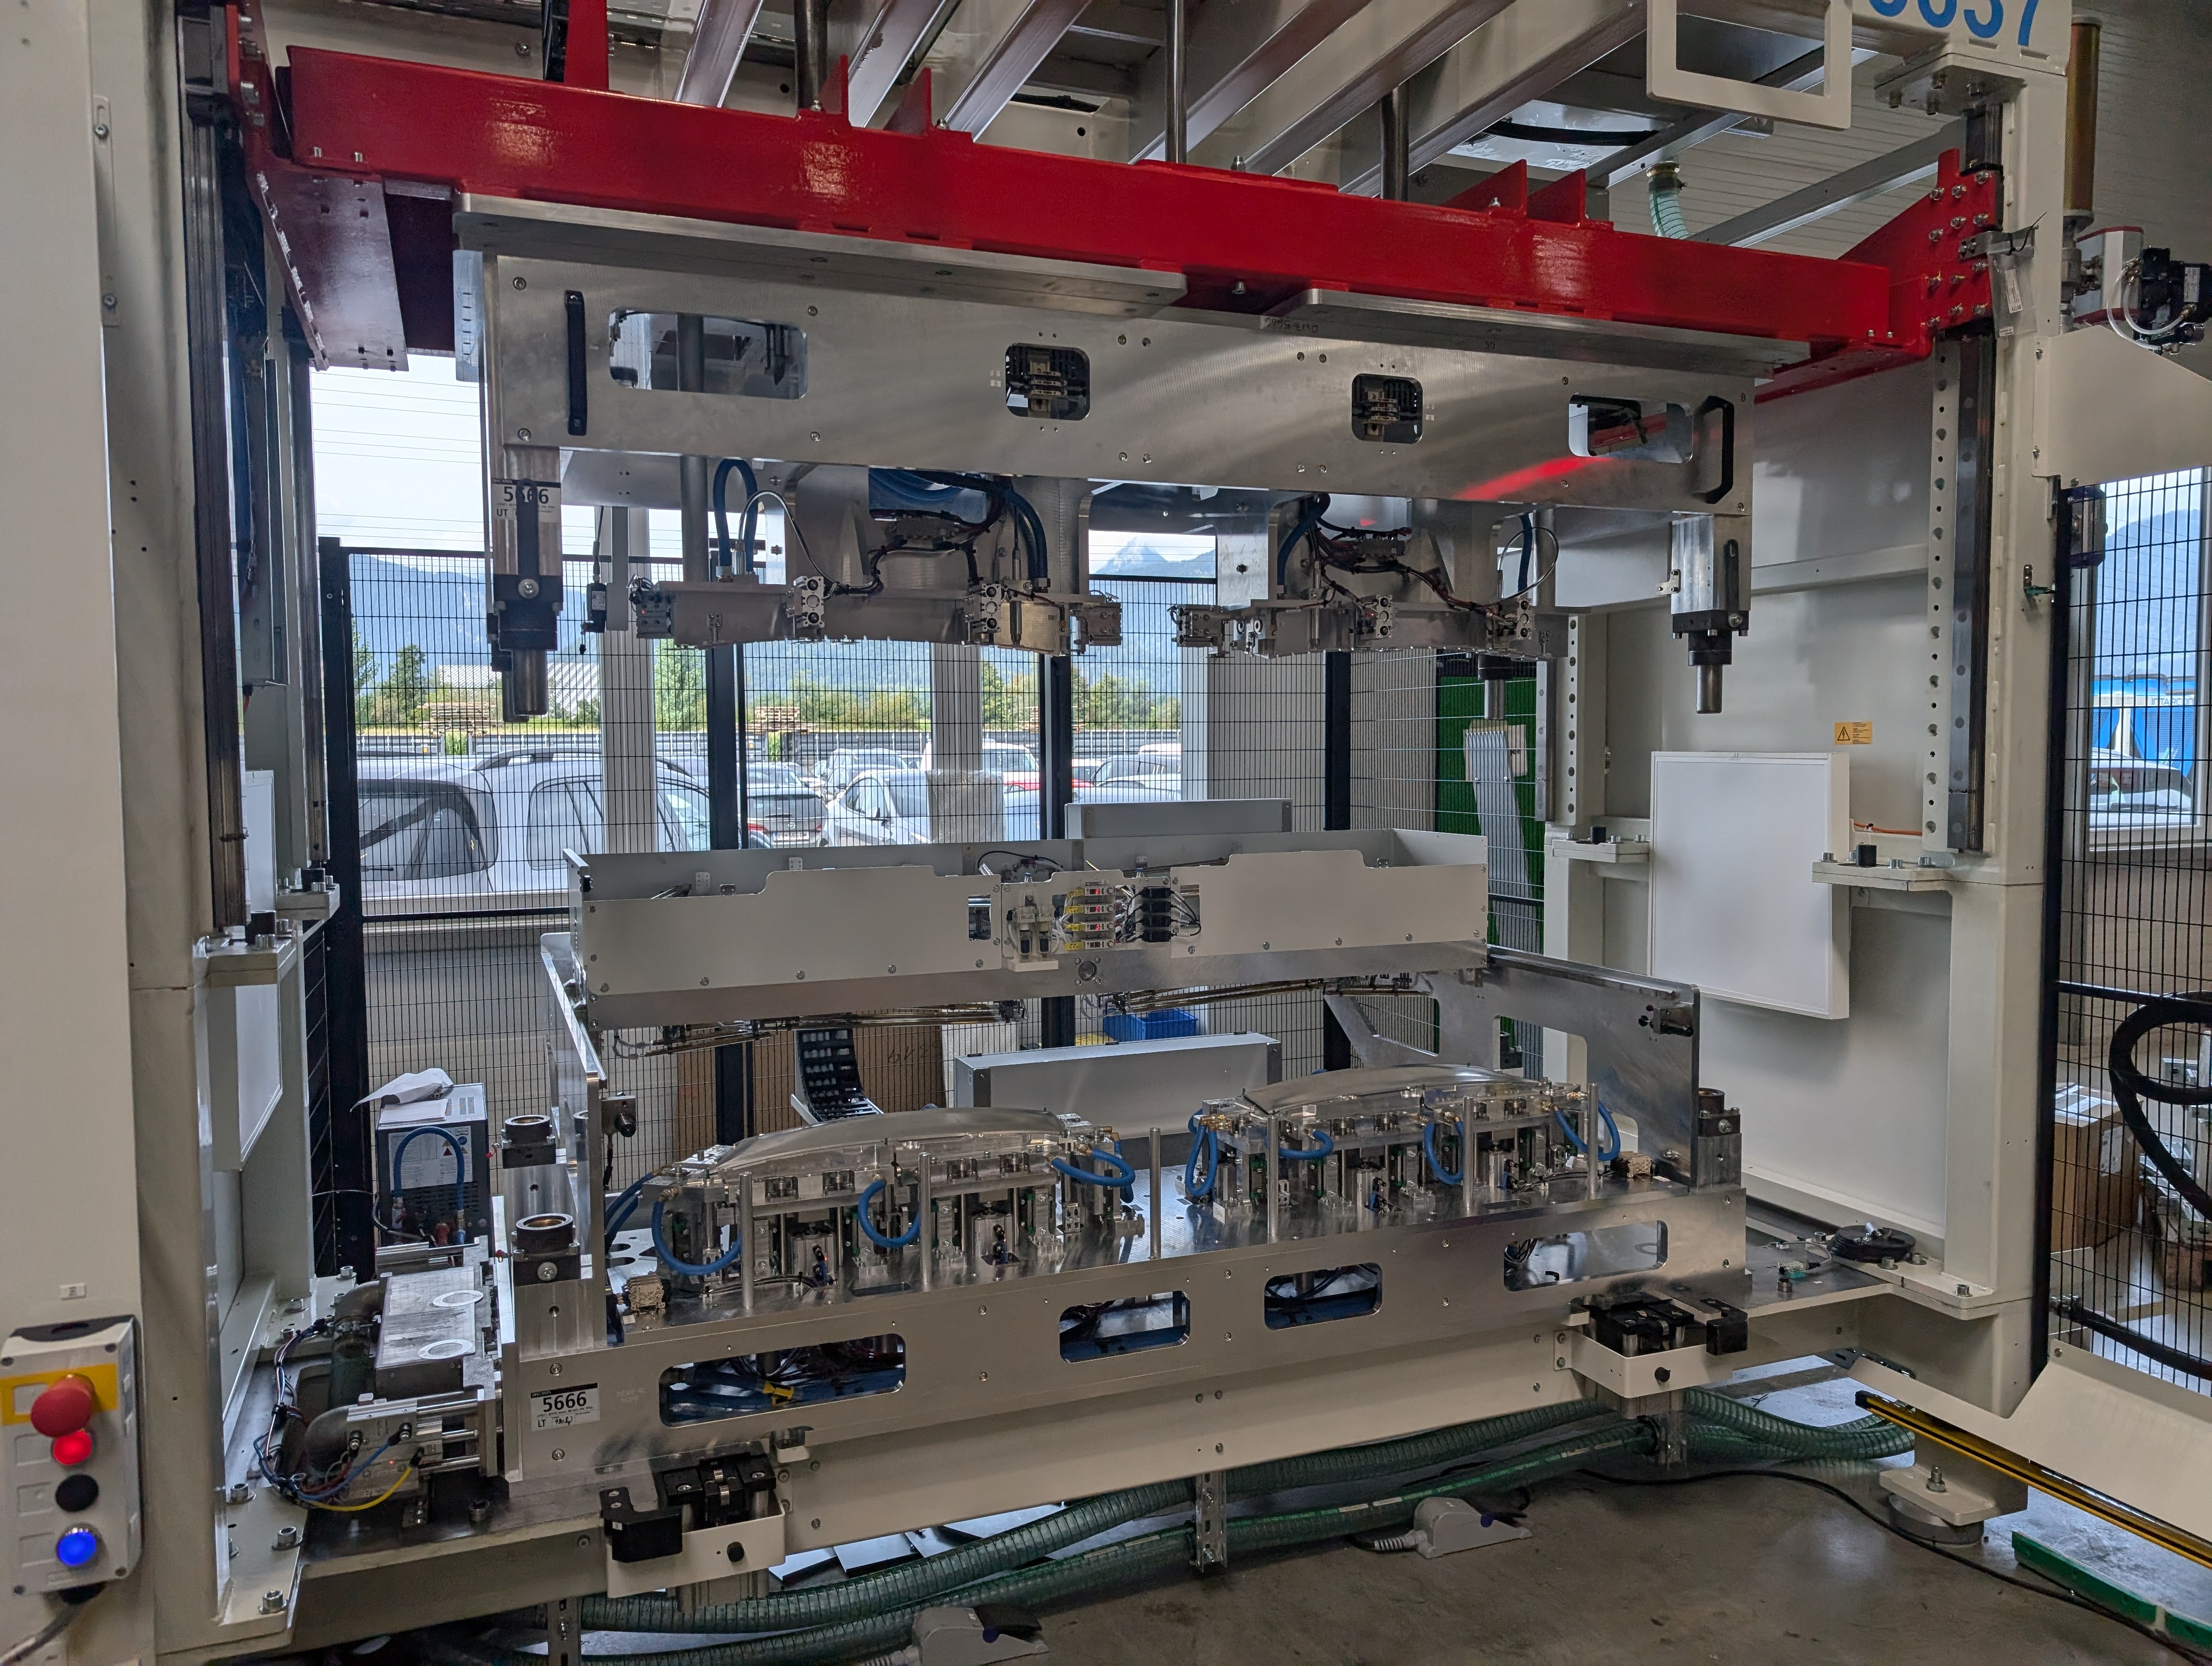
- Vakuumkaschieranlage mit integriertem Klebstoffauftrag und Umbuganlage für die Brüstung
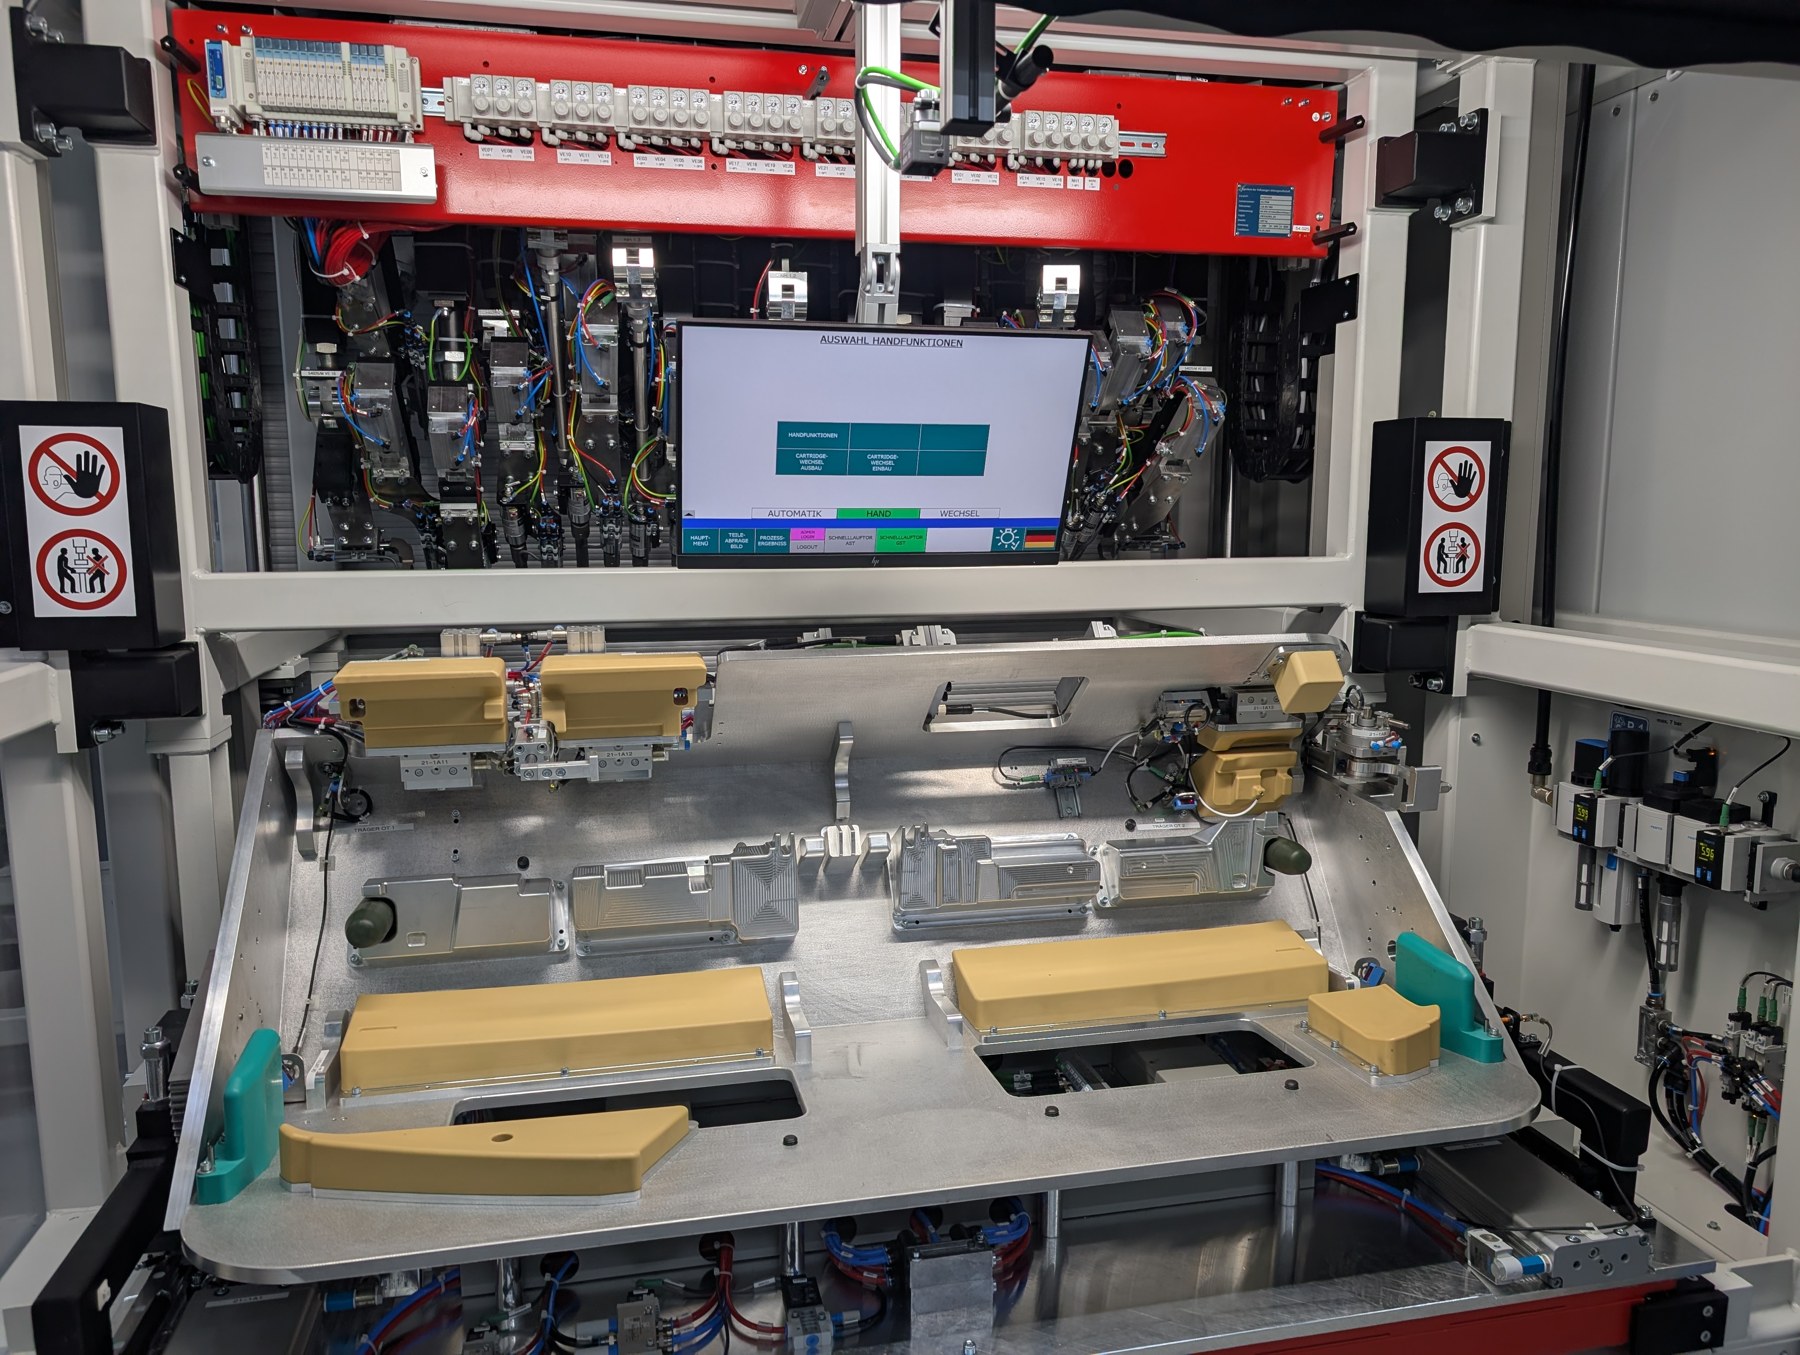
- Mehrere Presskaschieranlagen und Werkzeuge mit integriertem Umbug für Inserts und Armrest
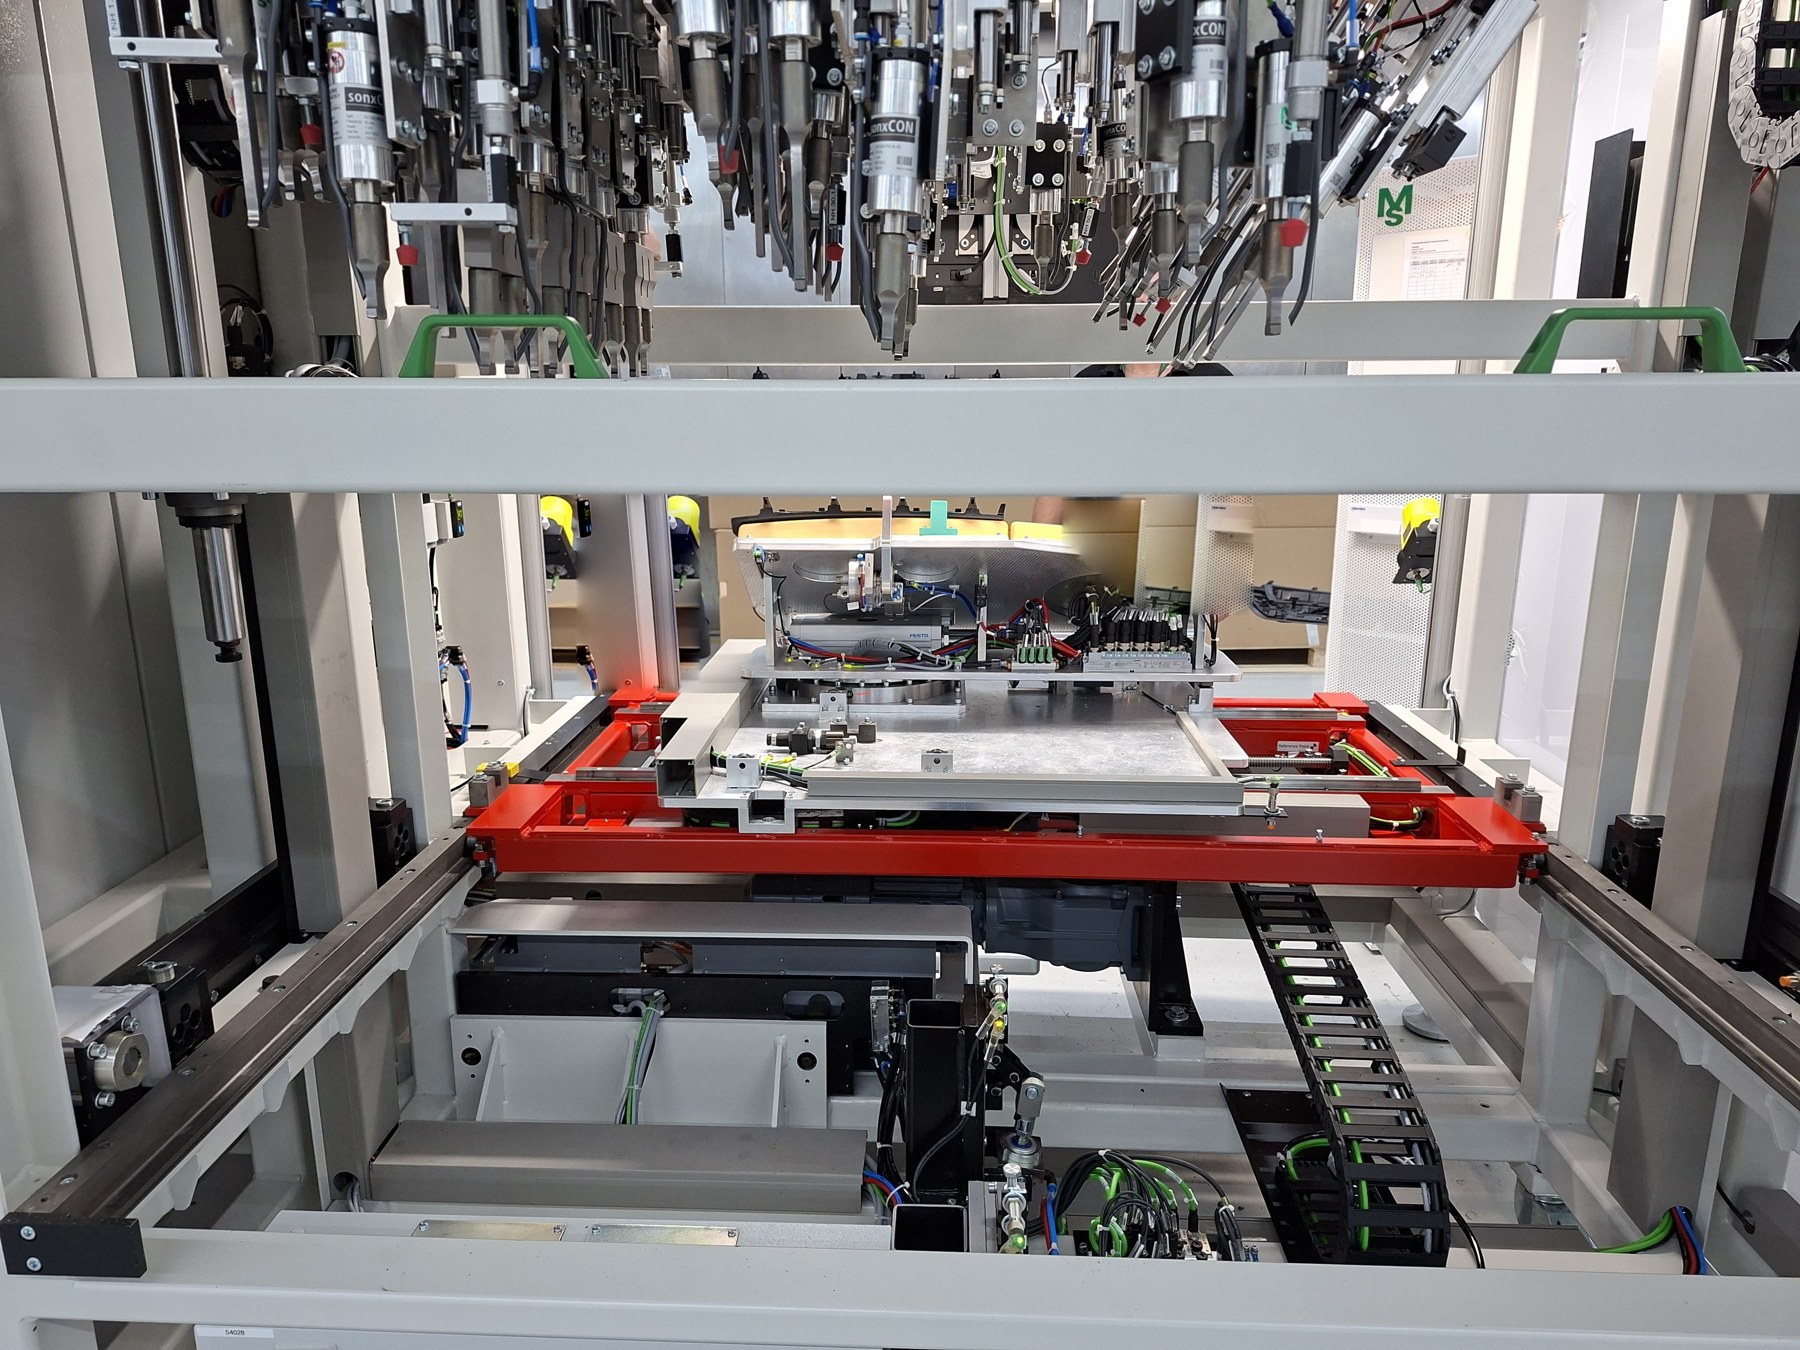
- Heißnietanlagen für die Türverkleidungen aller 4 Türen eines Fahrzeugs
Unser Beitrag
Für alle 18 internen Spritzgusswerkzeuge der Türverkleidung haben wir das Tool-Management geführt. Wir haben die Werkzeuge abgemustert, Änderungen gesteuert, Termine nachgehalten und die Lieferanten koordiniert.
Bei den Anlagen deckten wir mehrere Prozessschritte ab. Die Brüstung wird auf einer Vakuumkaschieranlage mit integriertem Klebstoffauftrag kaschiert, eine Umbuganlage übernimmt den Umbug. Inserts und Armrest entstehen auf mehreren Presskaschieranlagen, deren Werkzeuge den Umbug gleich mit erledigen. Die Türverkleidungen aller vier Türen werden auf Heißnietanlagen gefügt. Von der Auslegung bis zur Abnahme, einschließlich Inbetriebnahme und Anlauf, waren wir dabei.
Ergebnis
Der Serienanlauf des Fahrzeugs begann im Mai 2026.

Prozessoptimierung bei einem Tier-1 in Mexiko
Ein Tier-1 in Mexiko hatte bei über zehn kaschierten Interieur-Bauteilen Probleme mit Ausschuss und Nacharbeit. Nach einem sechswöchigen Assessment haben wir in zwei weiteren Blöcken von je sechs Wochen Anlagen, Werkzeuge und Prozesse verbessert.
Ausgangslage
Der mexikanische Tier-1 eines US-amerikanischen Herstellers fertigte mehr als zehn kaschierte Interieur-Bauteile, darunter Säulen- und Kofferraumverkleidungen und Instrumententafeln. Die geforderten Stückzahlen konnte er nicht dauerhaft sicherstellen. Gründe waren hoher Ausschuss, viel Nacharbeit, instabile Kaschierprozesse und lange Stillstände der Maschinen. Auf Wunsch des Herstellers haben wir die Prozesse vor Ort analysiert und verbessert.
Herausforderung
Gefertigt wurde in Mexiko für einen Kunden in den USA, die Anlagen und Werkzeuge stammen von einem chinesischen Maschinenbauer. Wir haben die Abstimmung zwischen Werk und Hersteller übernommen.
Unser Beitrag
- Sechs Wochen Assessment vor Ort: Werkzeuge, Kaschieranlagen und Arbeitsabläufe jeder betroffenen Linie.
- Danach zwei Umsetzungsblöcke von je sechs Wochen.
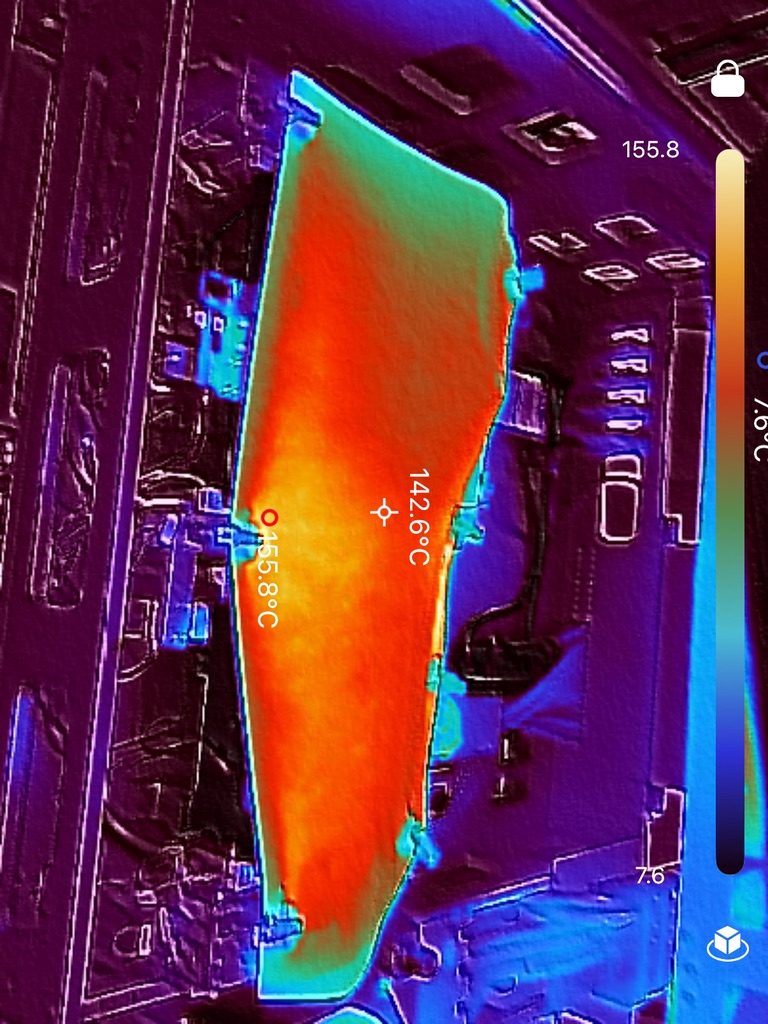
- Prozessparameter wie Druck und Temperatur und Werkzeug-Feineinstellungen haben wir mit der Belegschaft umgesetzt.
- Mechanische und steuerungstechnische Anpassungen der Anlagen haben wir mit dem chinesischen Hersteller abgestimmt.
Ergebnis
Auf allen betroffenen Linien stiegen Ausbringung und Bauteilqualität, die Nacharbeit ging zurück. Die genauen Zahlen unterliegen einem NDA. An einer Hauptlinie sank der Ausschuss um mehr als 50 %, die Ausbringung stieg um 23 %. Beim Personal ergab sich ein Einsparpotenzial von 30 %.

Task Force: Dachhimmelfertigung USA
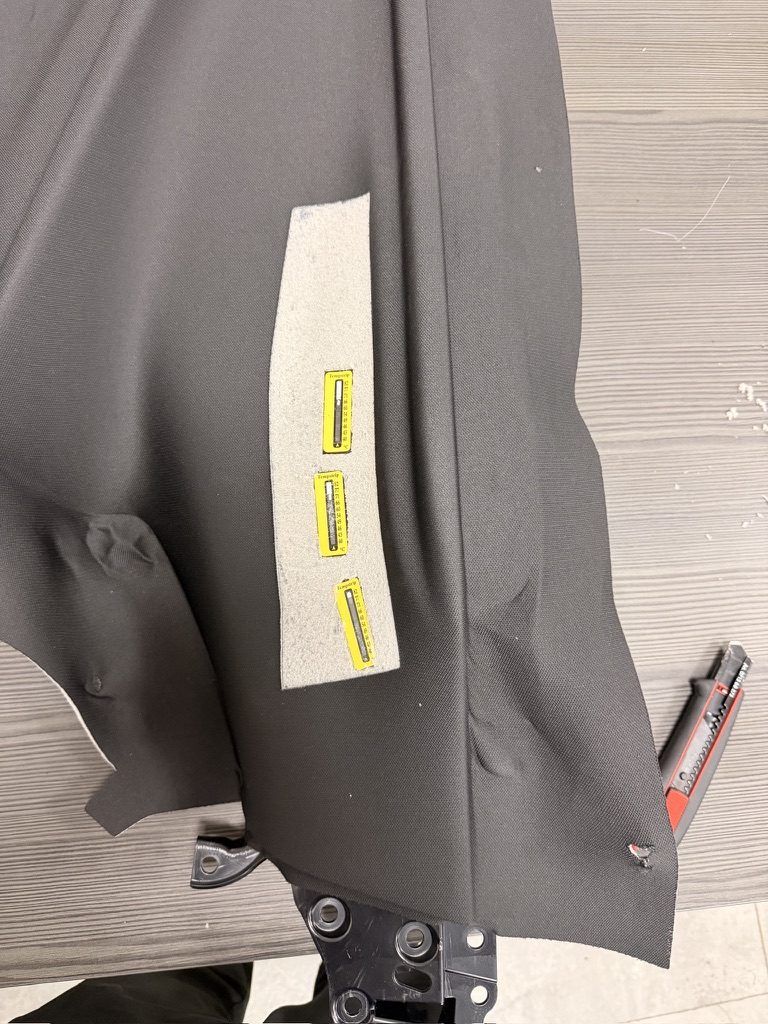
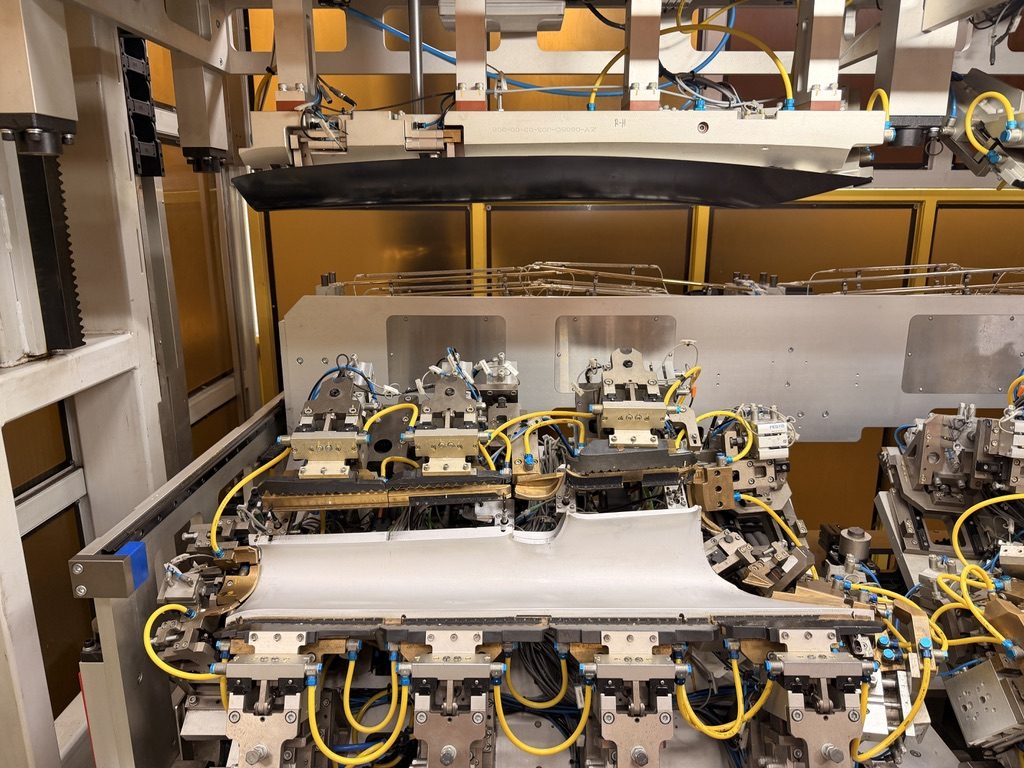
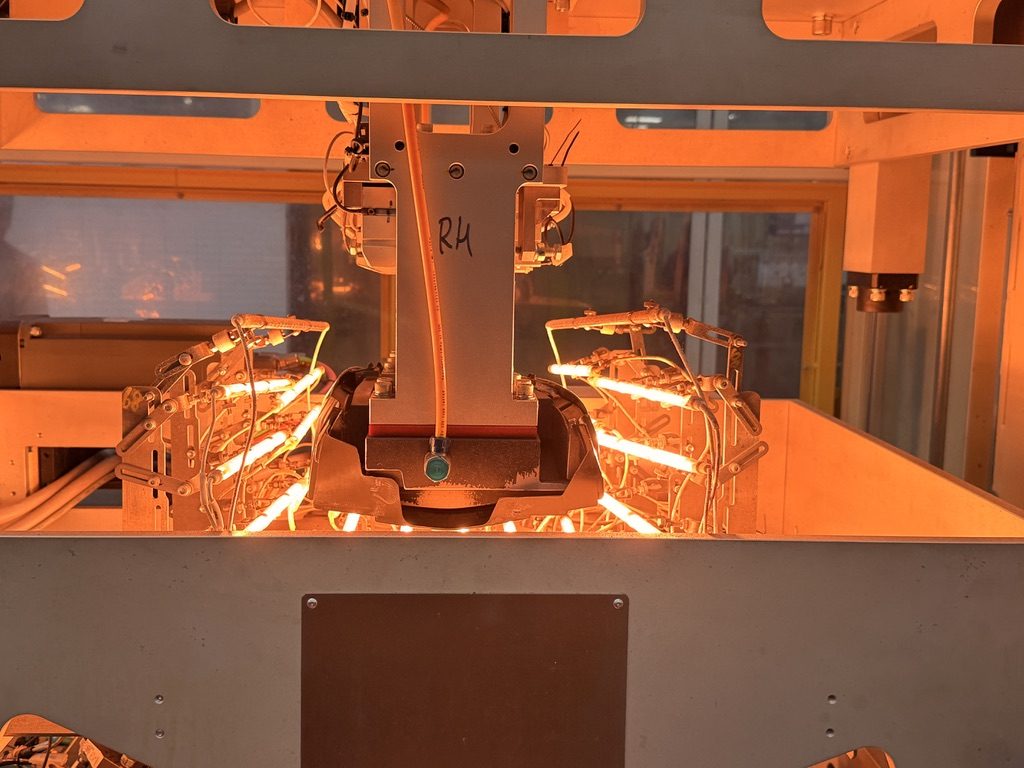
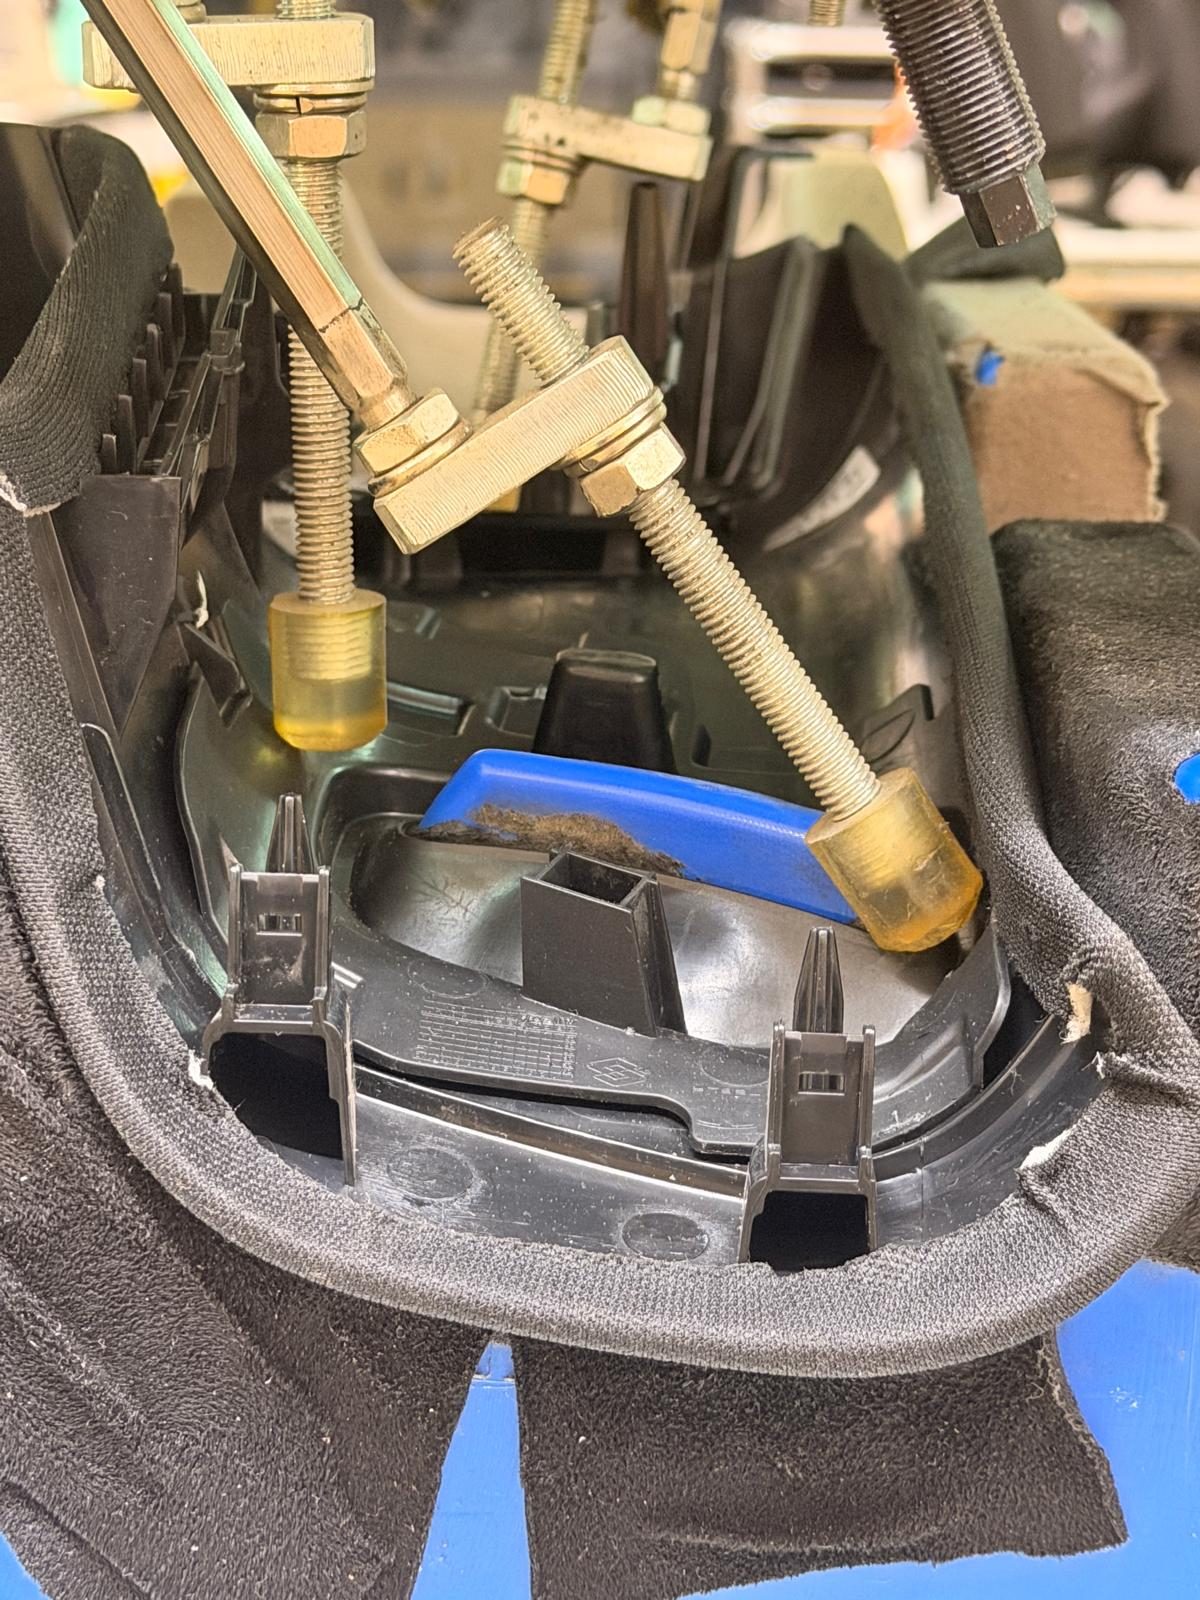
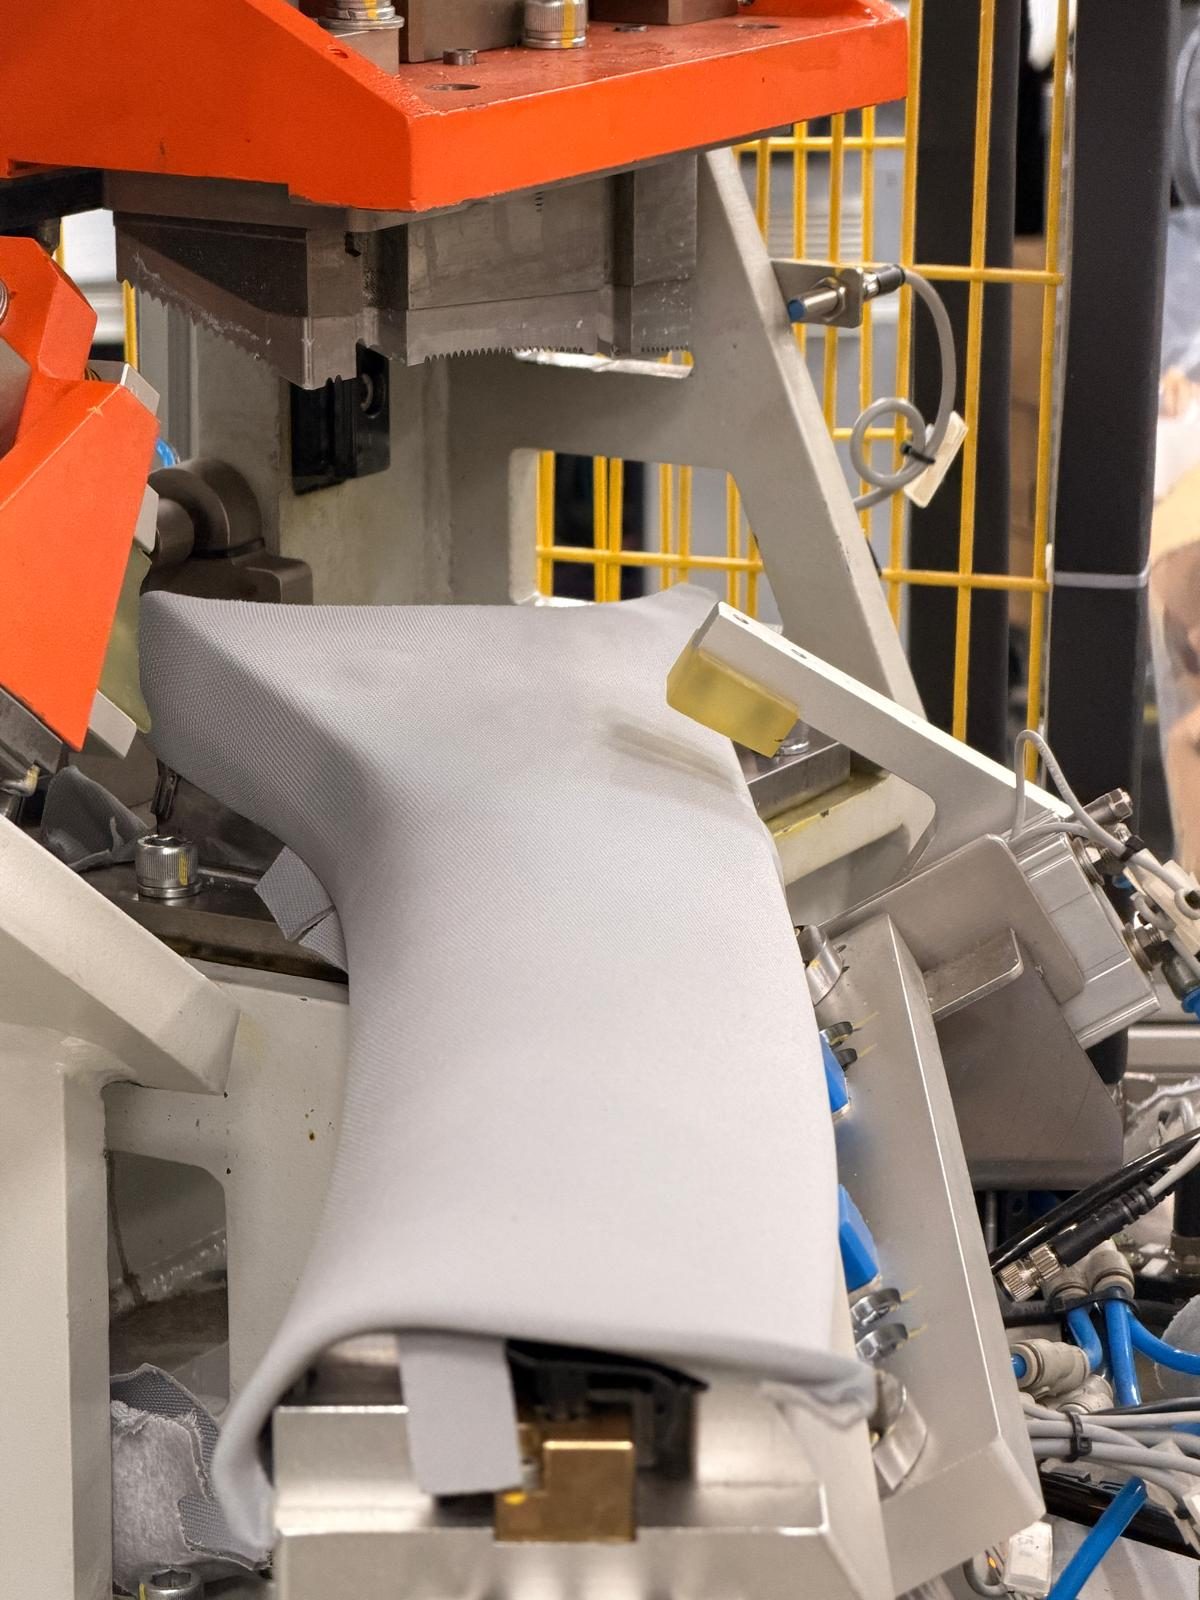
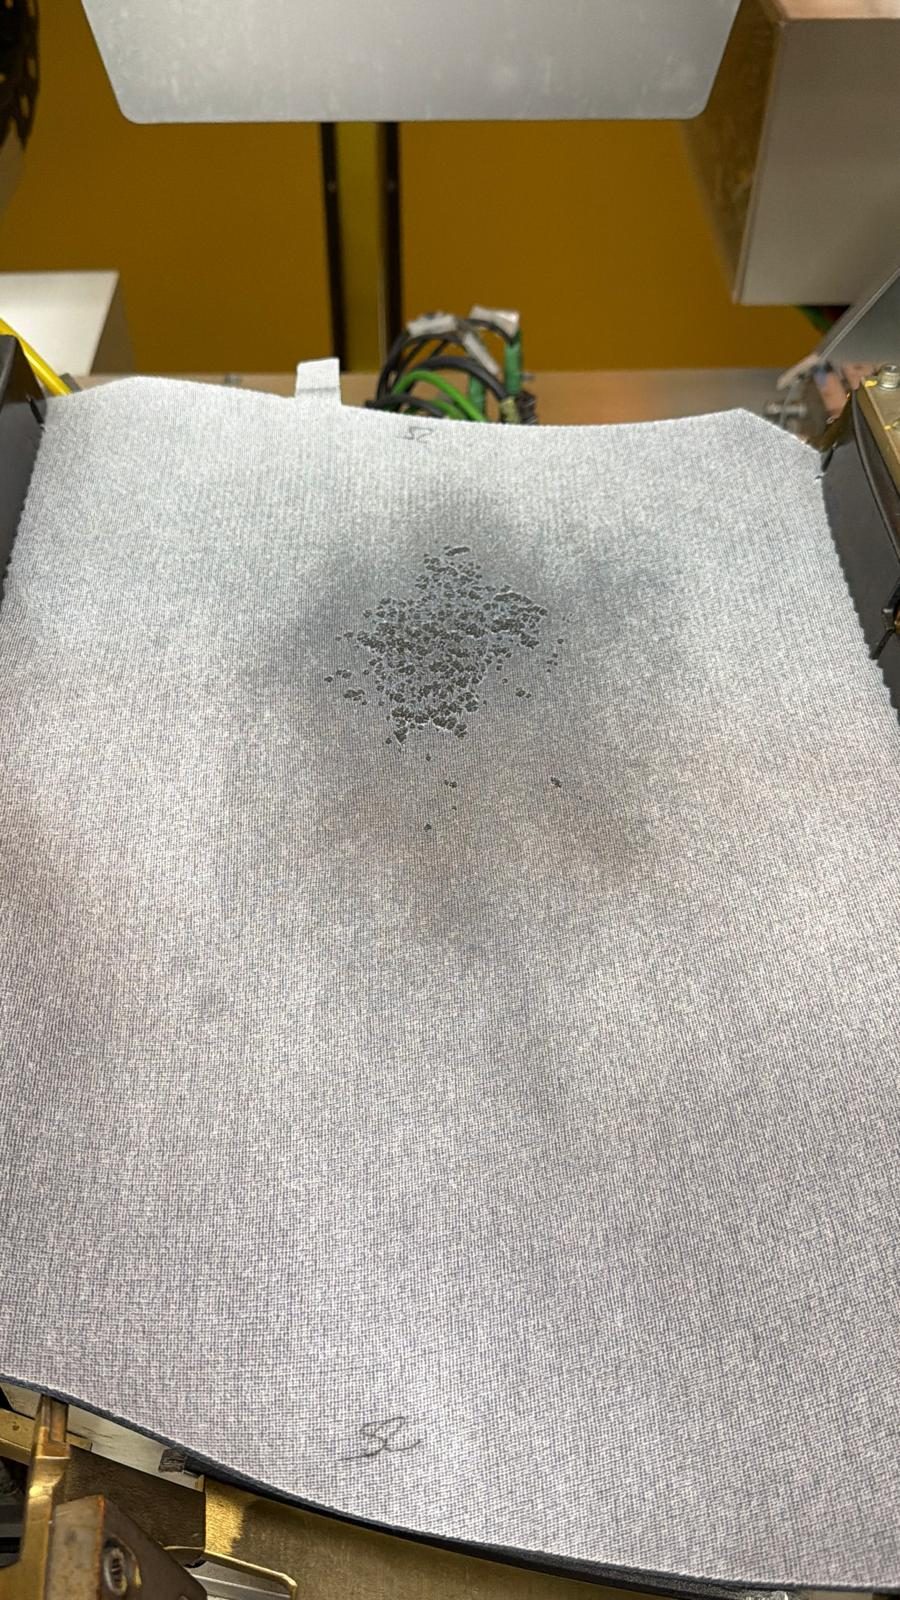
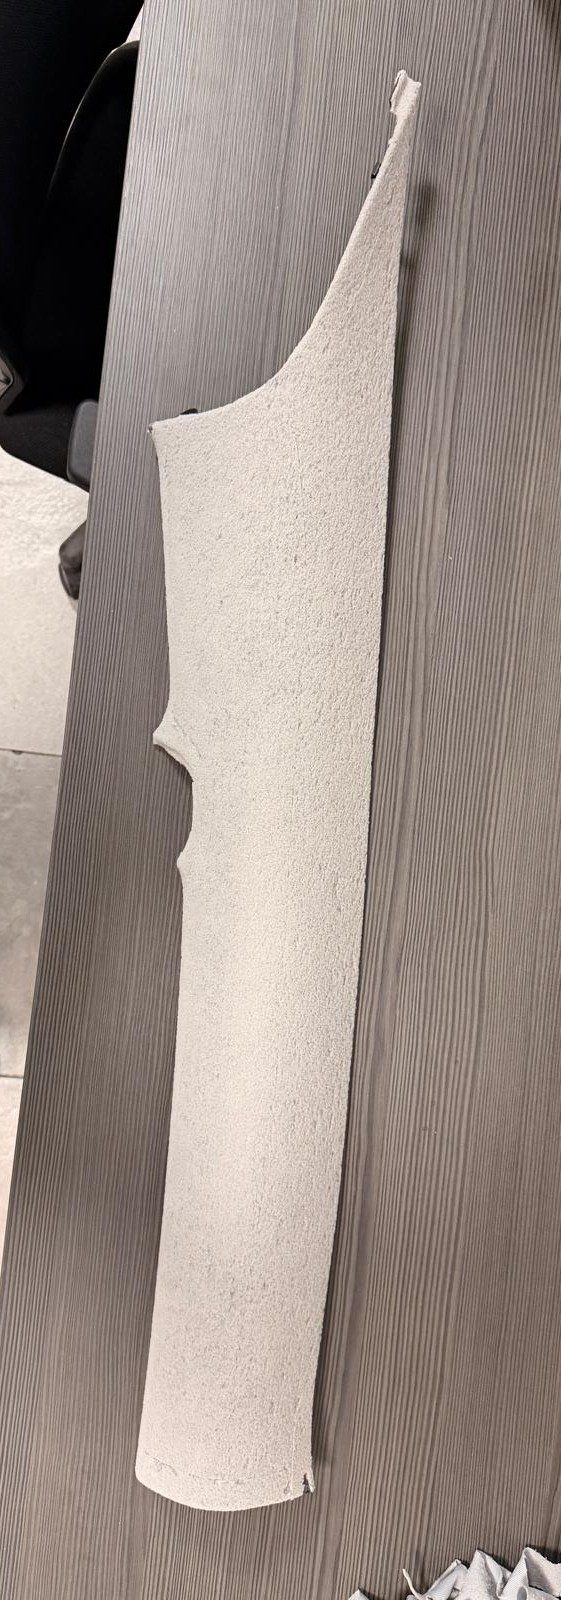
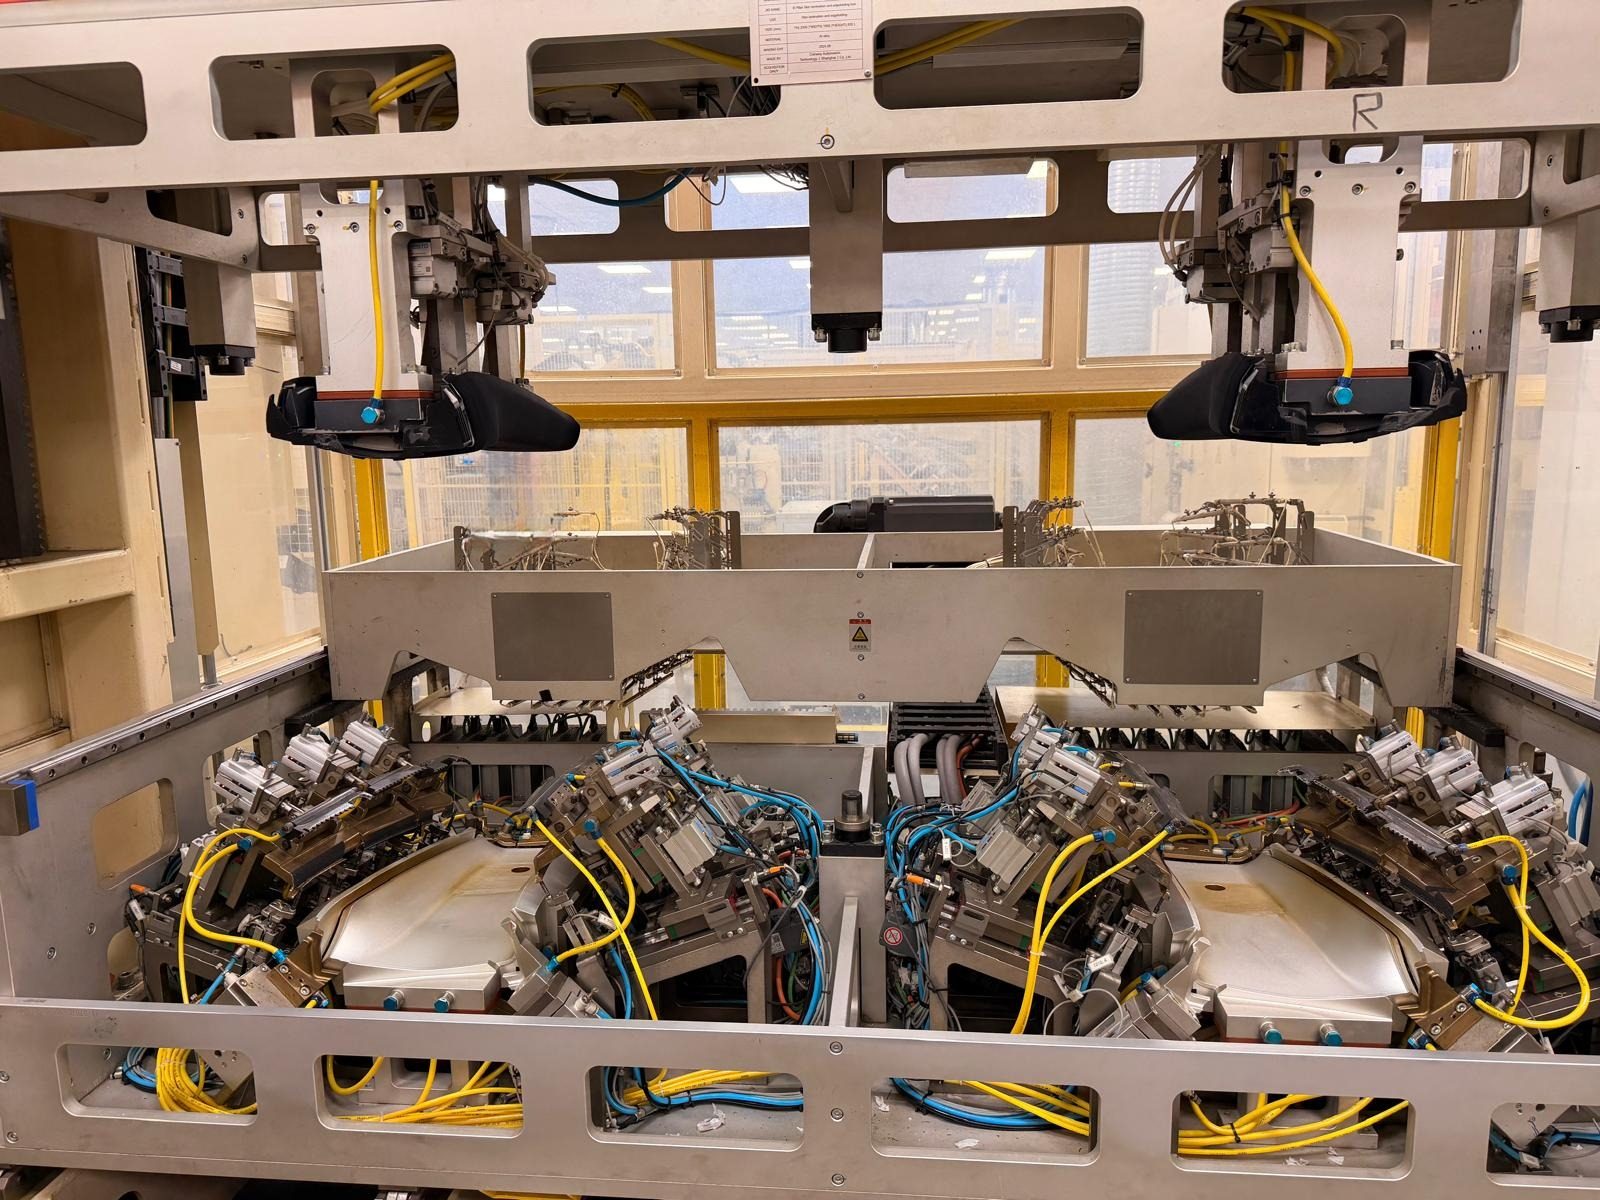
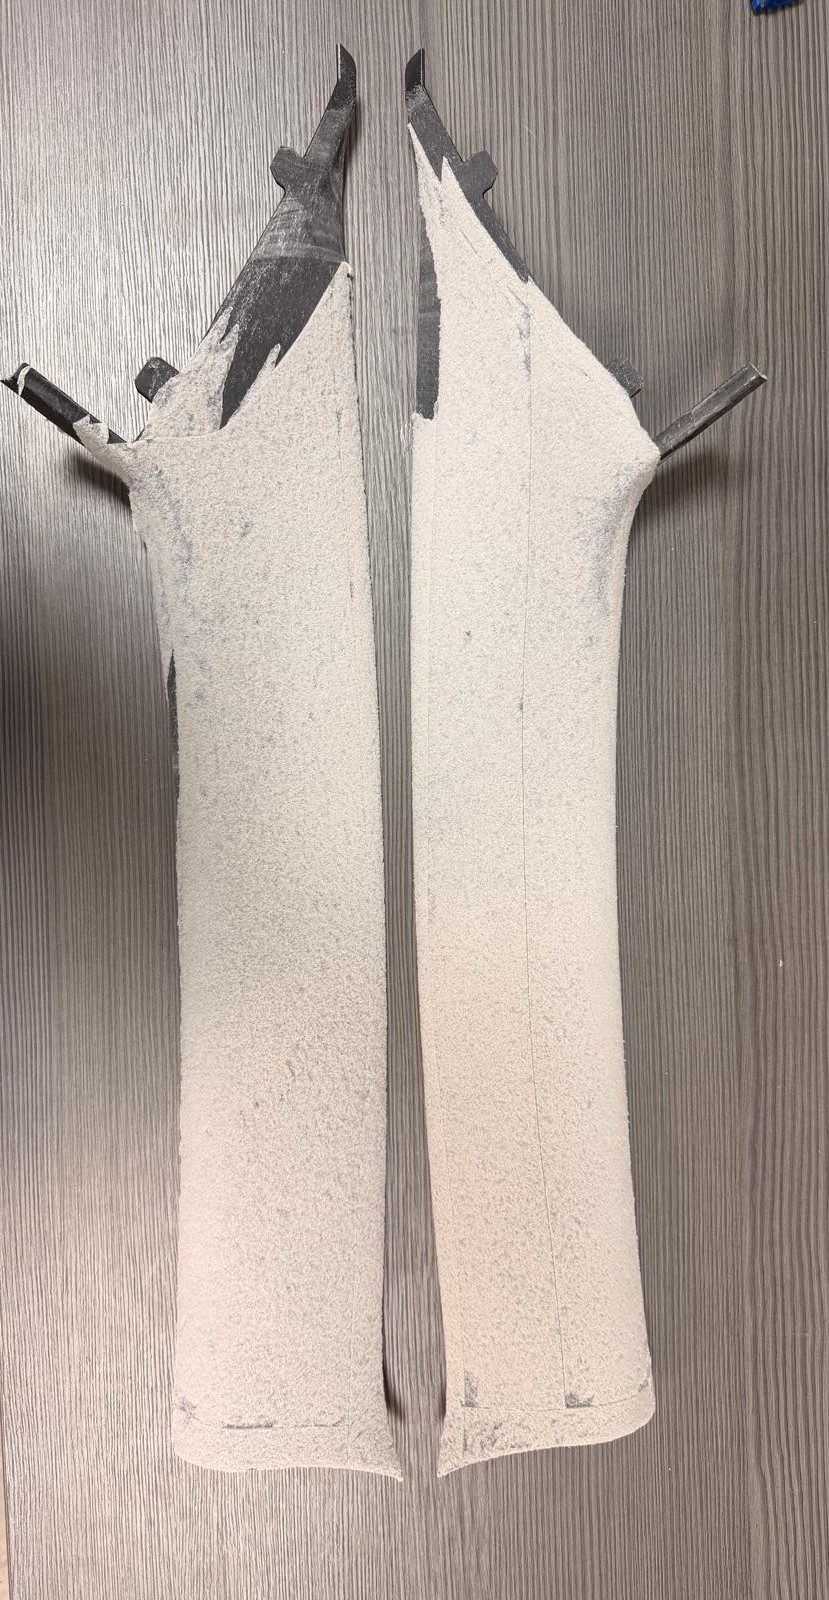
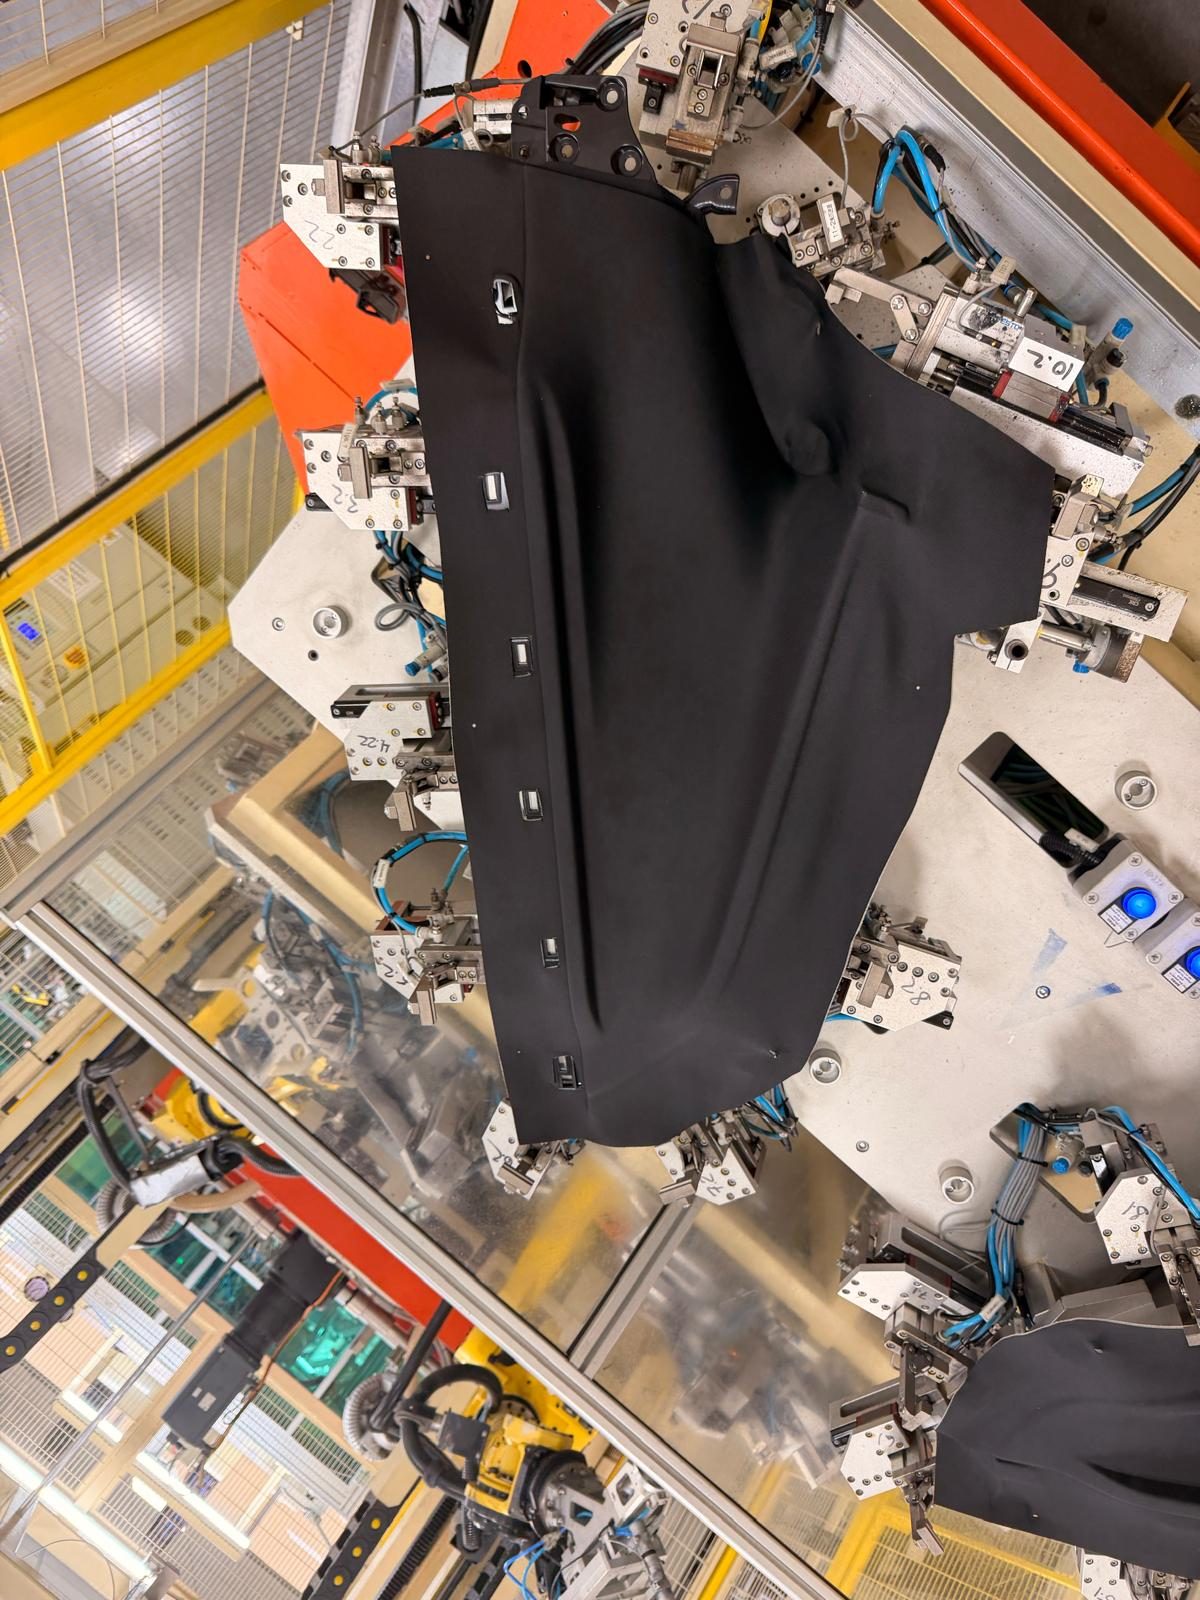
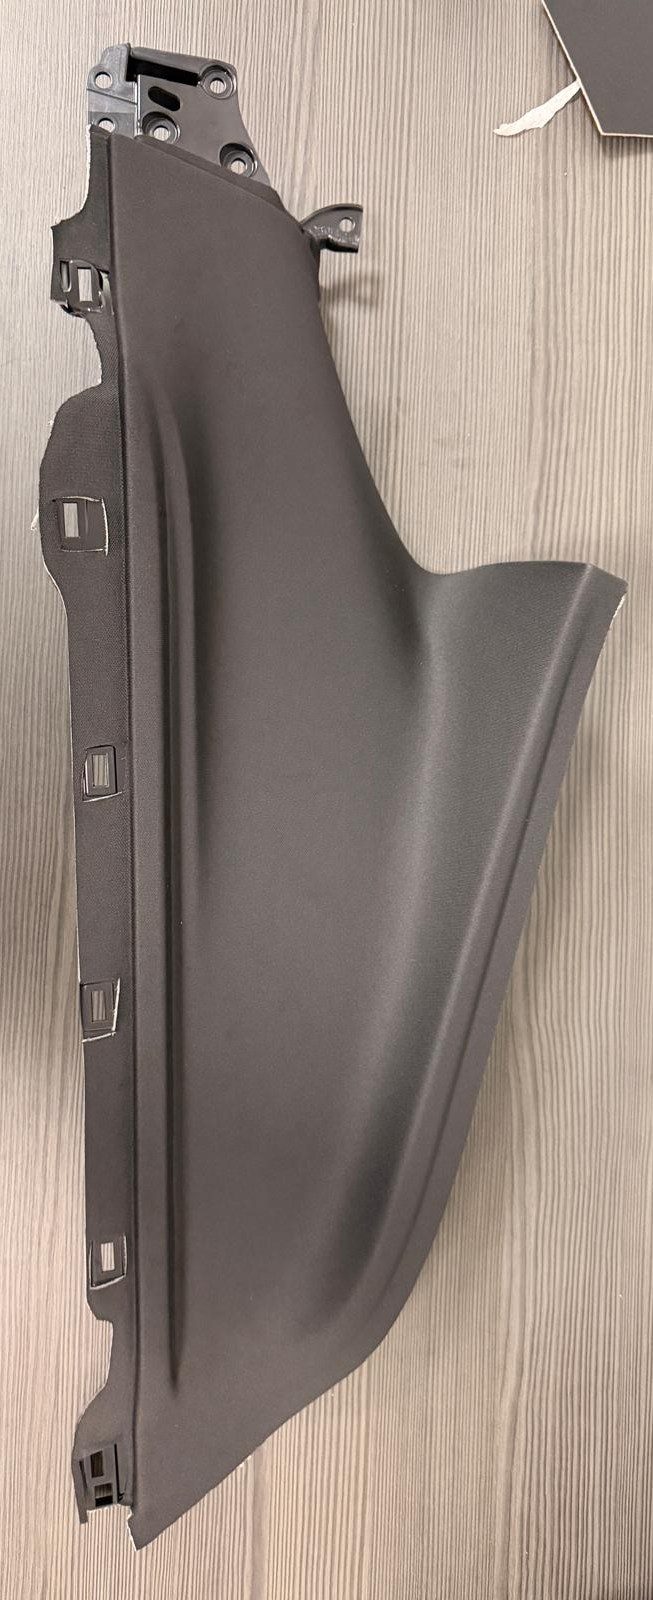
Beim Dachhimmel eines US-Herstellers drohte die Produktion stillzustehen, weil sich Lieferant und Maschinenbauer nicht auf geeignete Verbesserungsmaßnahmen an den Kaschier- und Umbuganlagen einigen konnten. Wir kamen als unabhängige Gutachter dazu und haben am Ende eine neue Linie ausgelegt.
Die Herausforderung
- Schlechtes Verhältnis zwischen dem Lieferanten und dem Maschinenbauer. Bestandsaufnahme und Verbesserung der Bestandsanlage
- Verschärfung: Während des Projekts ging der Lieferant insolvent – der Zeitdruck wurde massiv.
- Komplexität: Entwicklung einer völlig neuen, vollautomatisch verketteten Großlinie (Kaschieren, Stanzen, Kleben, Umbugen, Schweißen).
Die Lösung
- Neukonzeption: Technische Auslegung einer neuen Produktionslinie. Der Bau erfolgte über einen neuen, noch unerfahrenen Maschinenbauer in China, den wir intensiv technologisch betreut haben.
- Globaler Transfer: Verlagerung, Aufbau und Inbetriebnahme der hochkomplexen Anlage in den USA unter extremem Termindruck.
Das Ergebnis: Innerhalb von nur 13 Monaten nach Beauftragung der Neuanlage wurde die vollautomatische Anlage in den USA zur Serienreife geführt. Trotz Lieferanten-Insolvenz wurde die Serienproduktion des Herstellers mit einem neuen Tier-1 abgesichert.
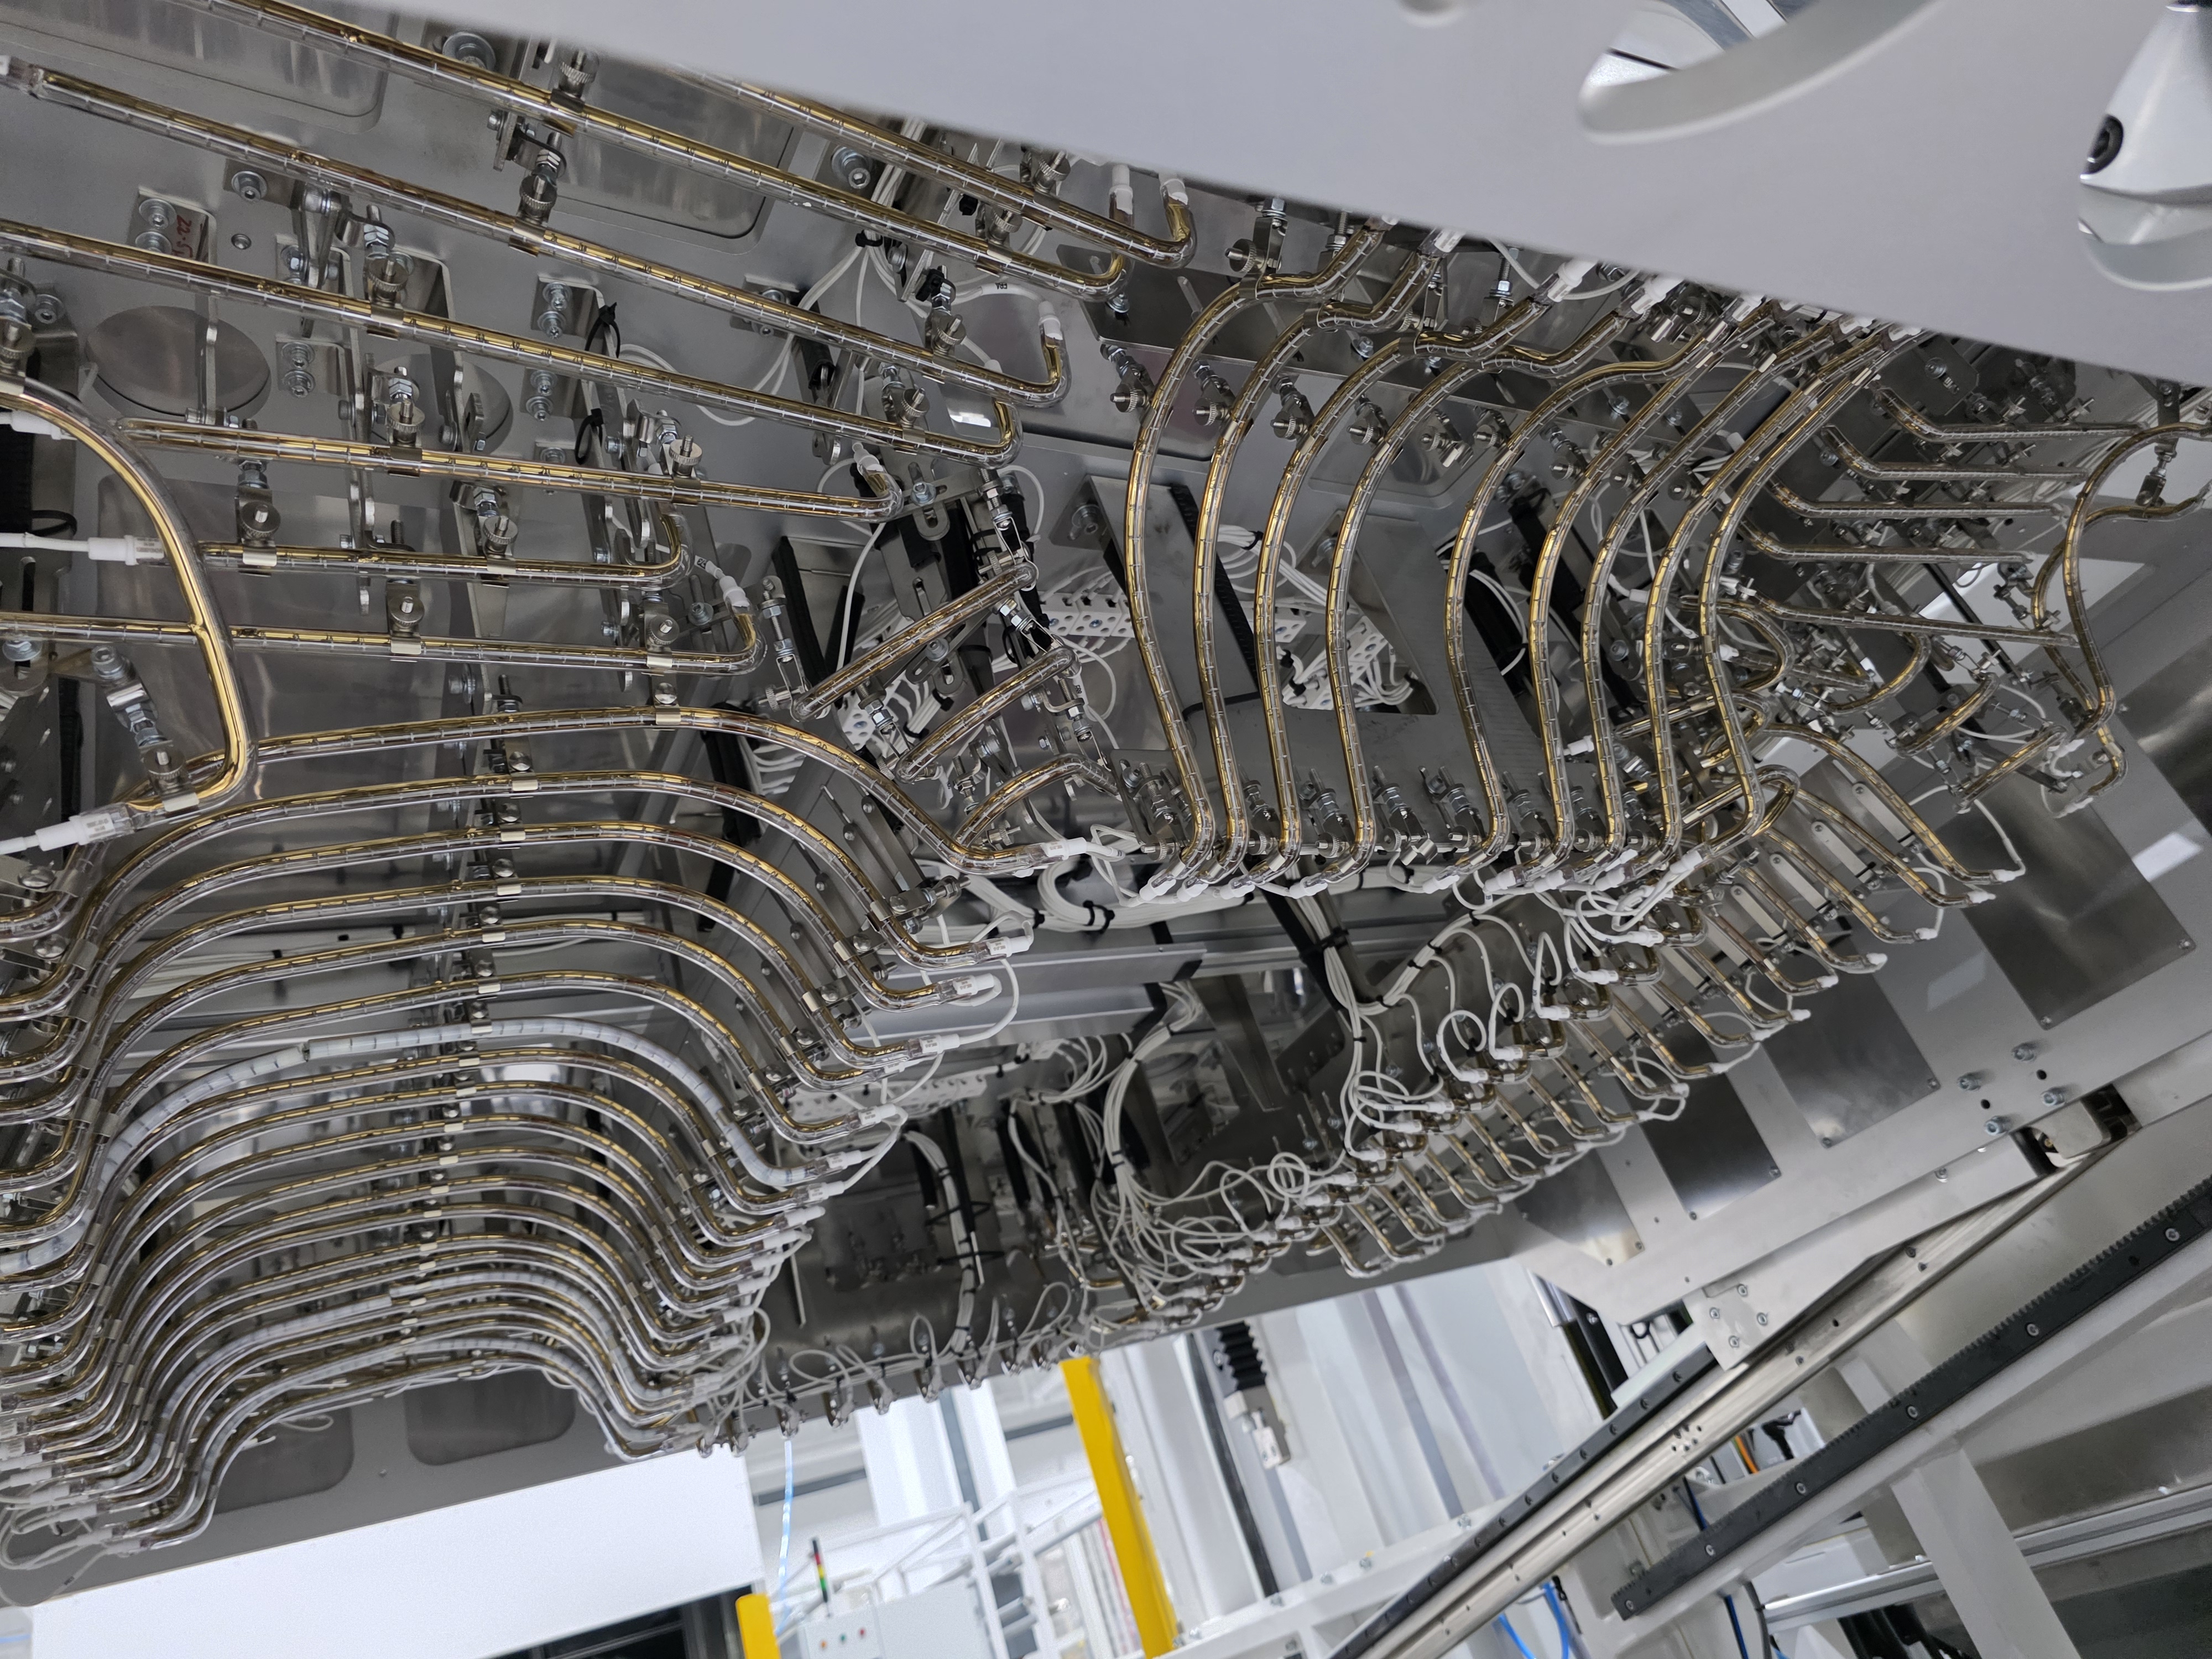
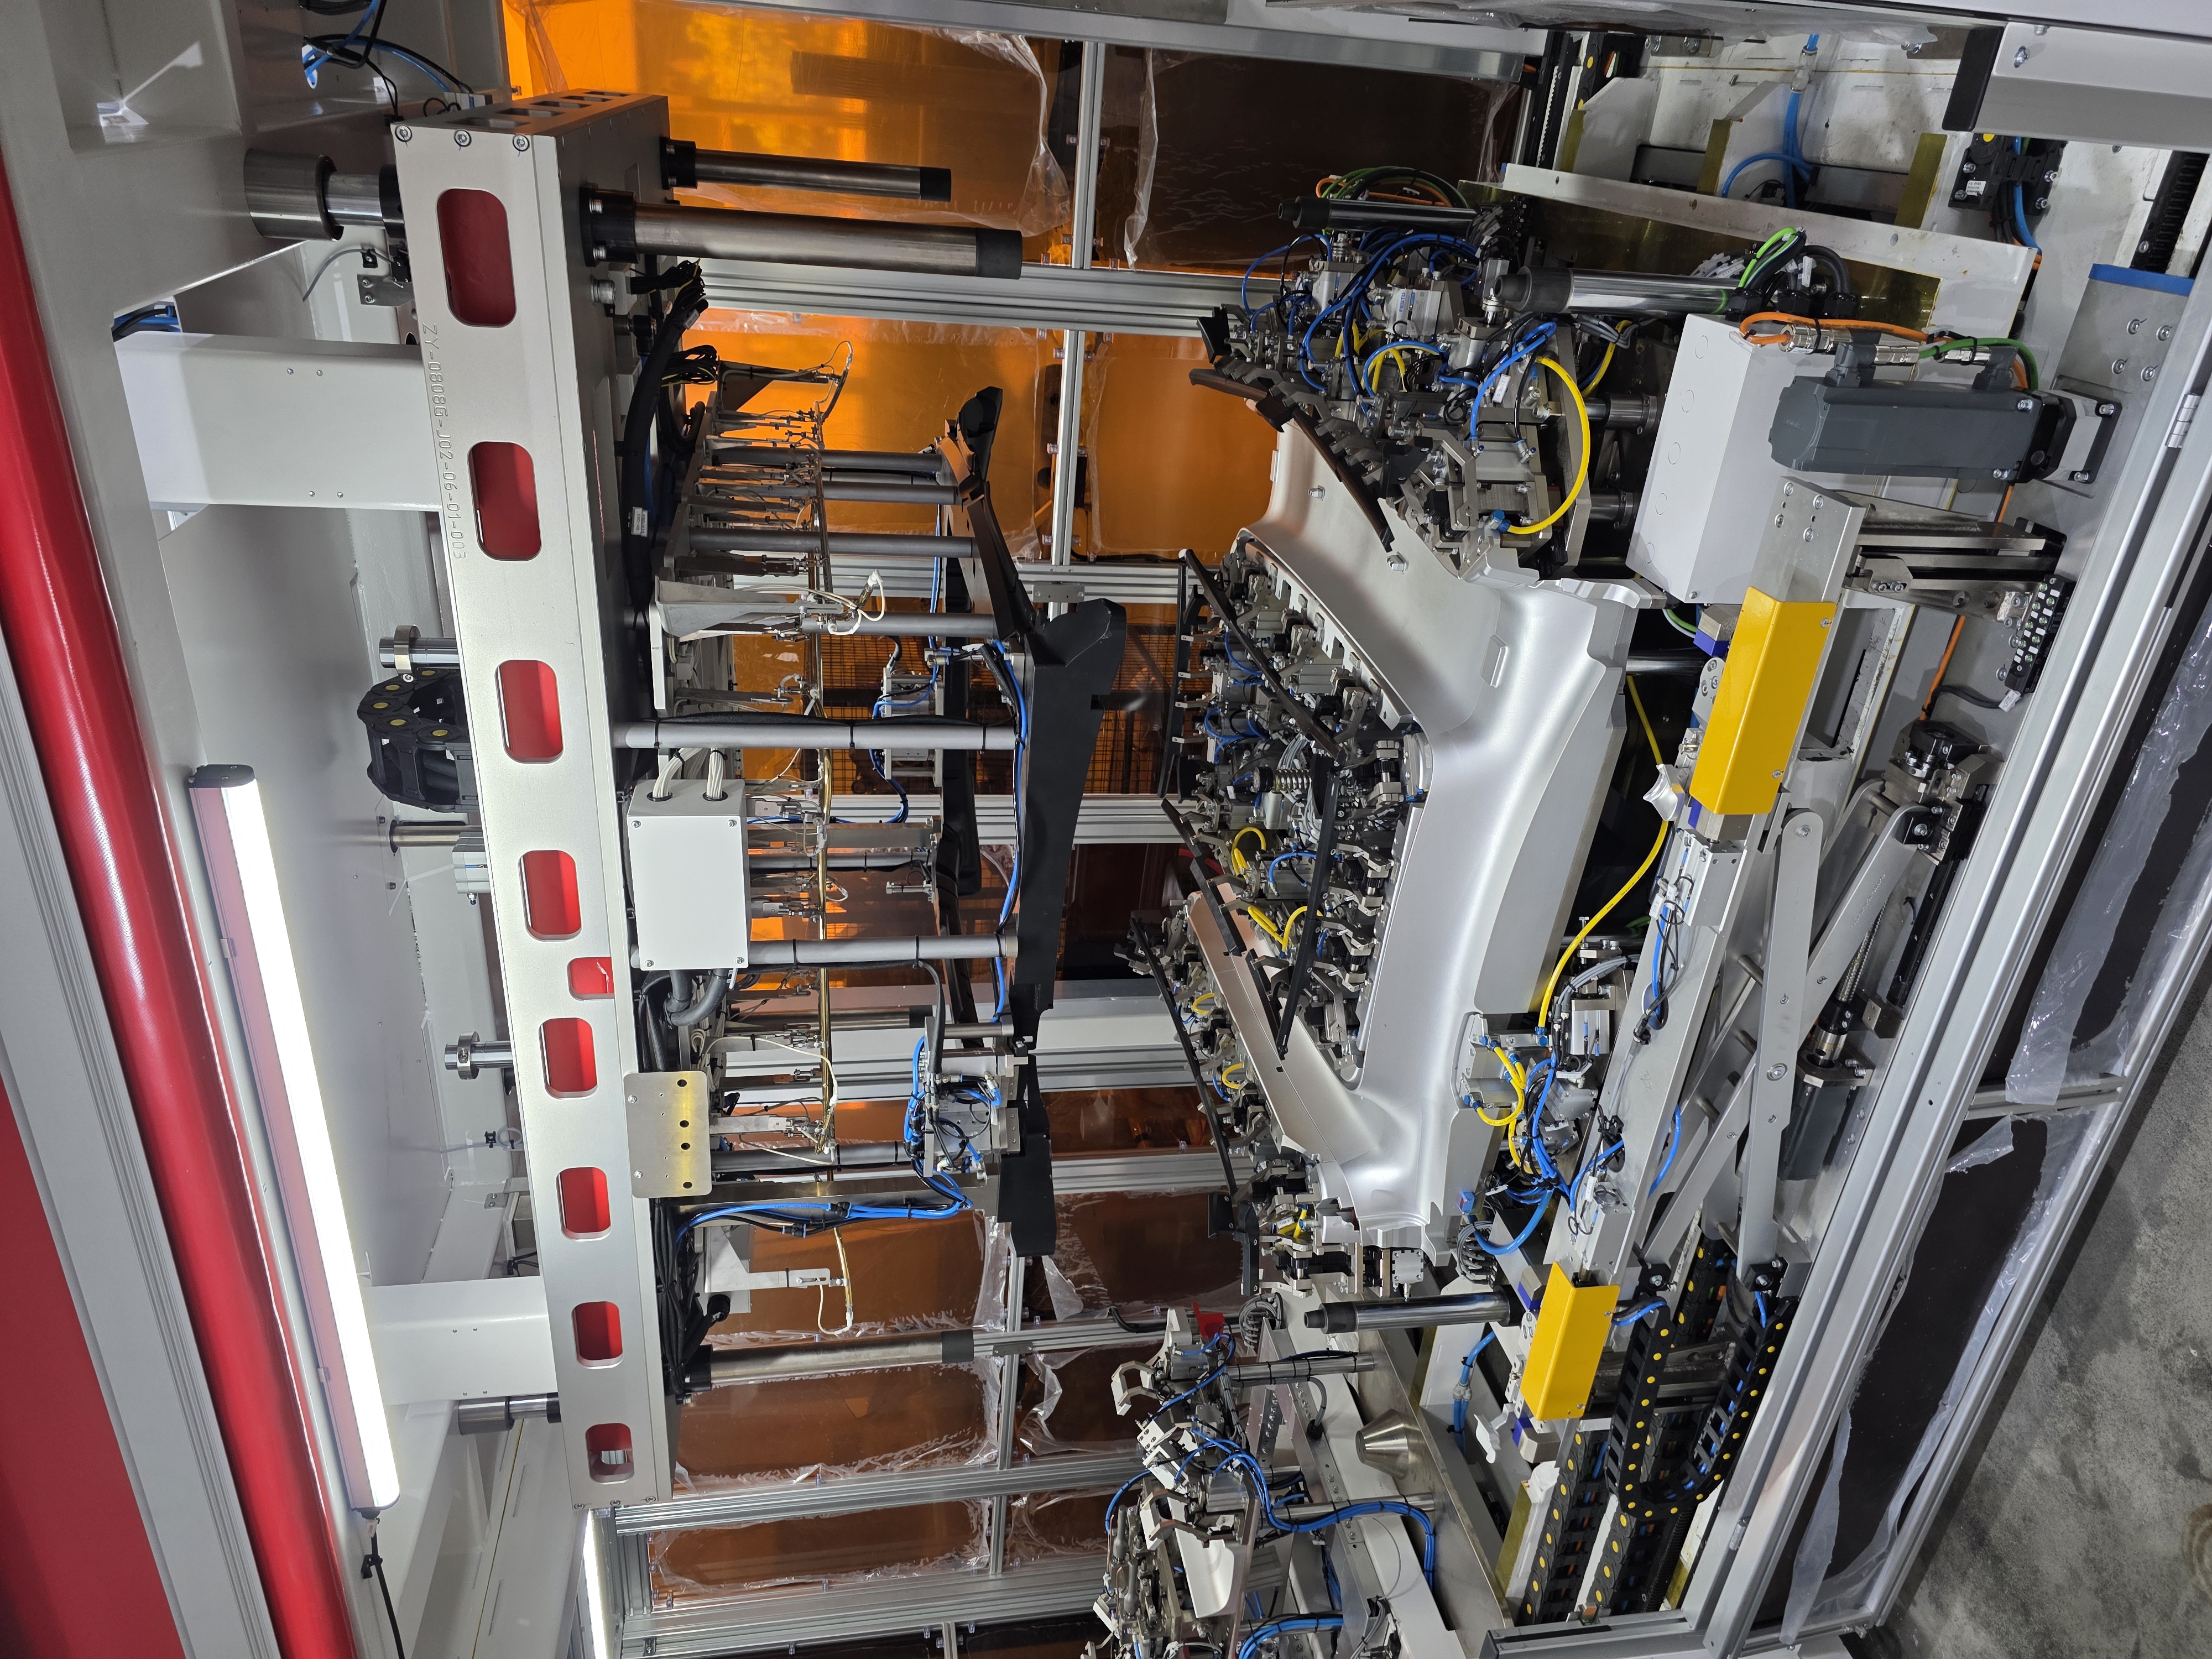
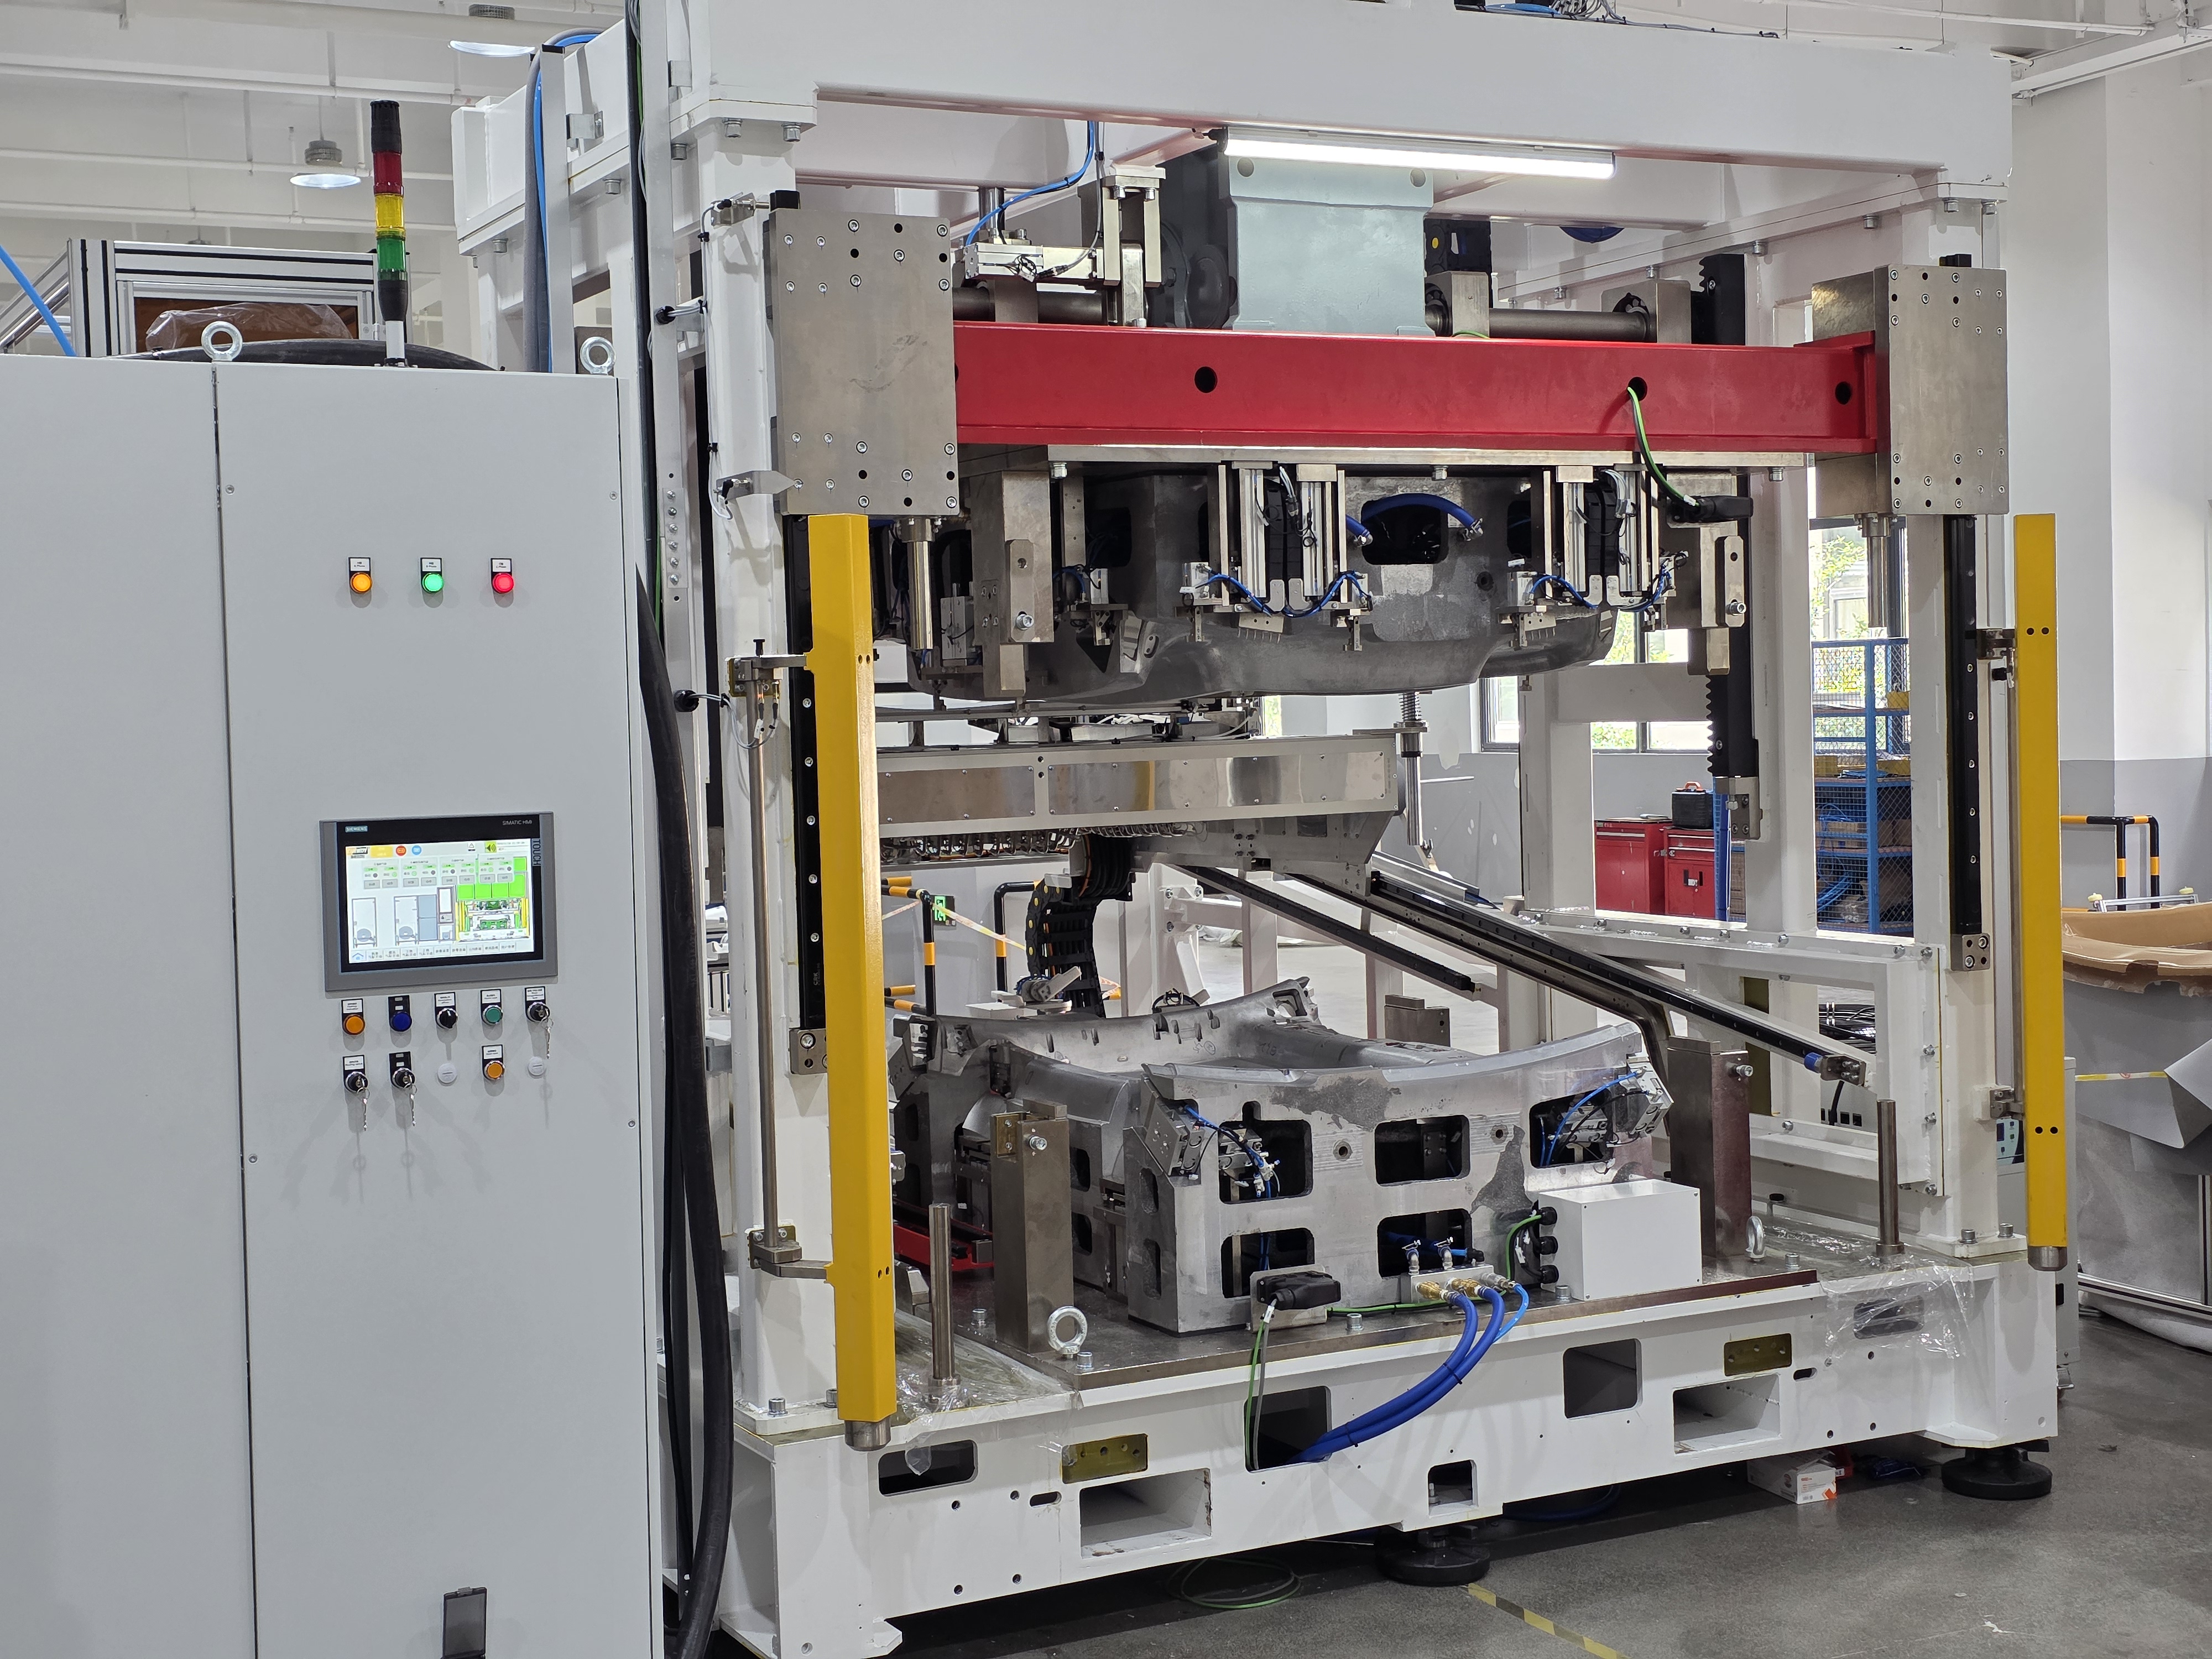
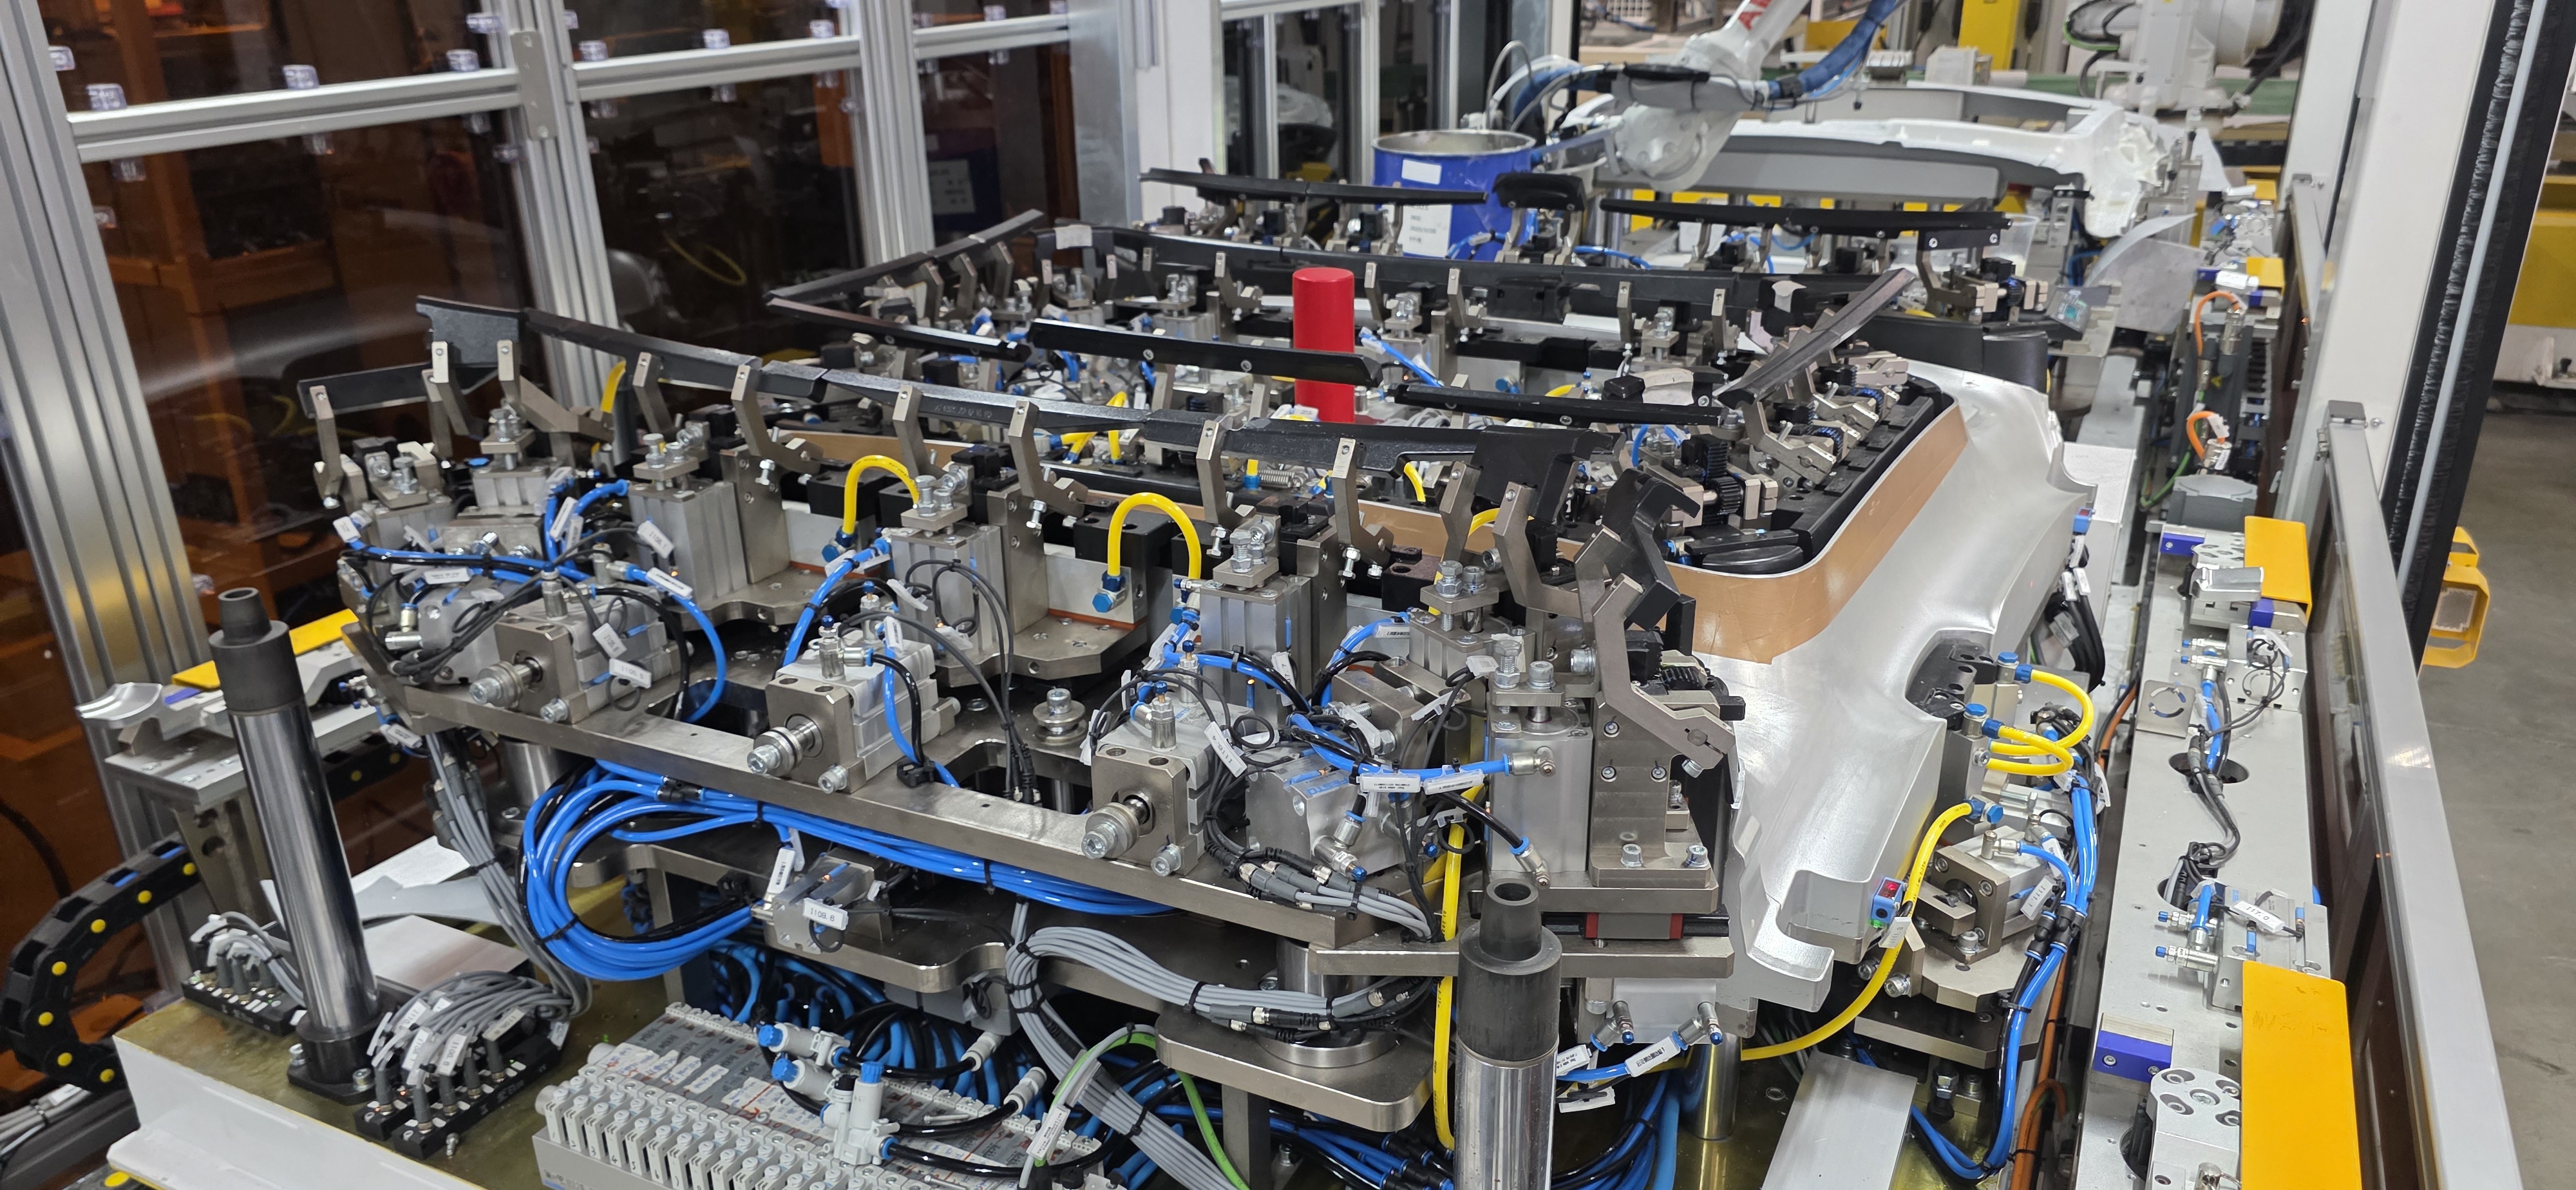
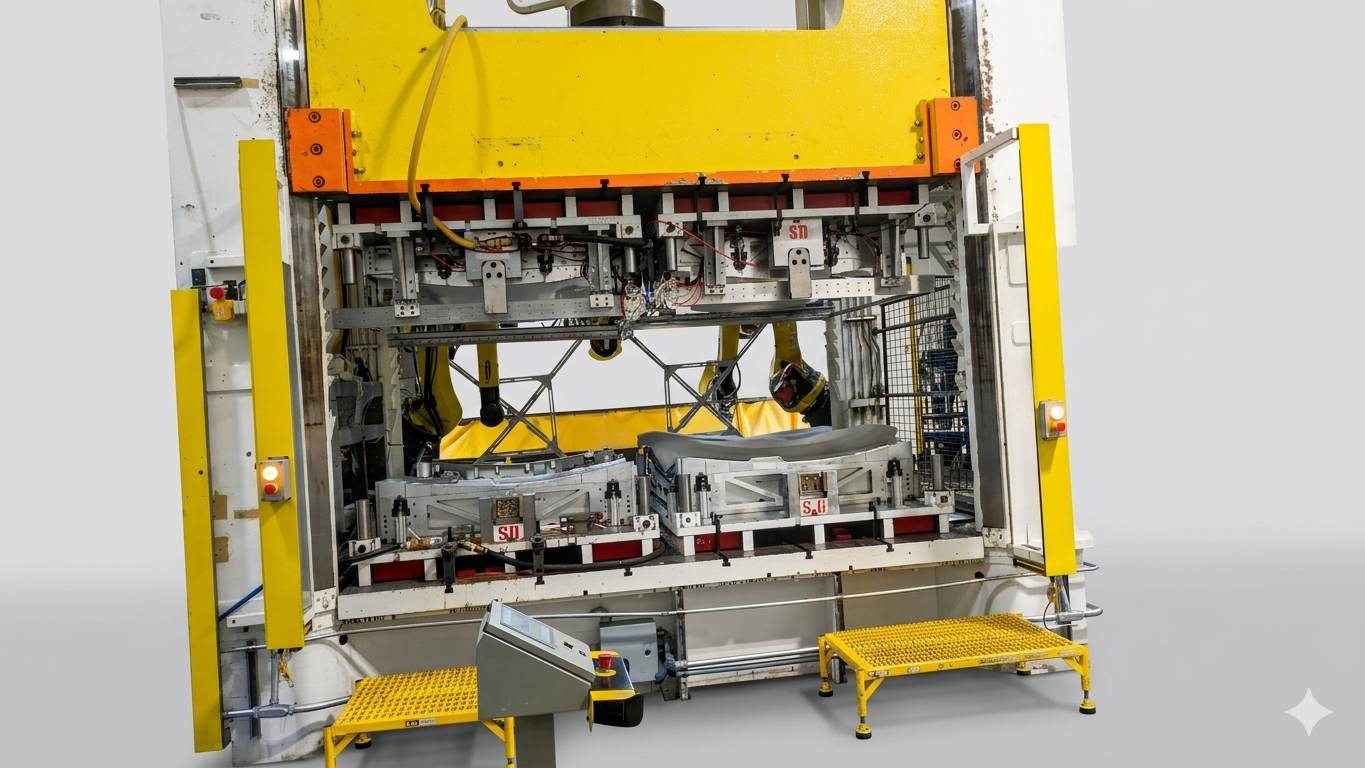
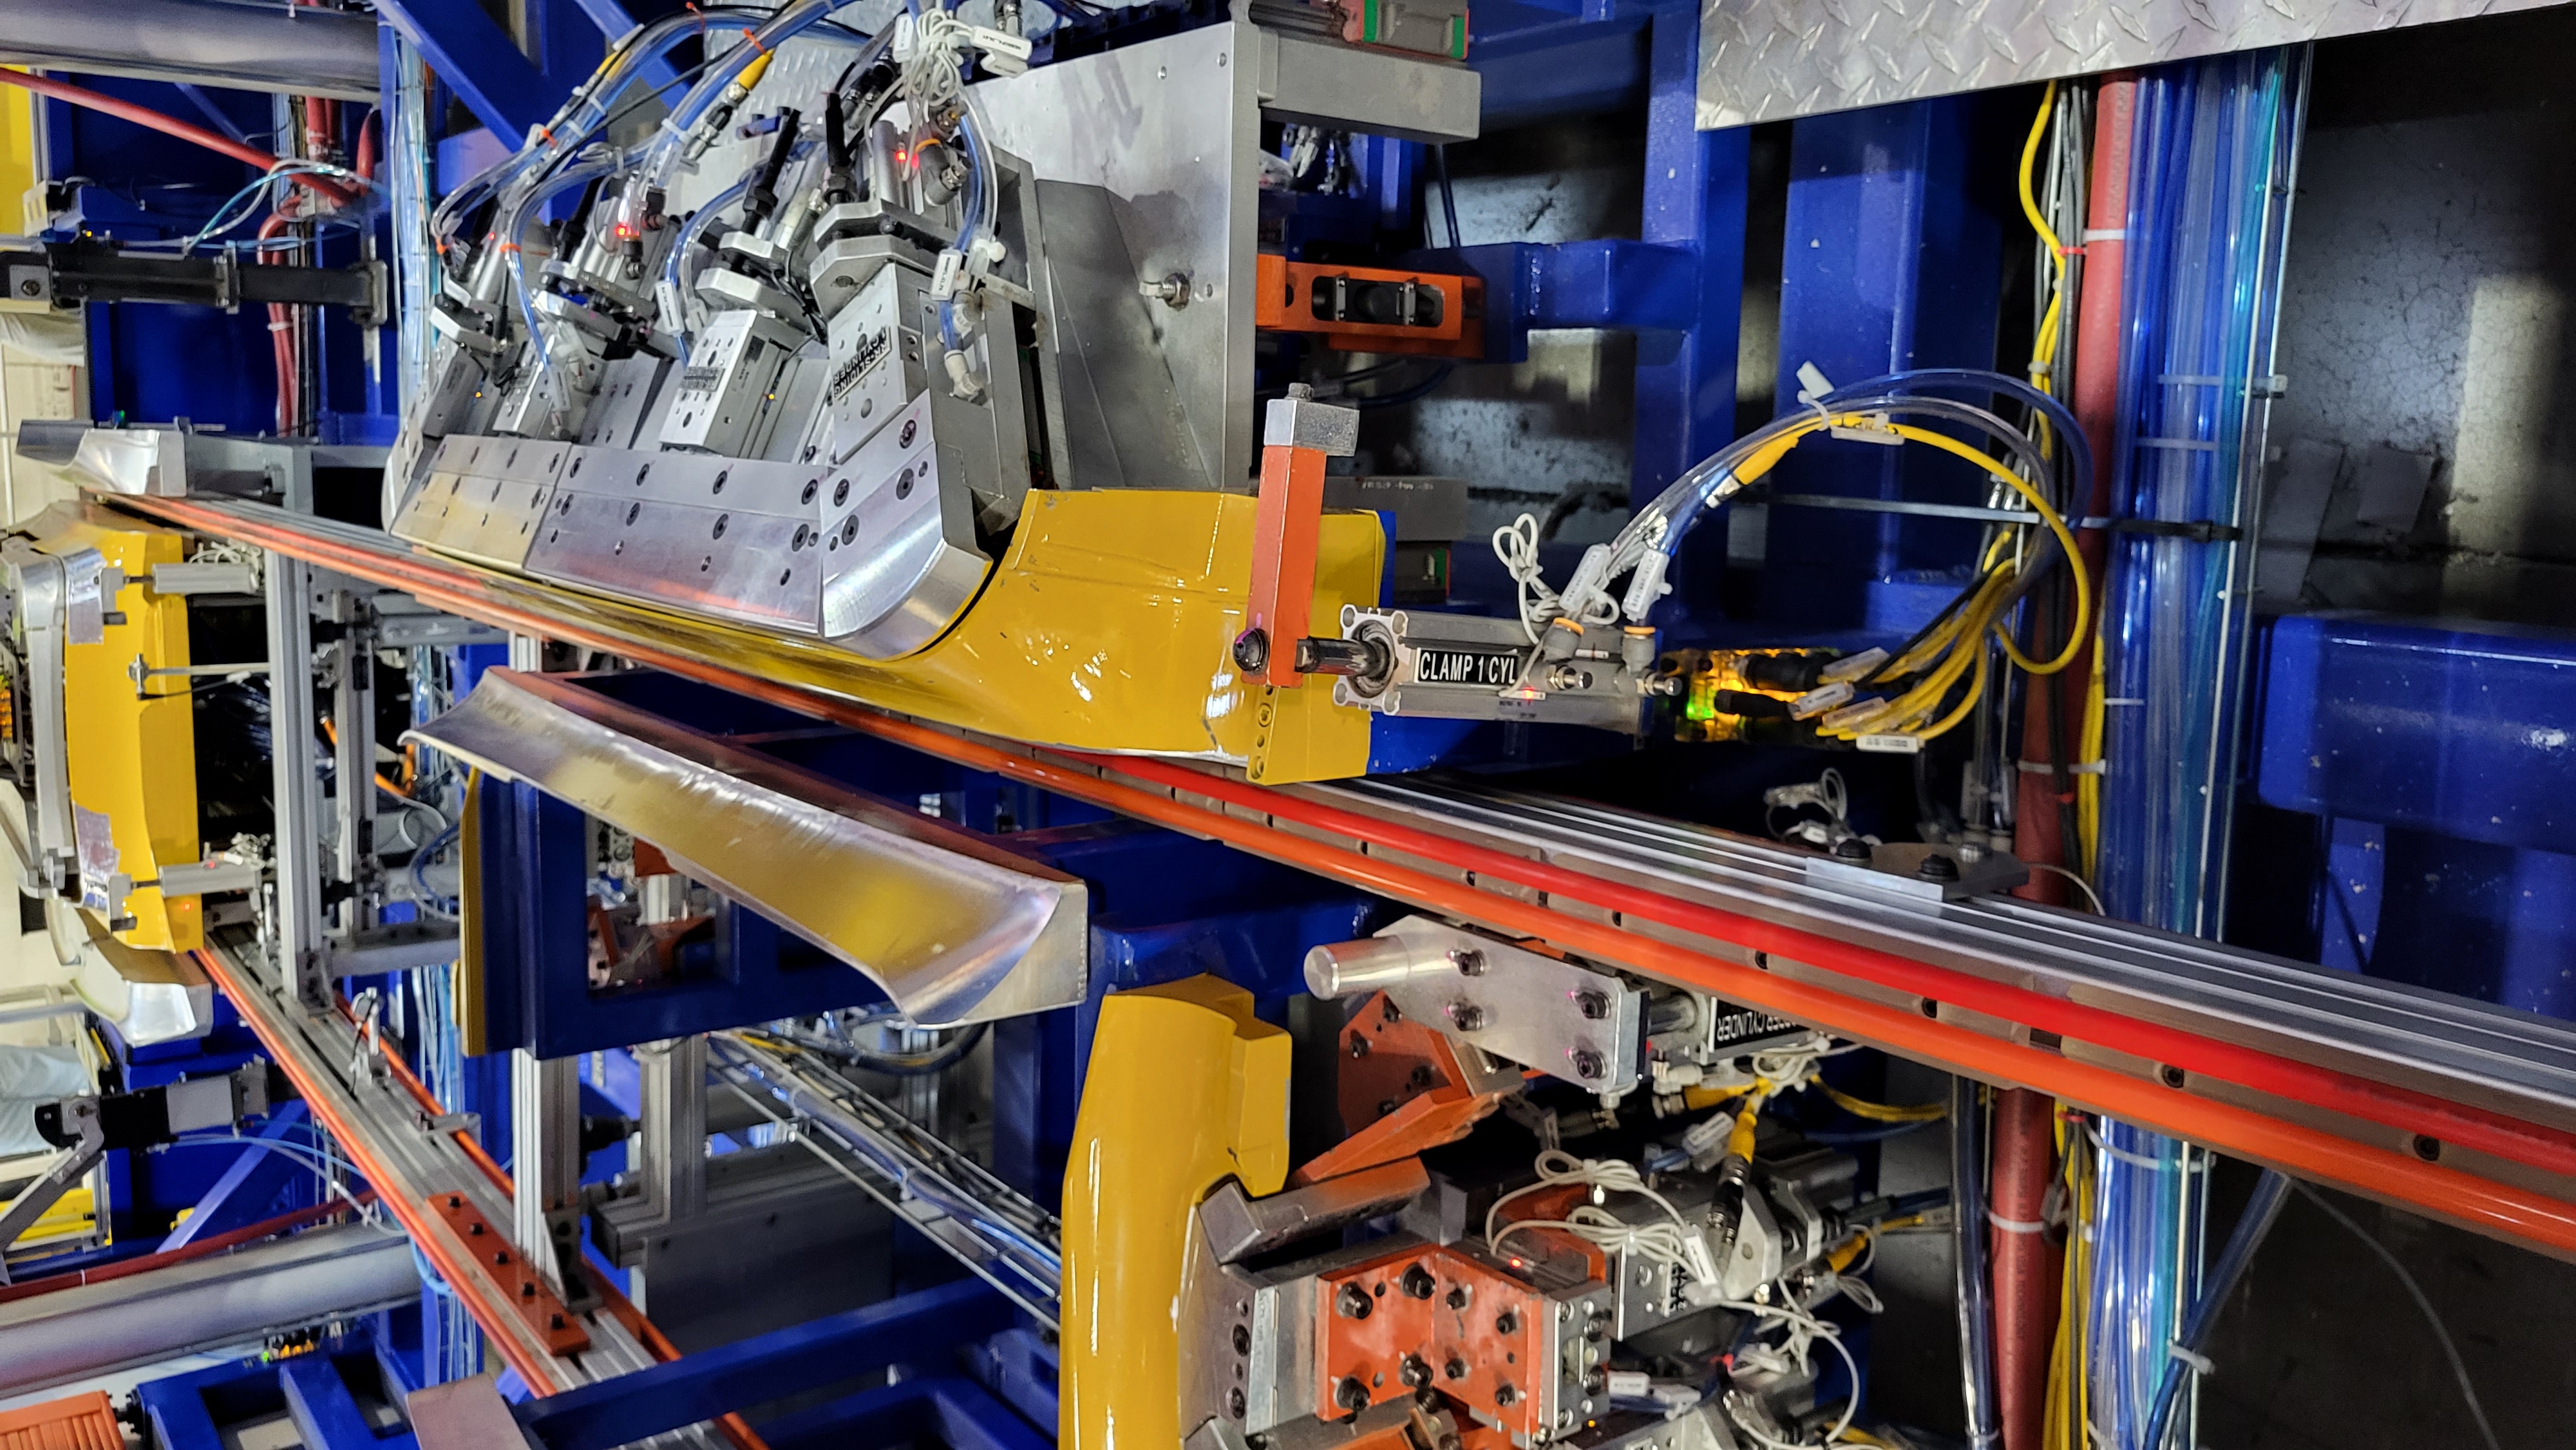
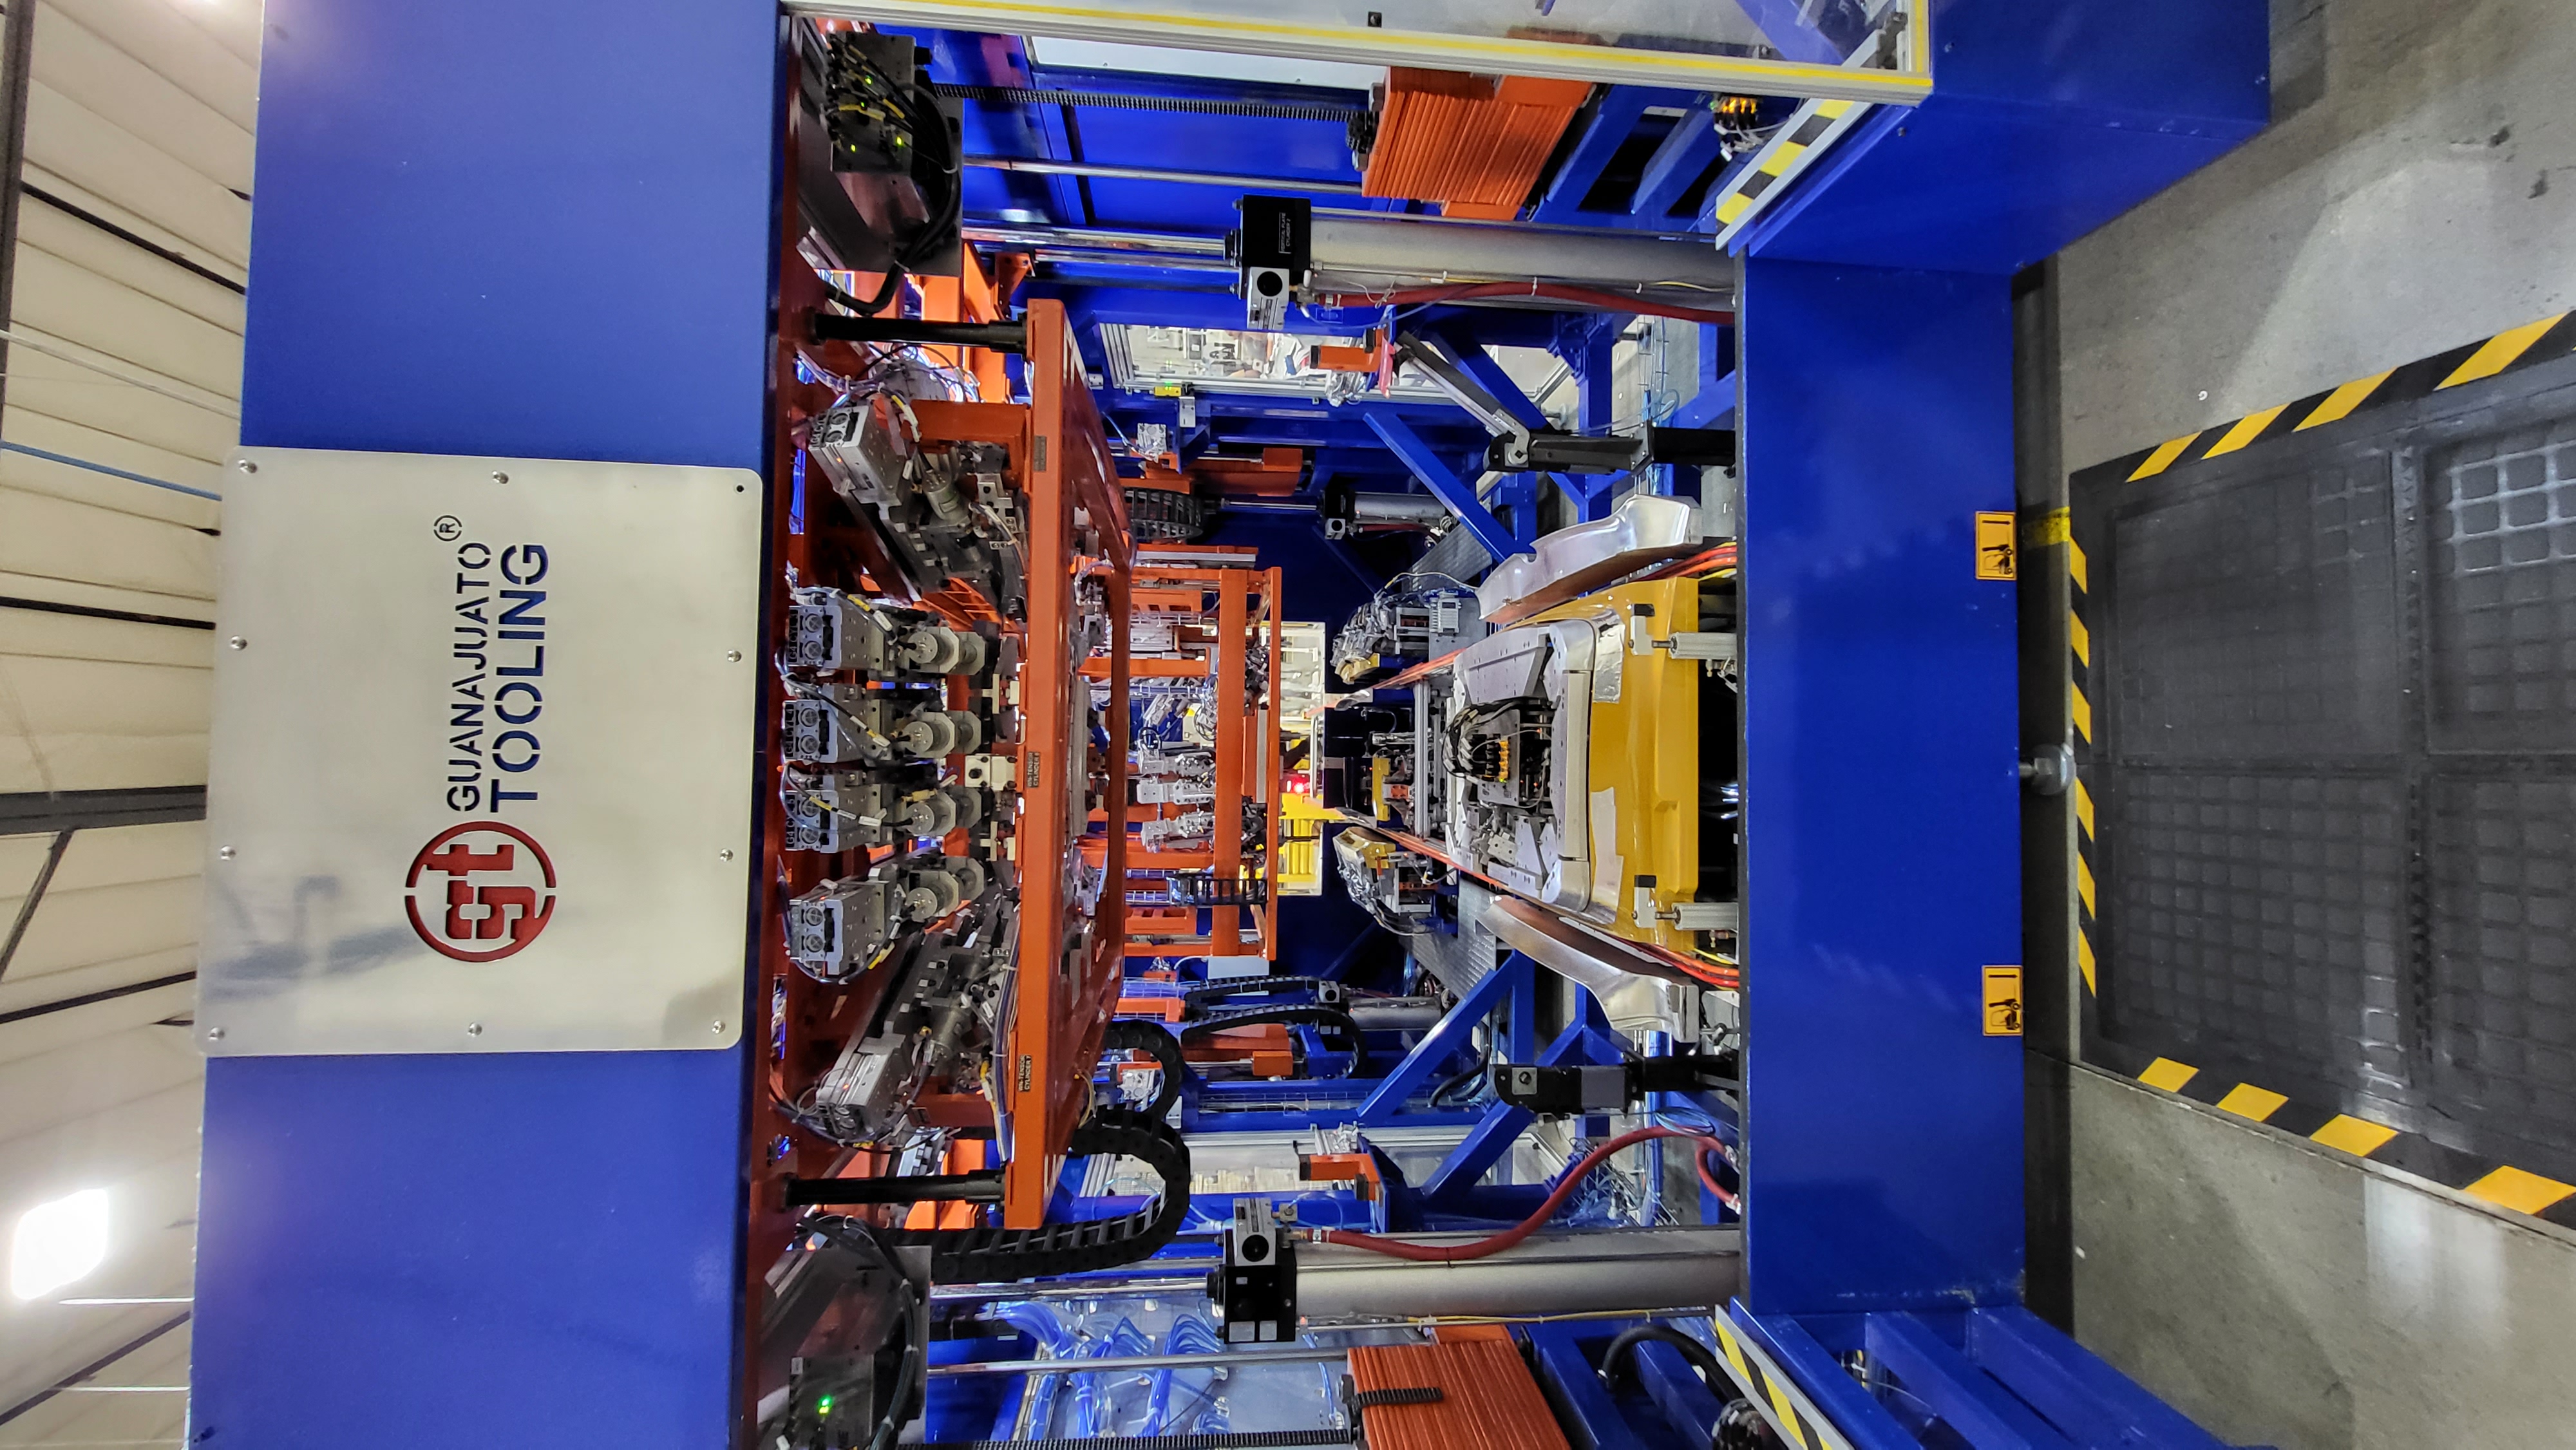

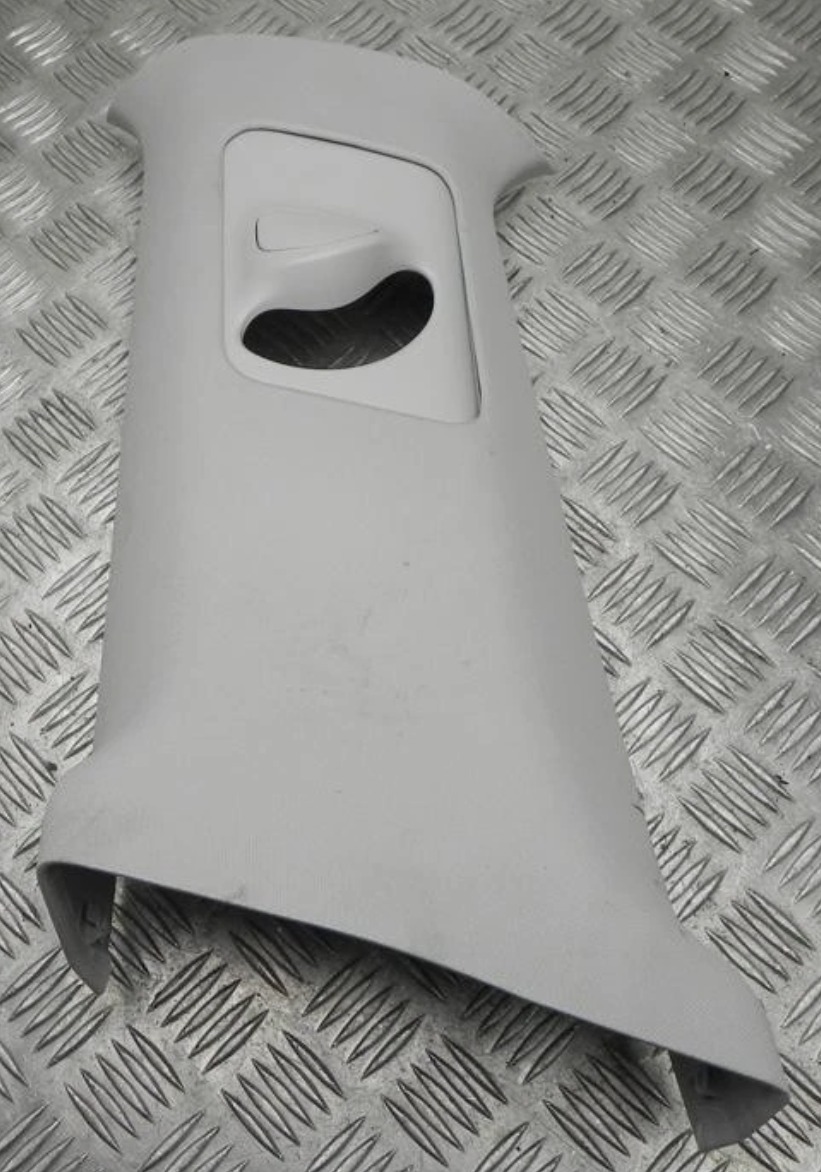
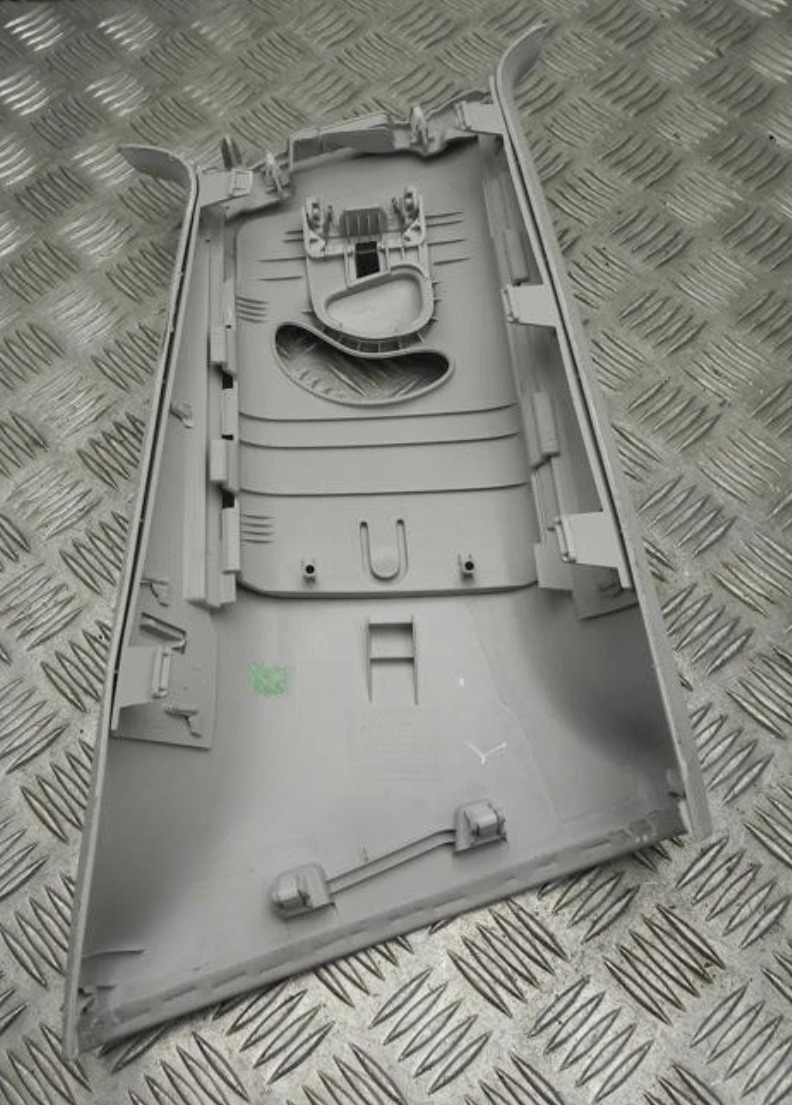
Kantenumbug- und Schweißanlage mit Schnellwechsel für textilhinterspritzte Säulenverkleidungen
A- und B-Säulen mit hinterspritztem Textil, 5.000 Stück pro Woche, 36 Sekunden Zykluszeit. Wir haben die Anlage vom Lastenheft bis zur Serienabnahme begleitet.
Ausgangslage
Für die A- und B-Säulenverkleidungen des Facelifts eines US-amerikanischen Elektrofahrzeugs brauchte es eine Anlage, die das Textil umbugt, Bauteile montiert und verschweißt. Die Werkzeuge sollten sich schnell wechseln lassen, damit eine Anlage mehrere Säulen fertigt. Gefordert waren 5.000 Stück pro Woche bei 36 Sekunden Zykluszeit.
Prozessumfang
- Kantenumbug des Textils
- Montage von Clips und Verschweißen der Verstärkungen mit der Säulenverkleidung
- Automatische Prüfung der verbauten Komponenten und Varianten sowie des montierten Schaums
Unser Beitrag
Wir haben das Projekt komplett betreut, von den Lastenheften bis zur Serienabnahme. Dazu gehörten das Anlagenkonzept, die technische Betreuung des Maschinenbauers, die Abnahme vor der Auslieferung und der Anlauf vor Ort. Bei der Prüfung ging es darum, dass die Anlage jede Variante erkennt und jede Komponente samt Schaum prüft, ohne den 36-Sekunden-Takt zu bremsen.
Ergebnis
Eine Anlage, die beide Säulen fertigt und die geforderten 5.000 Stück pro Woche erreicht. Dank der Schnellwechselfunktion dauert ein Werkzeugwechsel nur 10 Minuten.
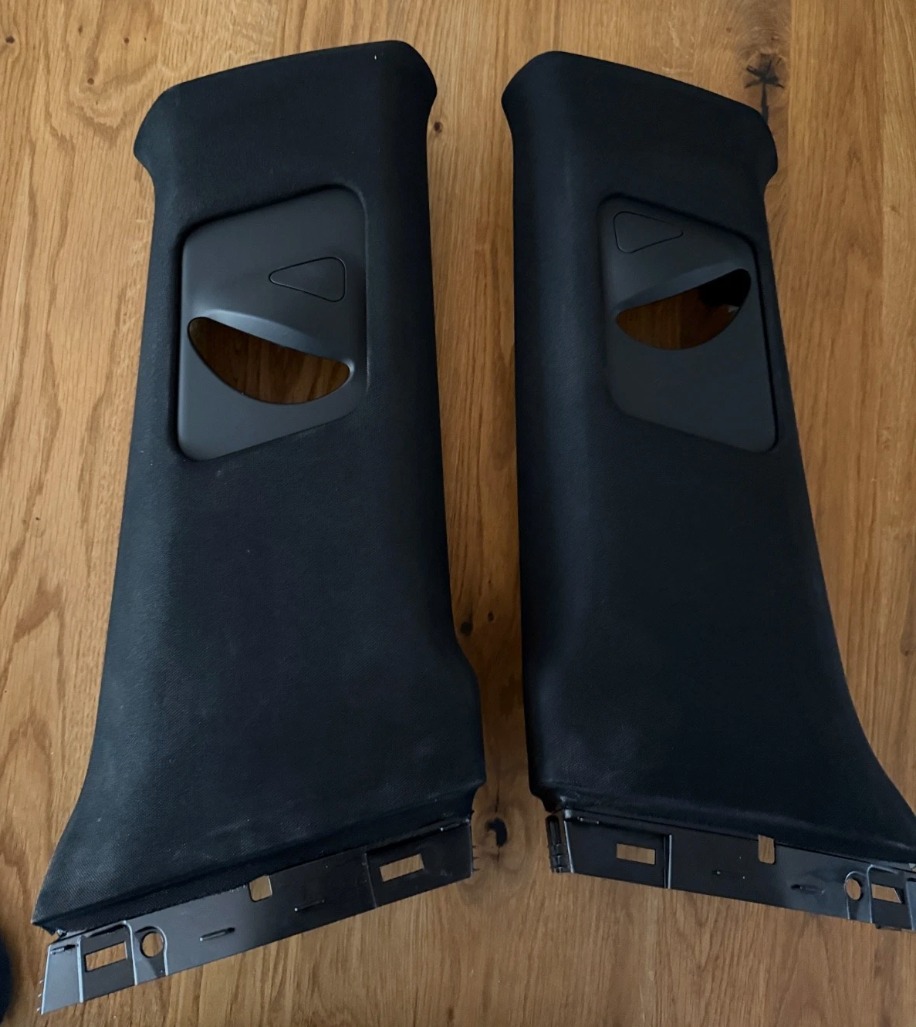

Task Force: Serienanlauf für A- und B-Säulen gerettet
Der Anlagenbauer fällt aus, der Serienstart rückt näher. Wir haben übernommen. 45 Sekunden Zykluszeit, 700 Fahrzeuge täglich.
Ausgangslage
Ein Kunde hatte von einem deutschen Automobilhersteller den Auftrag für die A- und B-Säulen eines Volumenmodells bekommen. Die Kaschier- und Umbuganlagen baute ein spezialisierter Maschinenbauer. Wenige Monate vor dem Serienanlauf zeigte sich, dass die Werkzeuge und Anlagen weder in der geforderten Qualität noch rechtzeitig fertig wurden. Wir kamen als Task Force dazu.
Herausforderung
Mitten in der technischen Analyse meldete der Anlagenbauer Insolvenz an, und der Insolvenzverwalter löste das Unternehmen kurz darauf auf. Ansprechpartner gab es nicht mehr, dazu kaum Dokumentation und keine Unterstützung durch den Ersteller. Bis zum Anlauf blieben nur wenige Wochen.
Unser Beitrag
Wir haben das Projekt als alleinige Industrial-Engineering-Task-Force übernommen. Zuerst haben wir die vorhandenen Werkzeuge im Detail analysiert. Danach haben wir mit einem neuen Anlagenbauer ein zweigleisiges Konzept aufgesetzt:
- Das erste B-Säulen-Werkzeug hatte schwere Mängel, aber eine brauchbare Grundsubstanz. Wir haben es gemeinsam mit dem neuen Partner repariert und optimiert, bis es voll funktionsfähig war. Damit lief die Produktion für den Hochlauf.
- Beim A-Säulen-Werkzeug war eine Nachbesserung aussichtslos. Gemeinsam mit dem Kunden haben wir uns für den kompletten Neubau von Werkzeug und Anlage entschieden. Das Altwerkzeug haben wir so weit optimiert, dass es die Produktion überbrücken konnte, während der neue Anlagenbauer parallel die neue Anlage aufgebaut hat.
Ergebnis
Beim Automobilhersteller gab es zu keinem Zeitpunkt einen Bandstillstand. Der Hochlauf wurde lückenlos beliefert, und die neue Anlage hat die Serienproduktion termingerecht übernommen, mit 45 Sekunden Zykluszeit und 700 Fahrzeugen täglich.

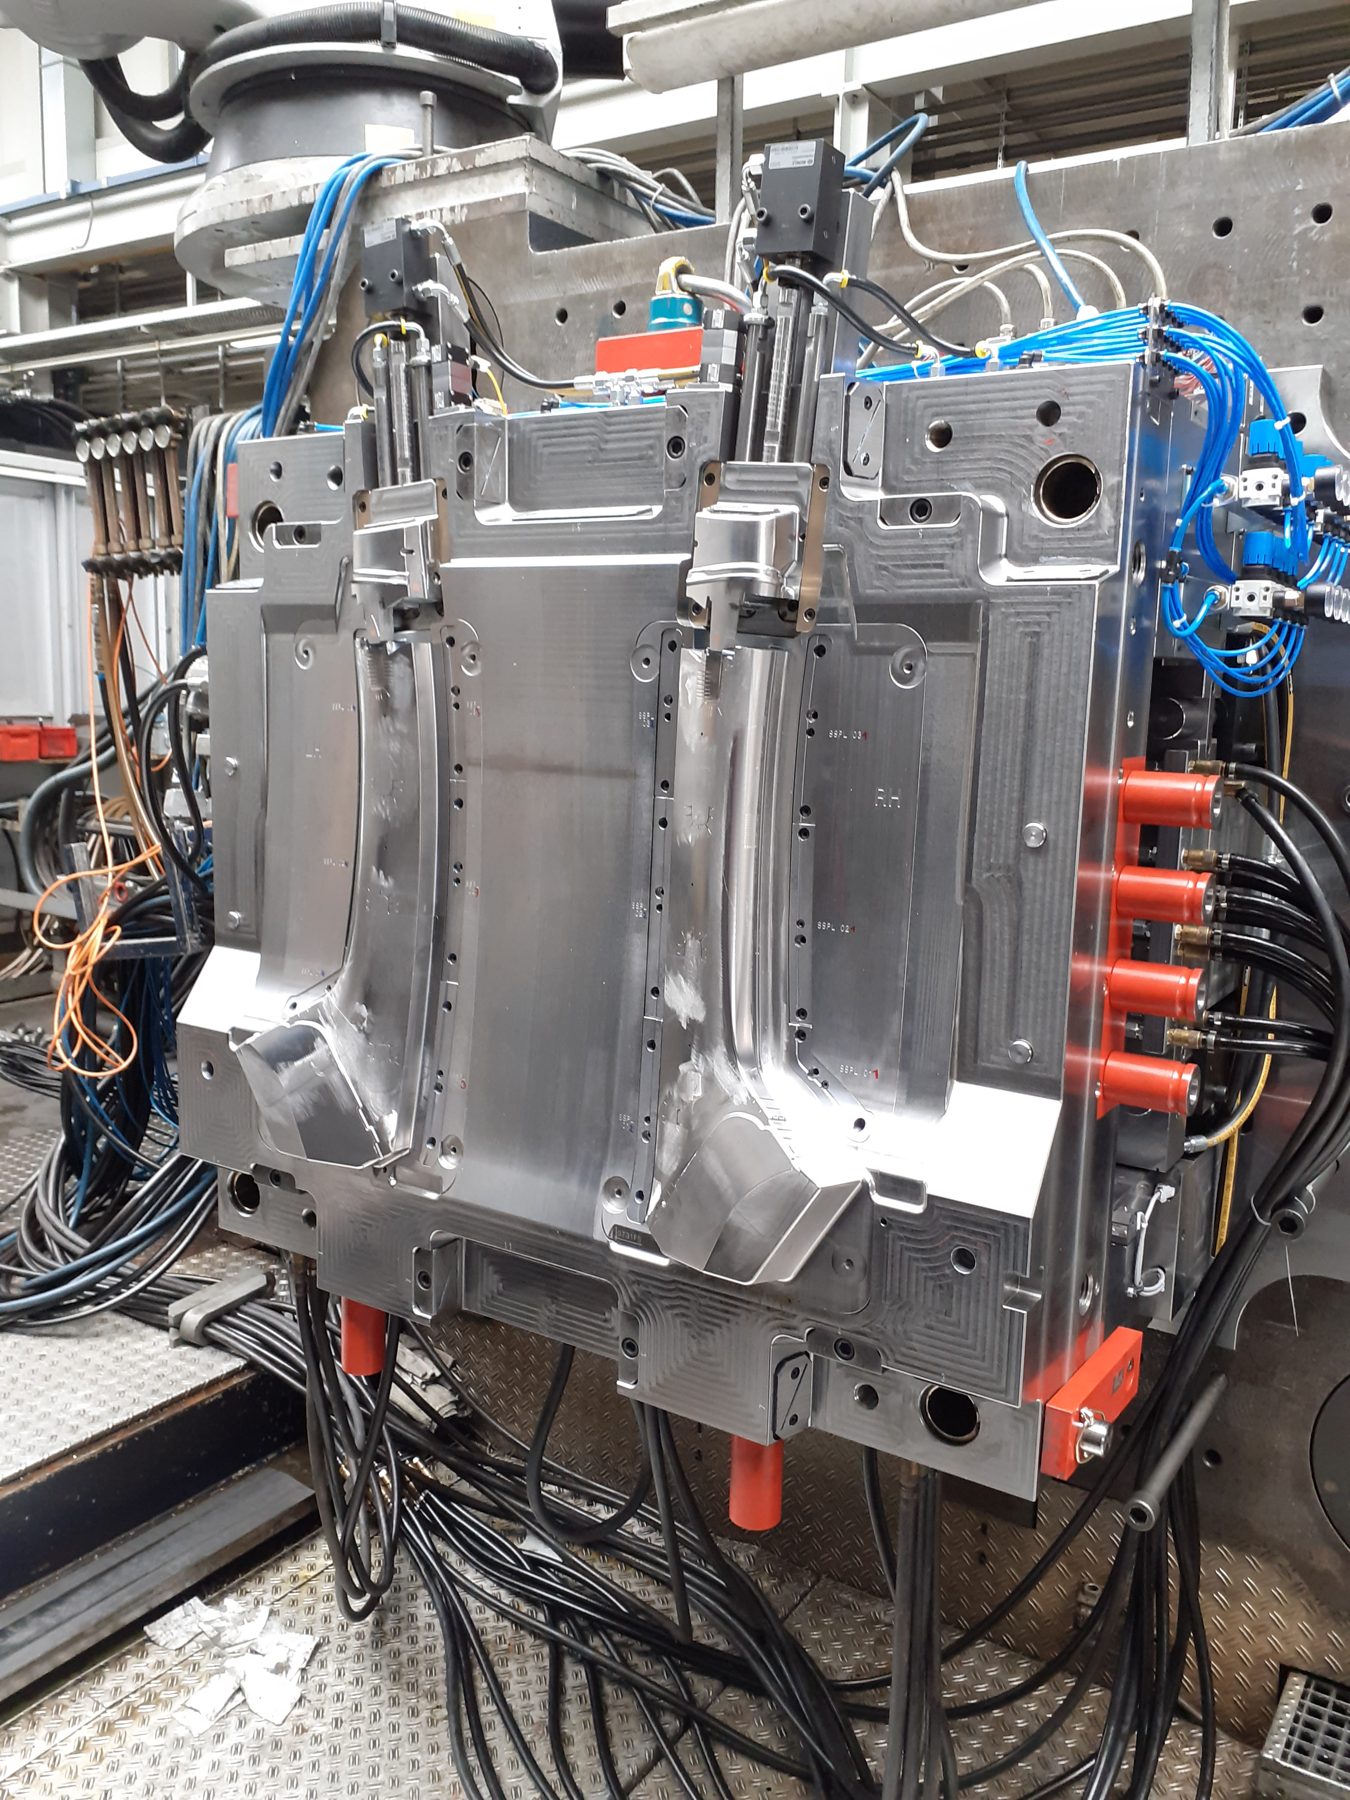
Werkzeugprojekt für A-, B- und C-Säulen: 4 Spritzgusswerkzeuge von der Konzeption bis zum Serienanlauf
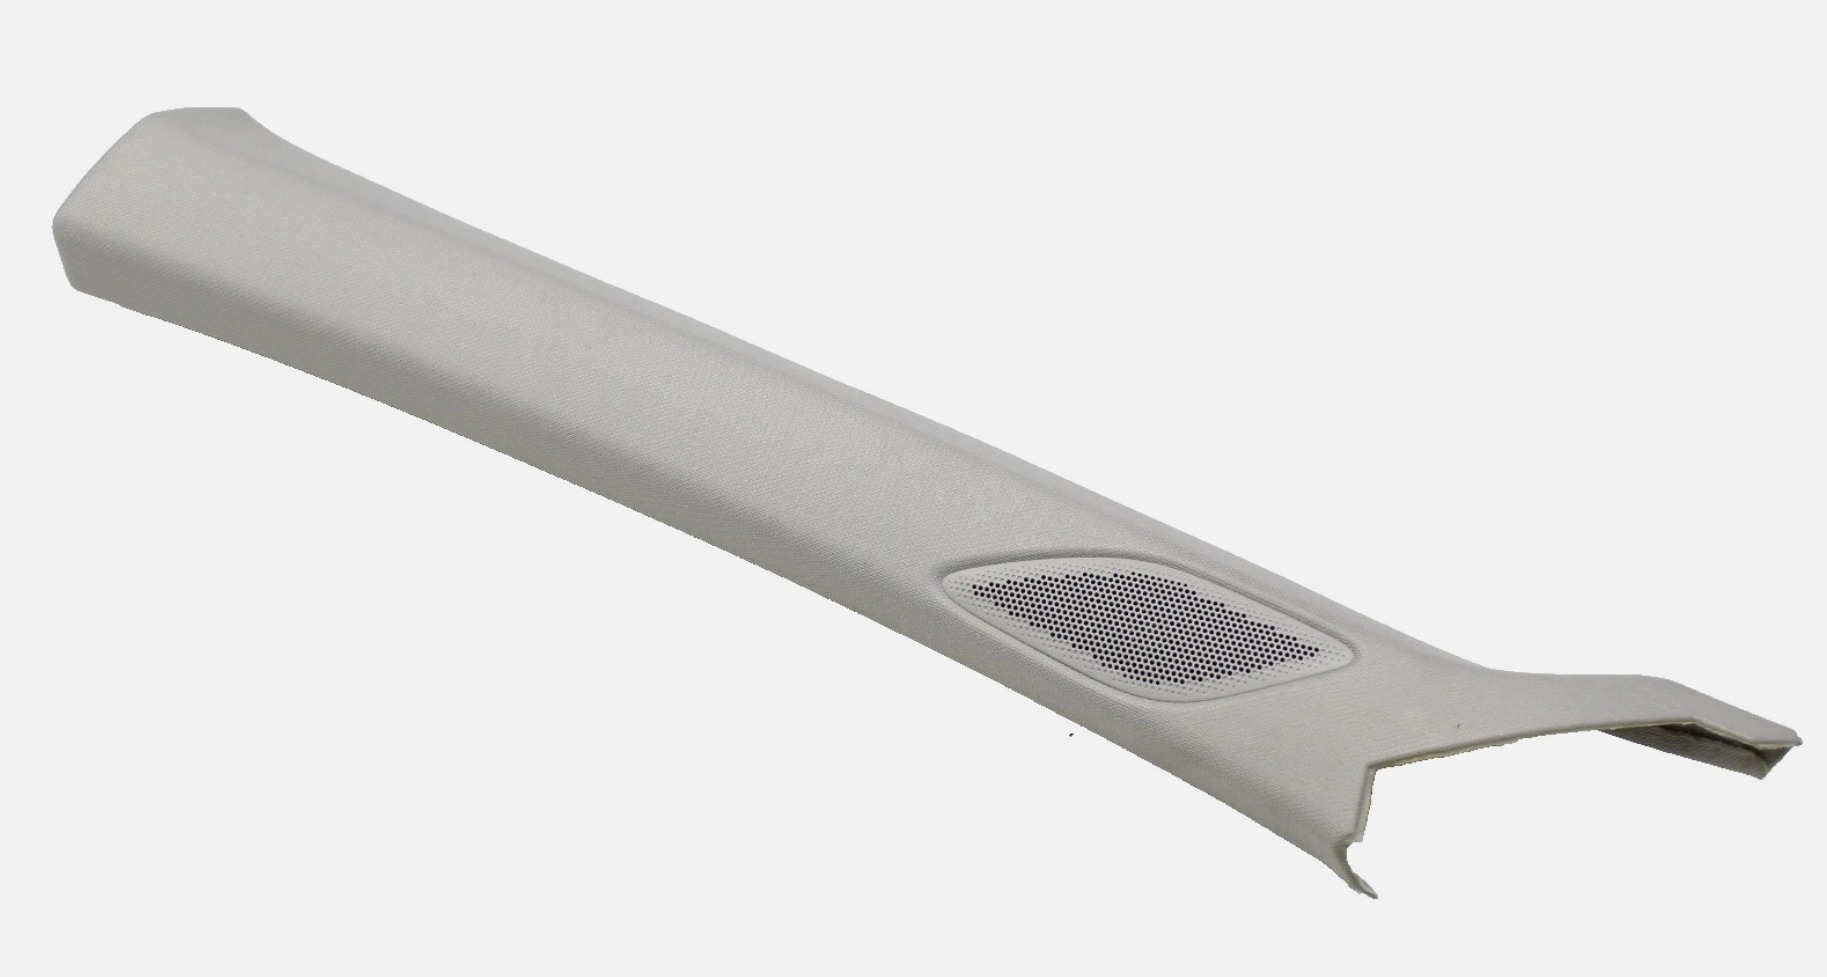
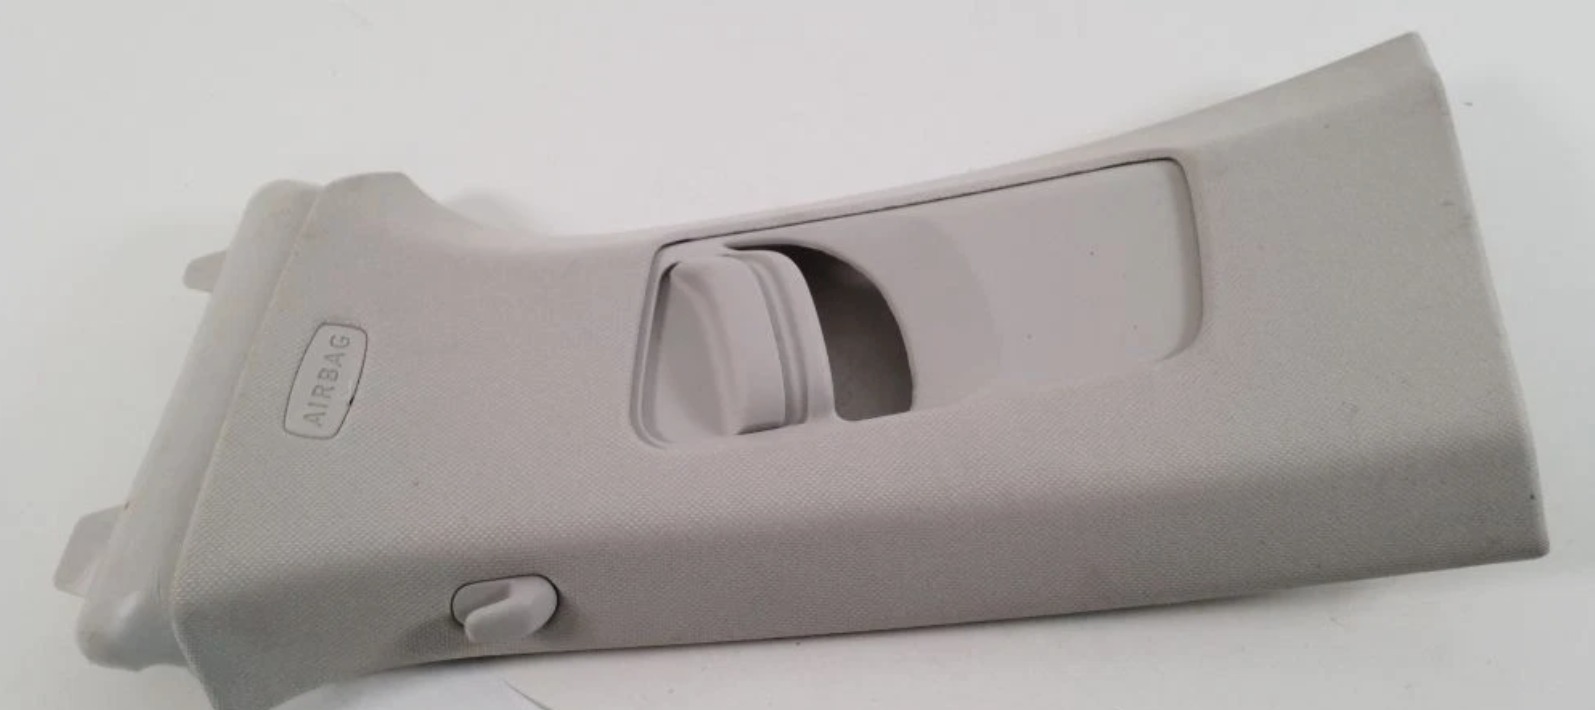
Vier Spritzgusswerkzeuge für die A-, B- und C-Säulen eines Elektrofahrzeugs, rund 1.000 Fahrzeuge pro Tag. Wir haben das Projekt von der Konzeption über die weltweite Ausschreibung bis zum Anlauf in zwei Produktionswerken begleitet.
Ausgangslage
Für die Säulenverkleidungen eines US-amerikanischen Elektrofahrzeugs waren vier Spritzgusswerkzeuge nötig: A-Säule links und rechts, B-Säule und C-Säule. Die geplante Stückzahl lag bei 1.000 Fahrzeugen täglich, gefertigt wurde in zwei Produktionswerken.
Begleitete Projektphasen
- Auslegung und Konzepterstellung in Zusammenarbeit mit den Produktionswerken in Tschechien
- Weltweite Ausschreibung über alle vier Werkzeuge
- Moldflow-Analysen
- Nominierung der Werkzeuge
- Lastenhefte für Greifer und Dekormagazin
- Werkzeugkonzepte mit den nominierten Werkzeugmachern
- Terminüberwachung vor Ort bei den Werkzeugmachern
- Begleitung der Abmusterungen von T1 bis T3 bis zur Werkzeugverlagerung, mit Entwicklung des Stoffzuschnitts
- Anlauf im Produktionswerk mit Automation (Greiferbau)
- Übergabe der Werkzeuge bei der Verlagerung
Besondere Herausforderungen
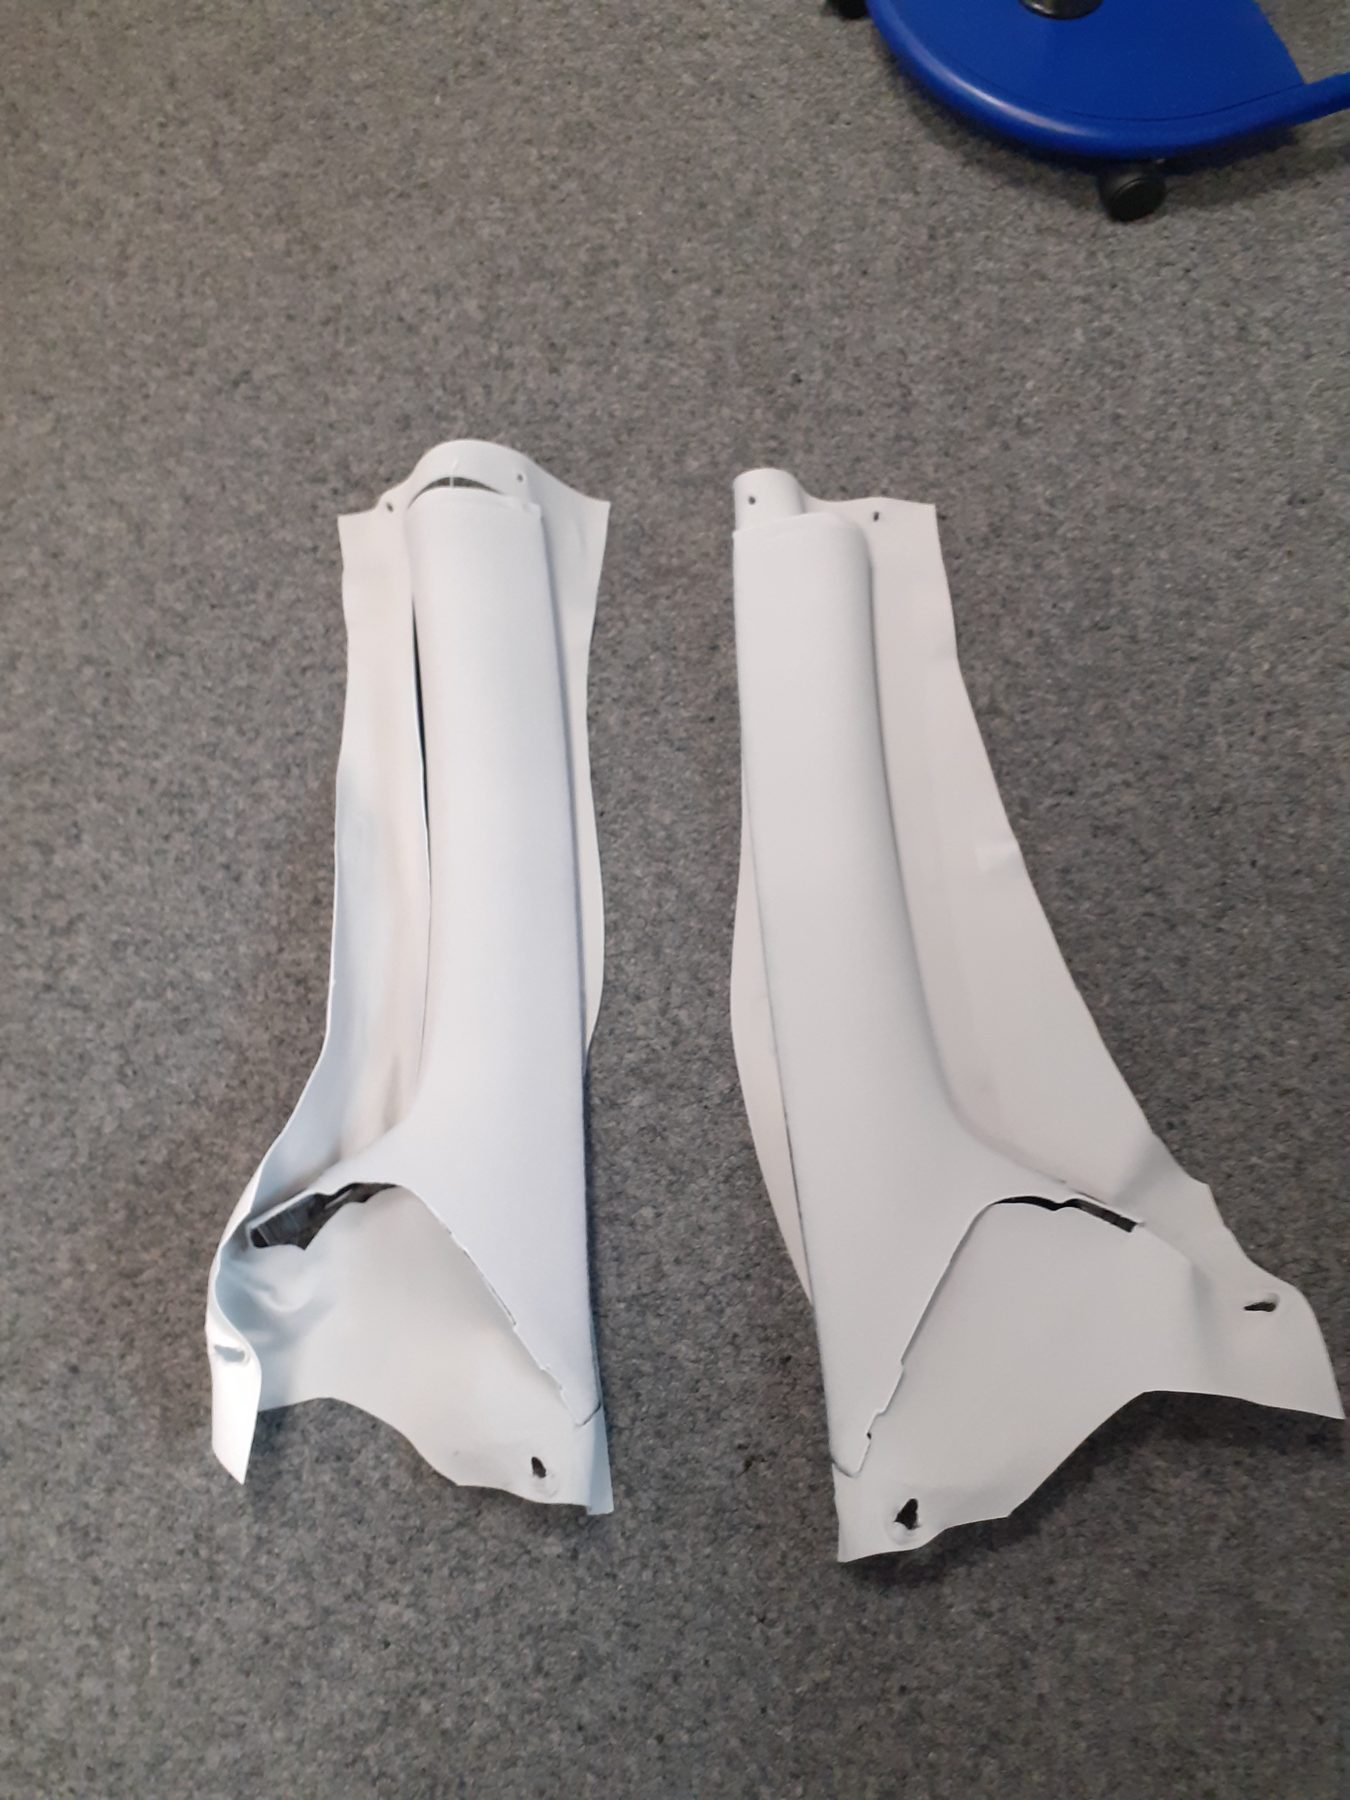
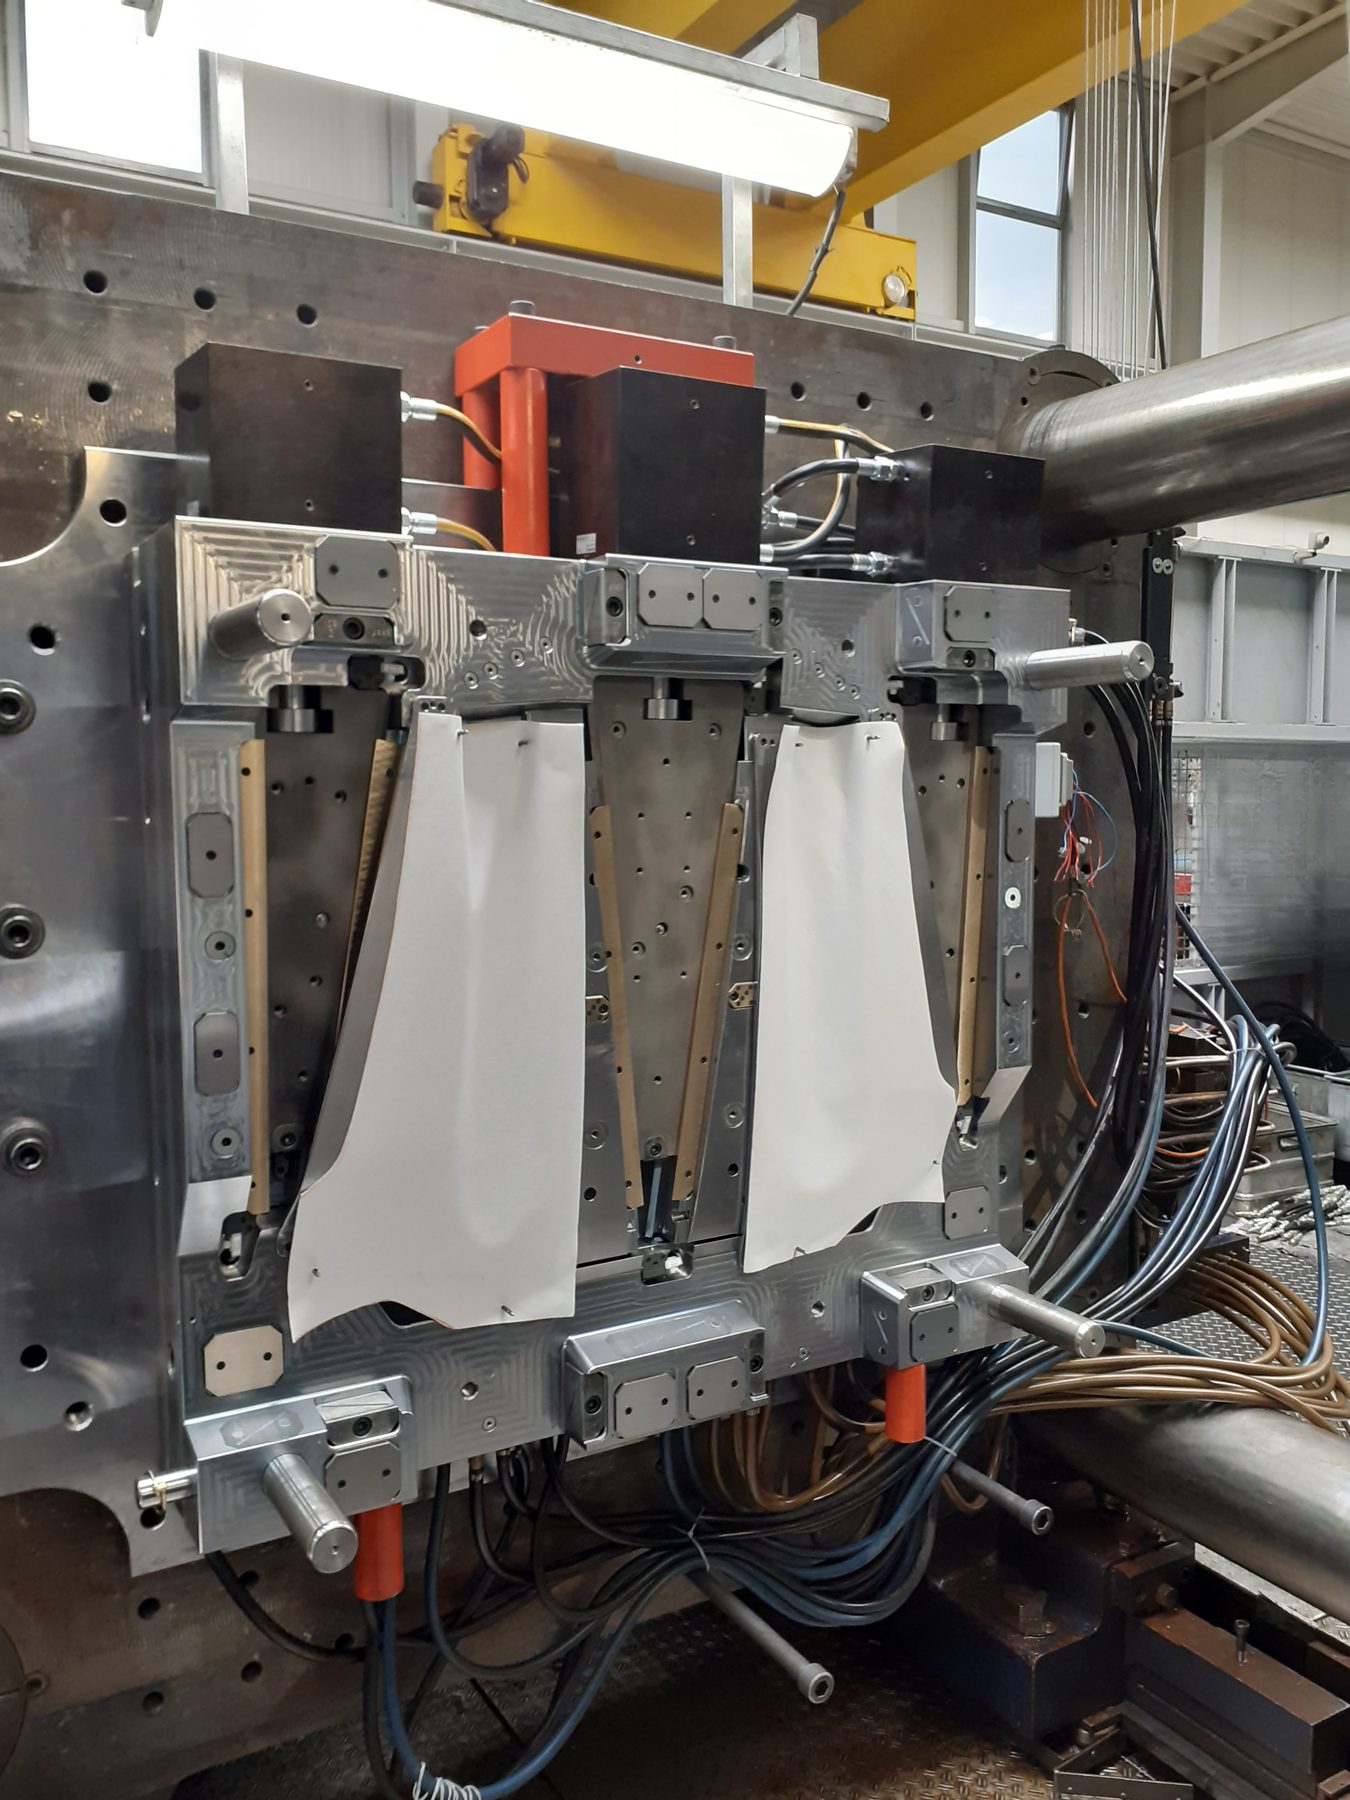
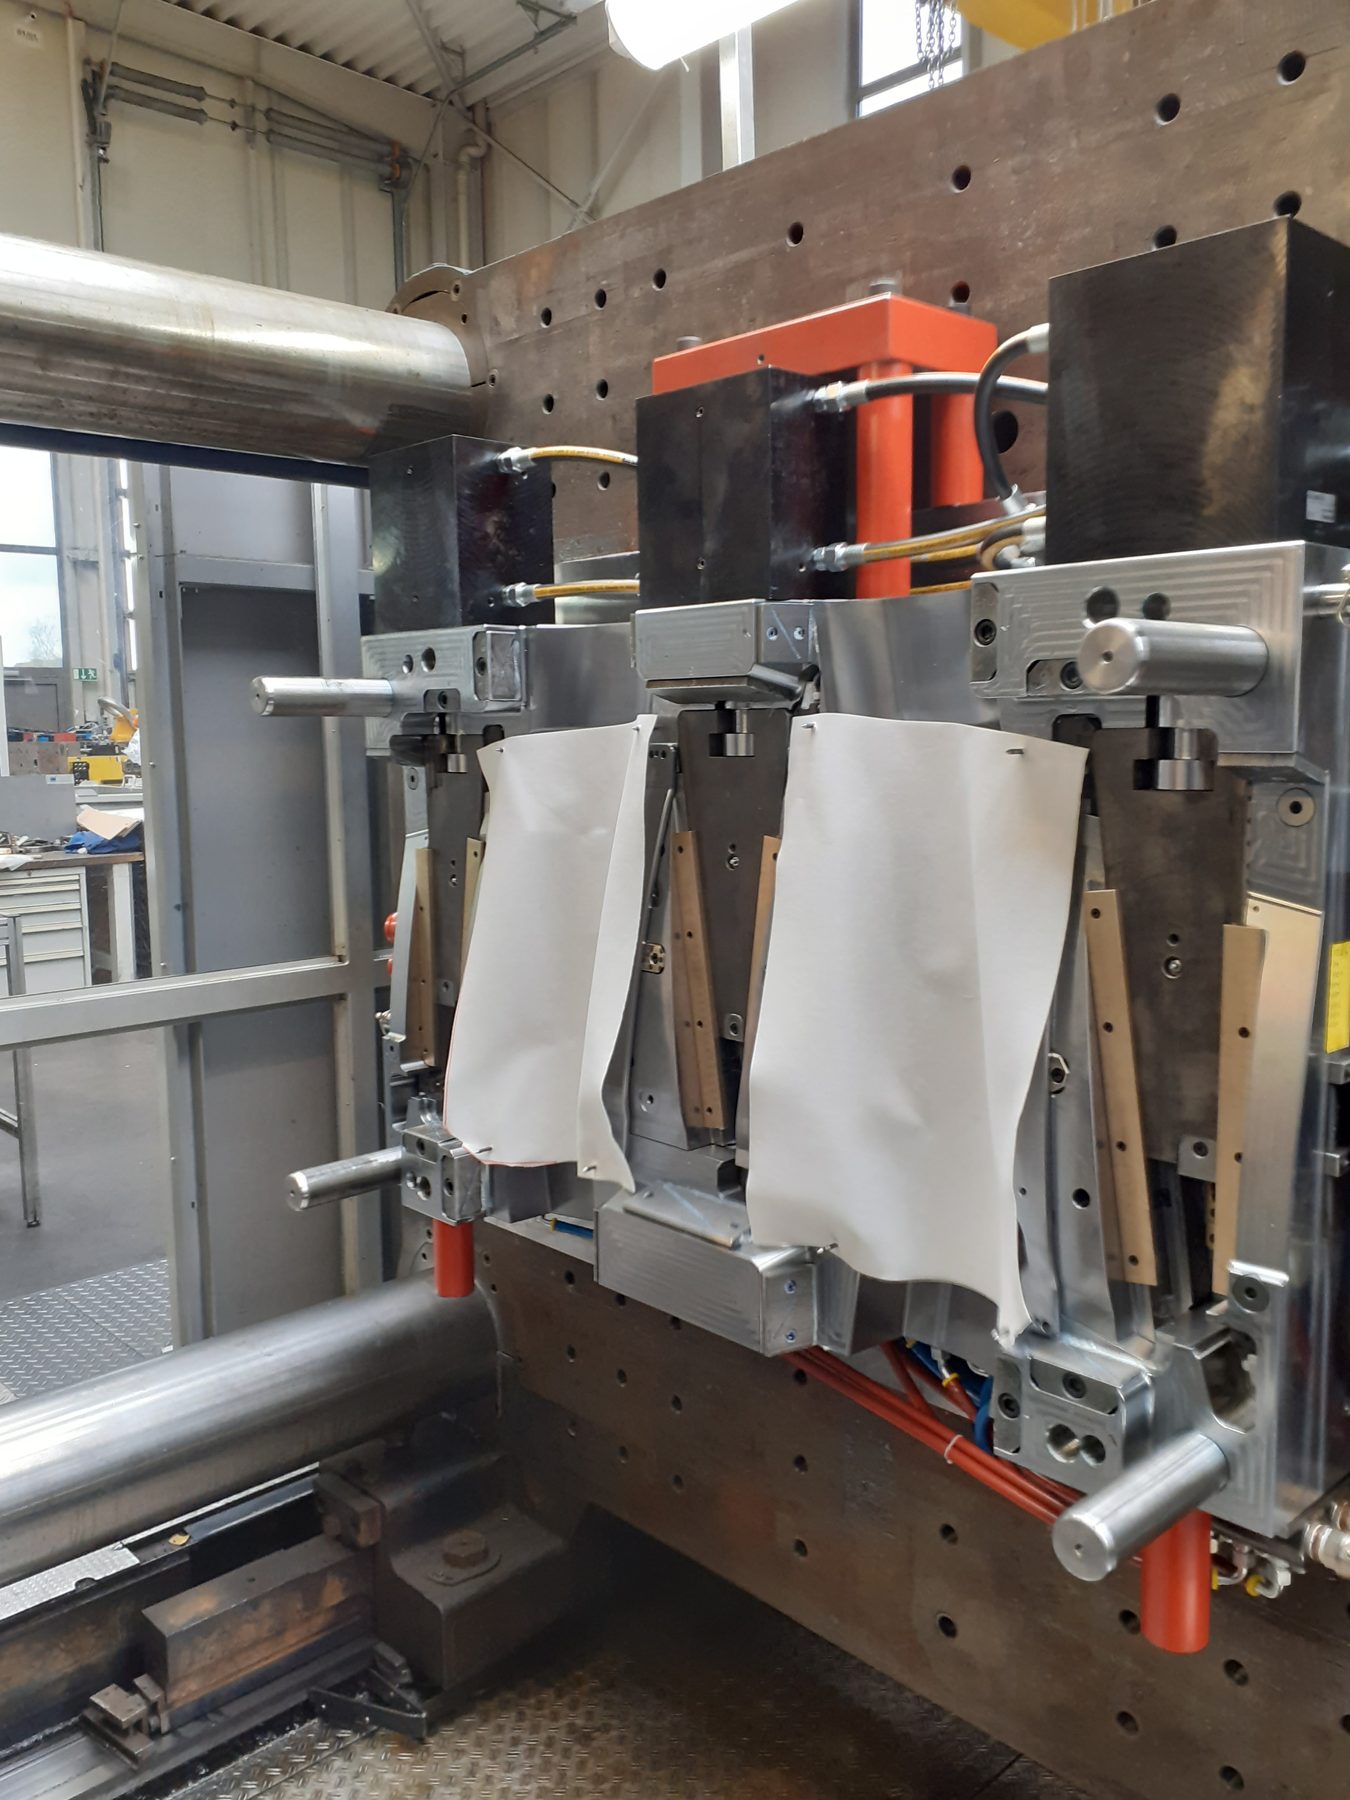
Bei der A- und B-Säule wird der Stoff hinterspritzt, dafür war eine Beschnittentwicklung nötig. Die C-Säule hat eine genarbte Oberfläche. Die Schiebertrennung liegt in der Sichtnarbe und ist nicht zu sehen.
Ergebnis
Alle Werkzeuge gingen termingerecht in den Serienanlauf in beiden Produktionswerken.

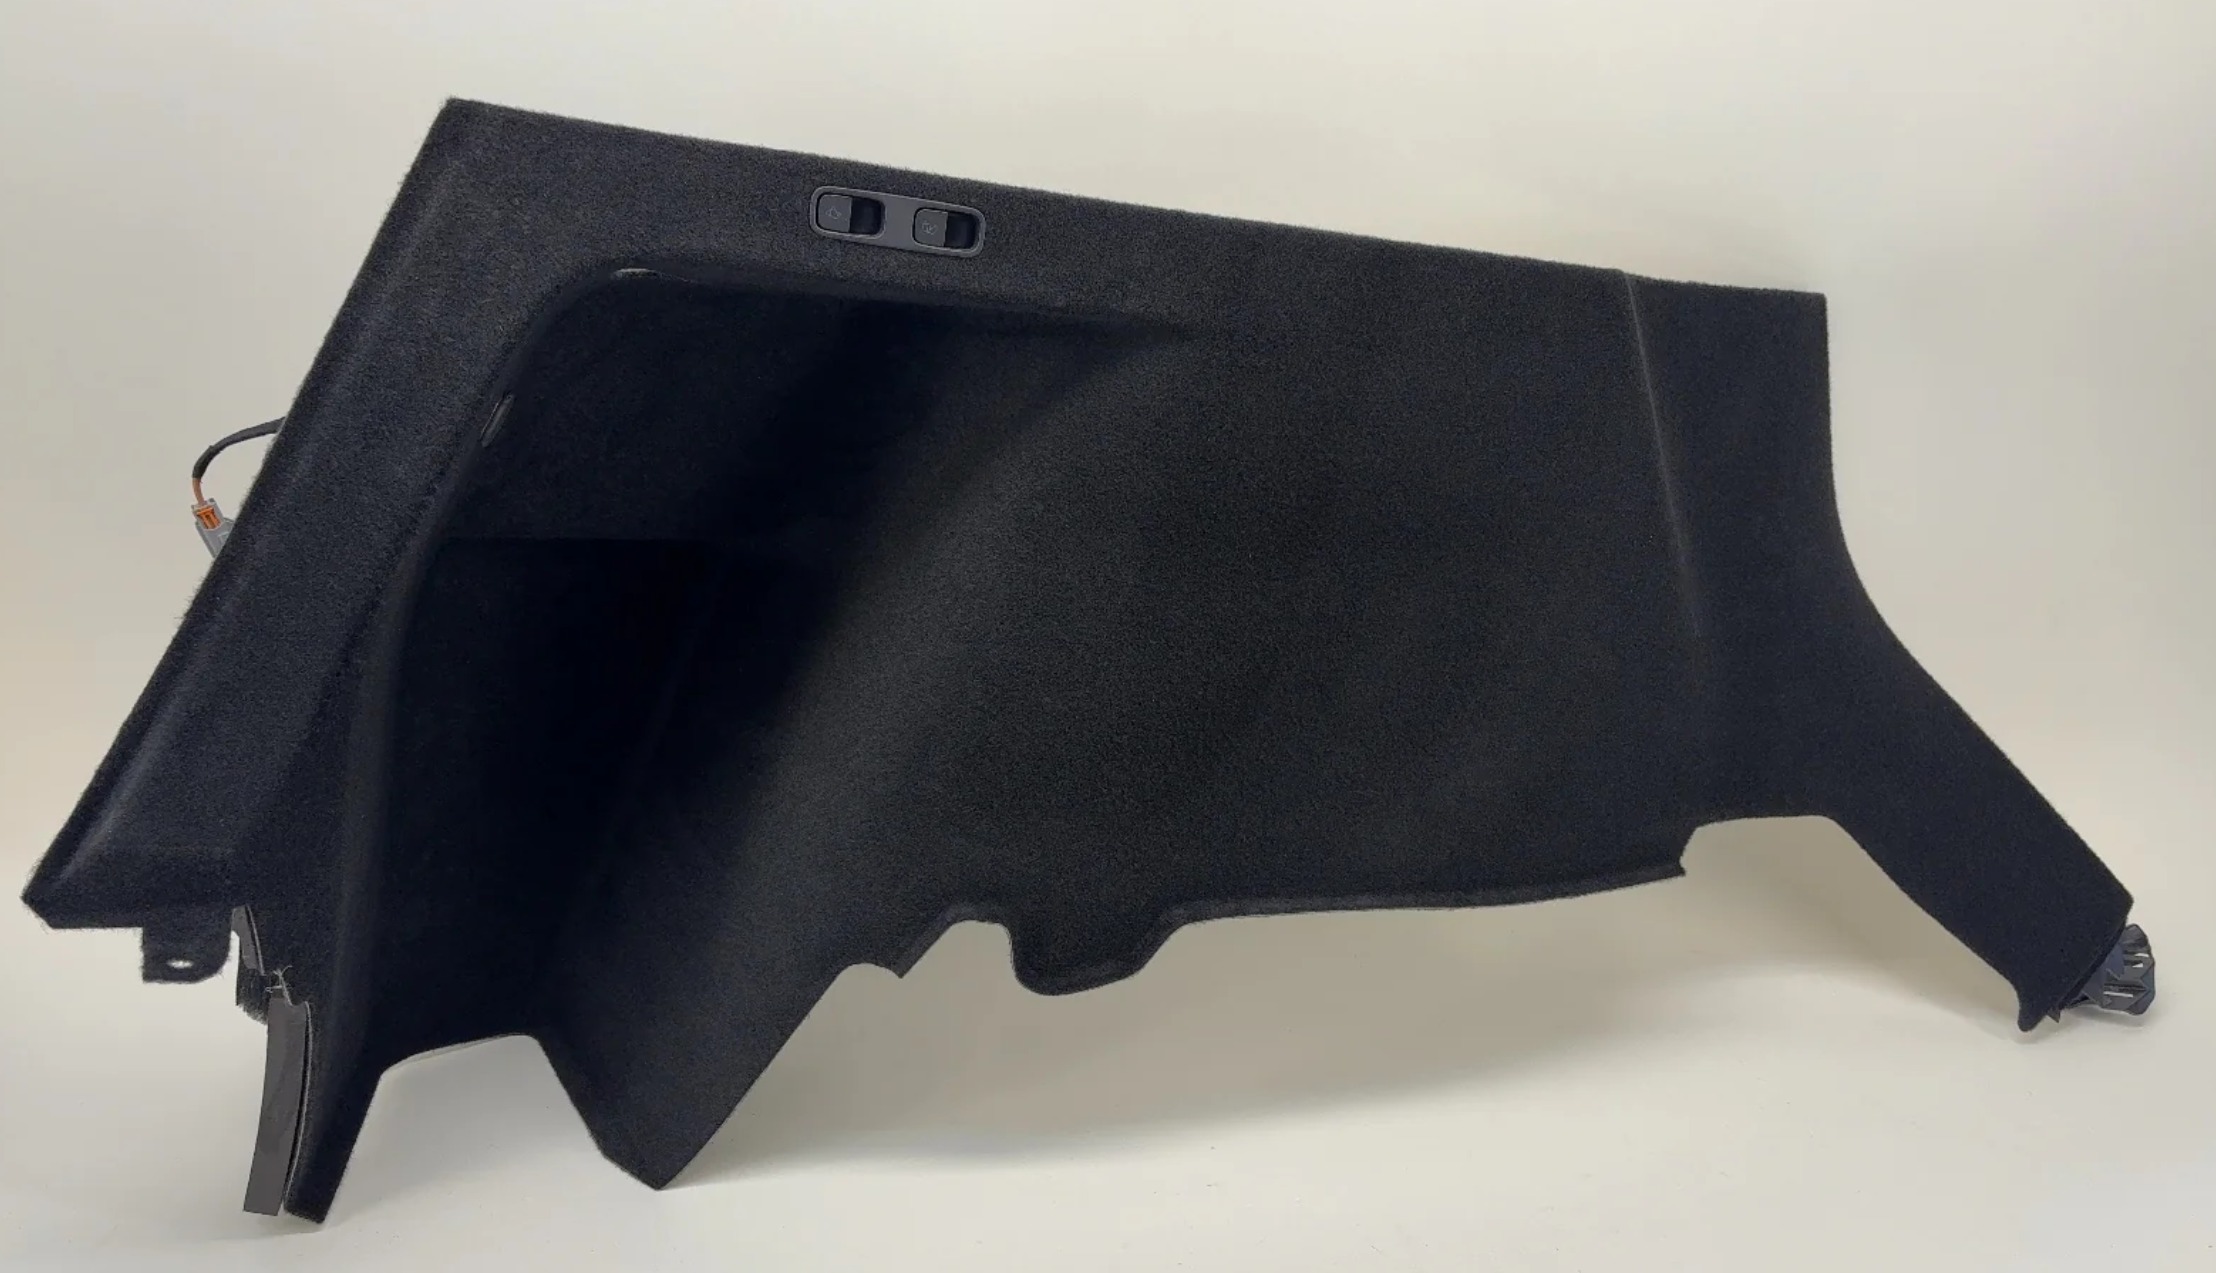
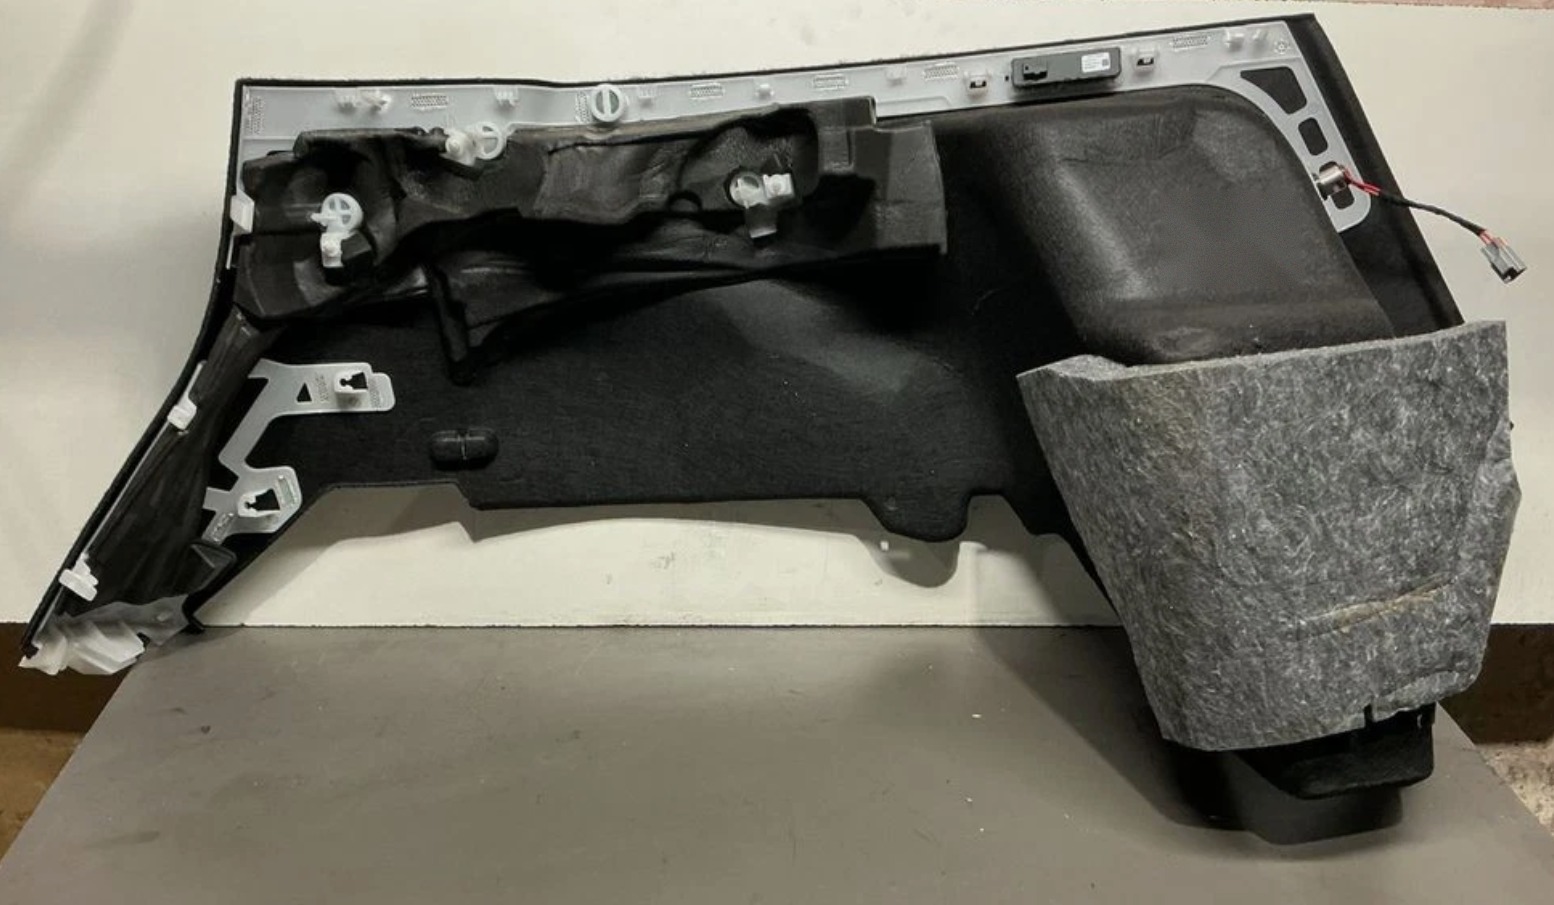
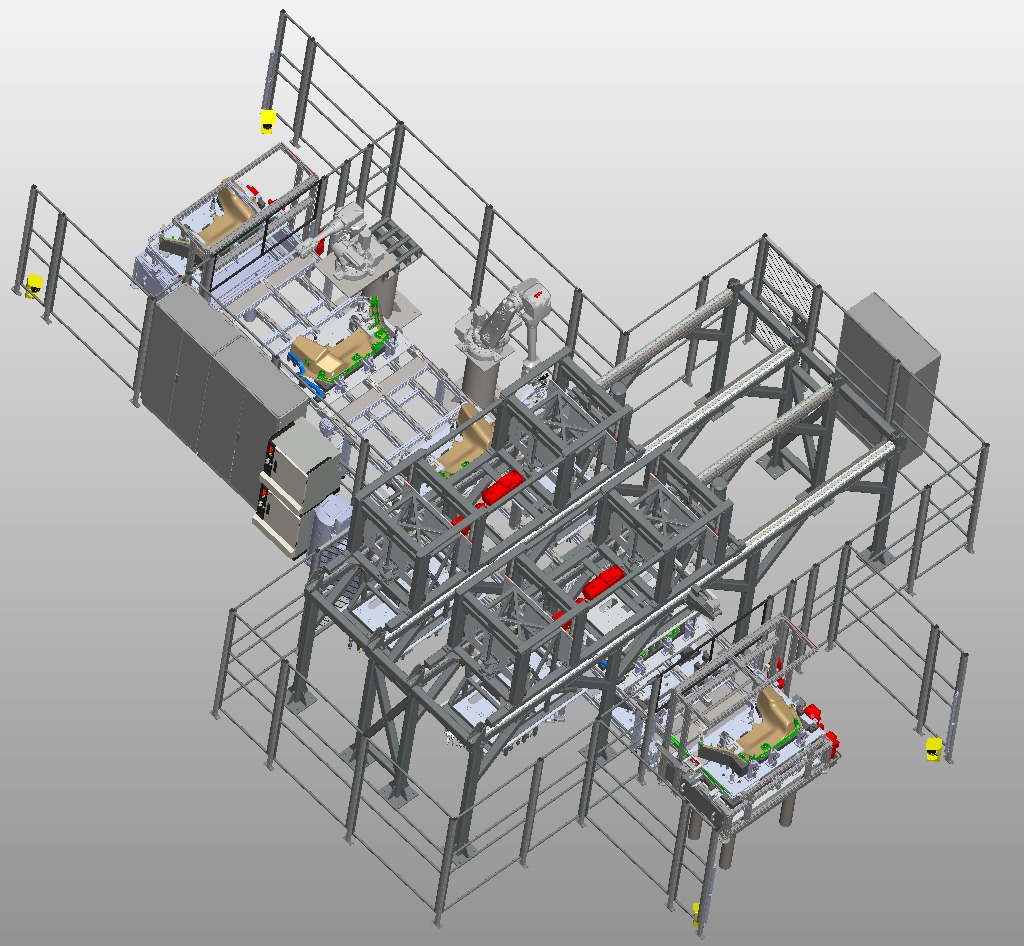
Vollautomatische Fertigungslinie für Kofferraumverkleidungen
Zwei Kofferraumseitenverkleidungen, 5.000 Stück pro Woche, 36 Sekunden Zykluszeit. Wir haben die Linie industrialisiert.
Ausgangslage
Für ein Elektrofahrzeug eines US-amerikanischen Herstellers brauchte es eine Fertigungslinie für die Kofferraumverkleidungen links und rechts. Sie sollte vollautomatisch laufen, 5.000 Stück pro Woche schaffen und dabei mit 36 Sekunden Zykluszeit auskommen.
Auftragsumfang
- Automatisches Positionieren und Verkleben der Schäume mit Hotmelt
- Montage der Brackets an der Verkleidung, verbunden per Ultraschallschweißen
- Automatische Prüfstation für die Bauteile
Unser Beitrag
Wir haben das Projekt von der ersten Idee bis zum Serienanlauf begleitet. Am Anfang stand das Anlagenkonzept, danach haben wir die Lastenhefte geschrieben. Die Maschinenbauer haben wir technisch betreut, die Anlage vor der Auslieferung abgenommen und den Anlauf vor Ort begleitet. Dabei ging es vor allem darum, die 36 Sekunden Zykluszeit sicher zu halten.
Ergebnis
Eine vollautomatische Linie, die beide Seiten fertigt und die geforderten 5.000 Stück pro Woche erreicht.
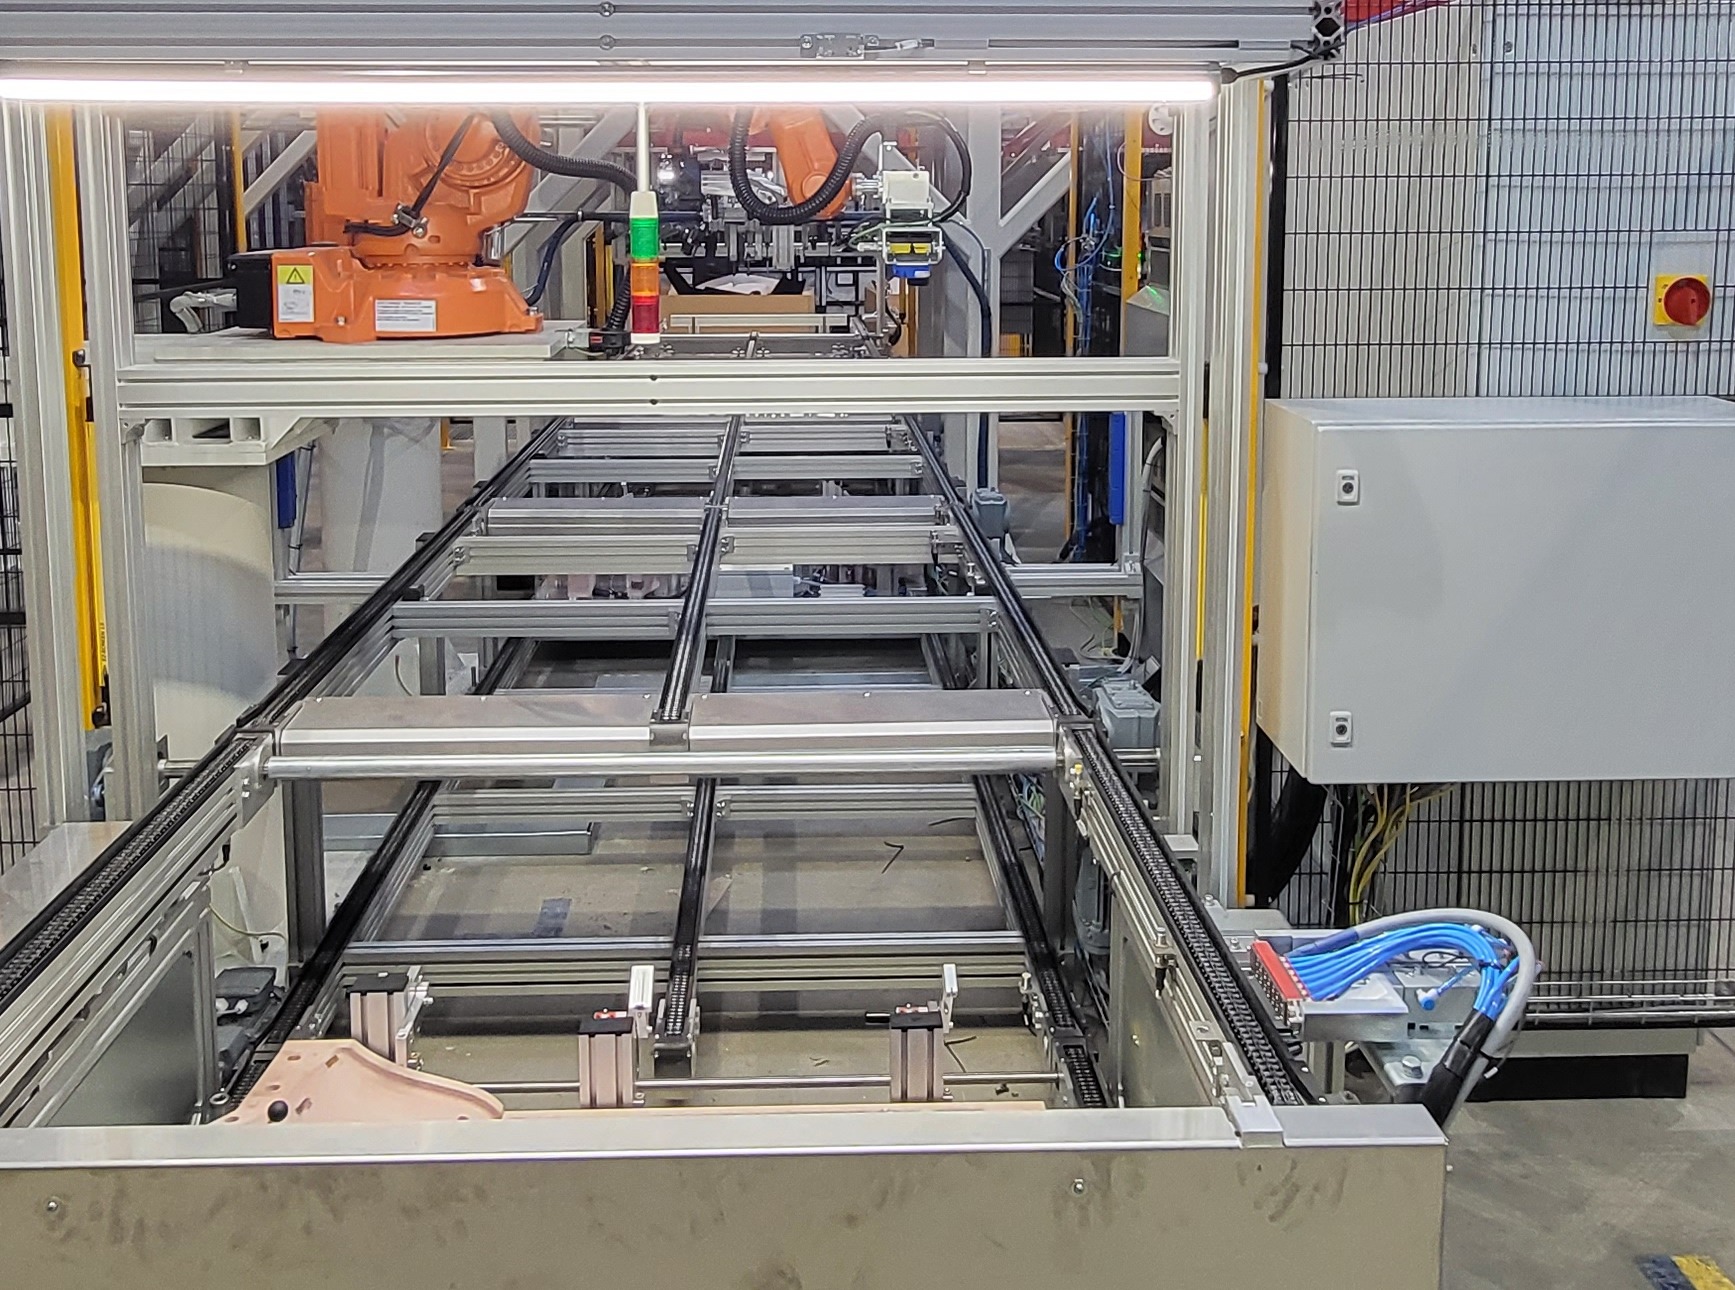

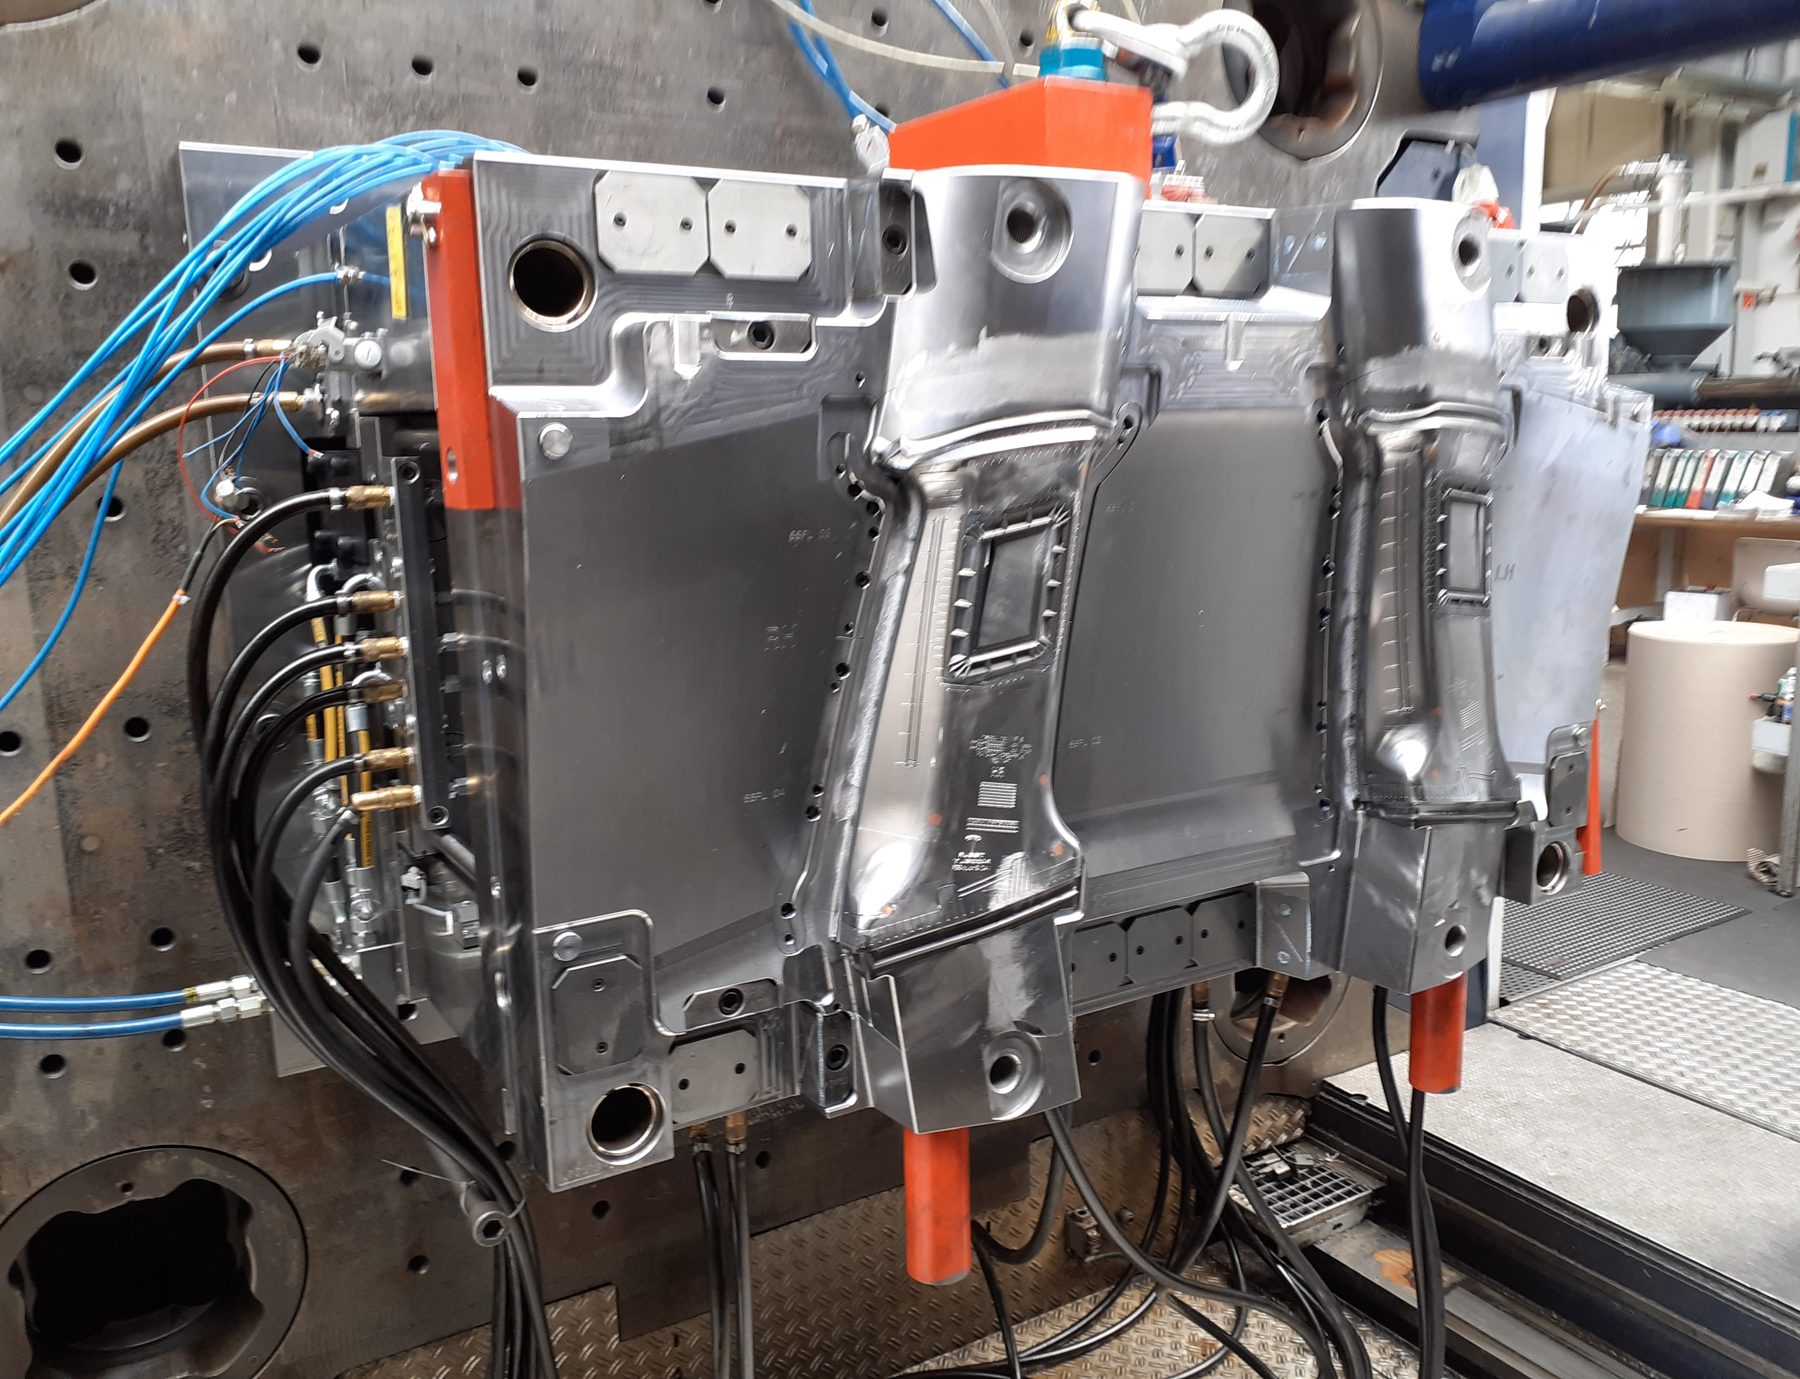
Werkzeugbetreuung für eine Instrumententafel: 8 Spritzgusswerkzeuge von T1 bis zum Serienanlauf
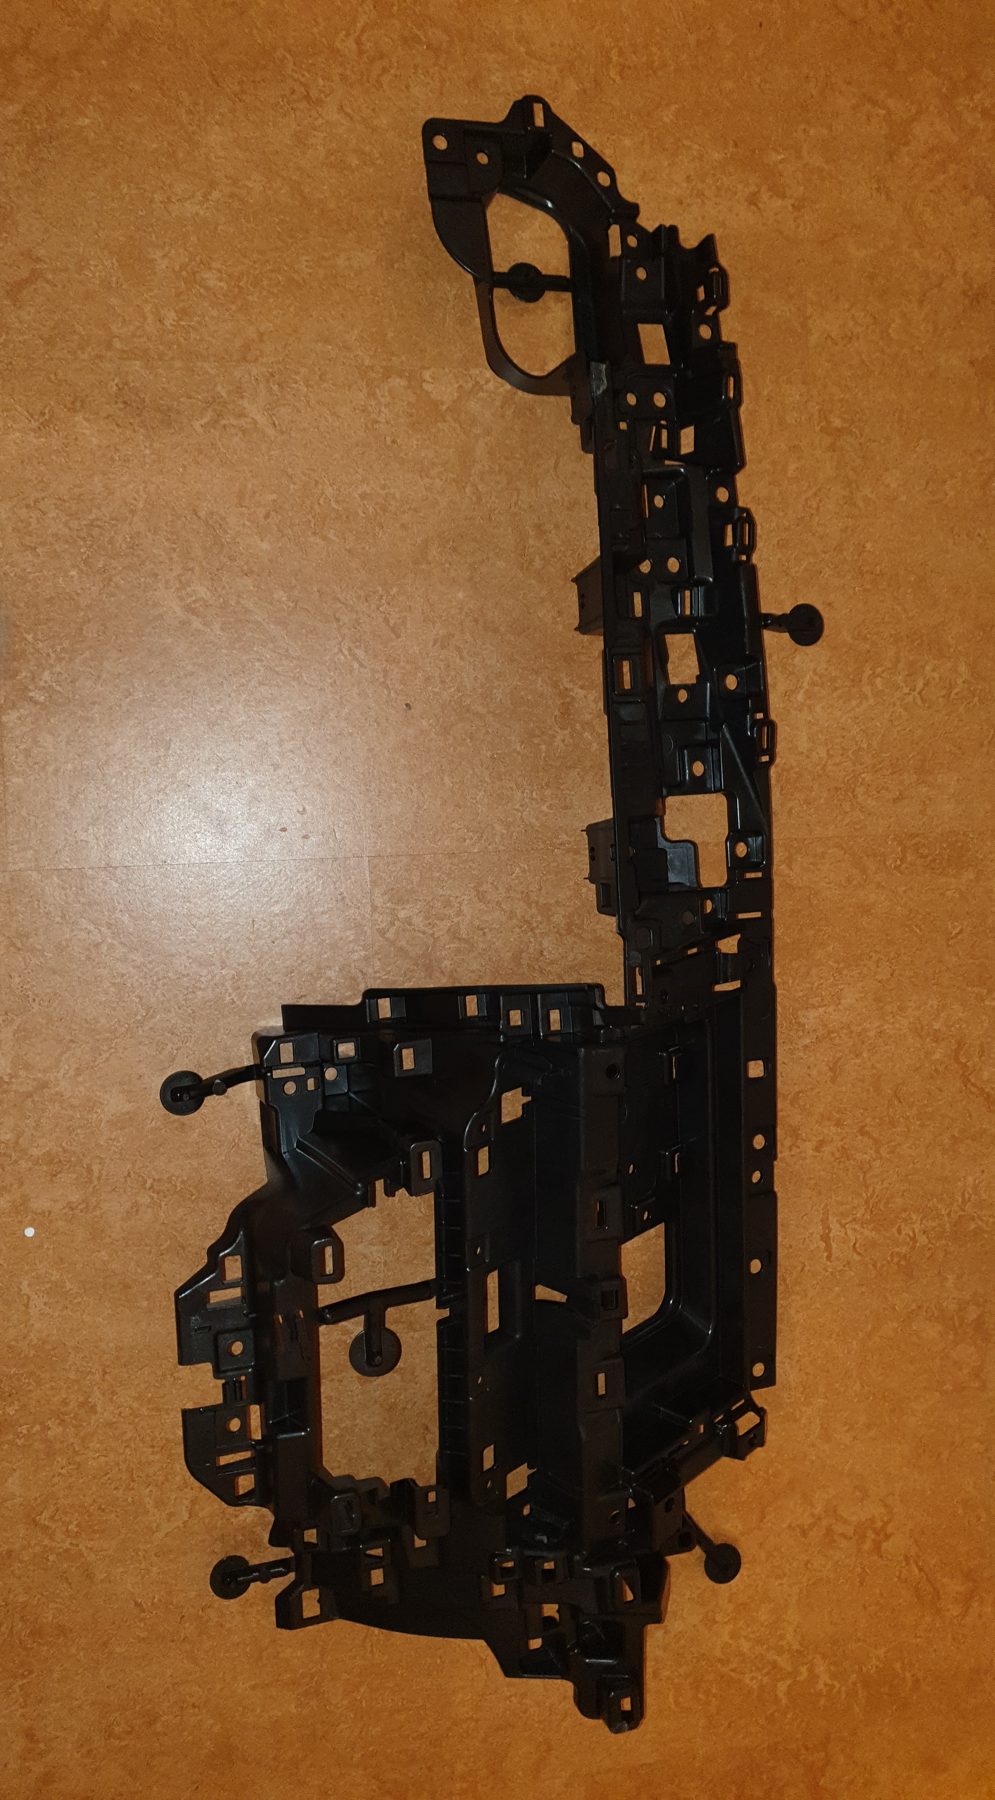
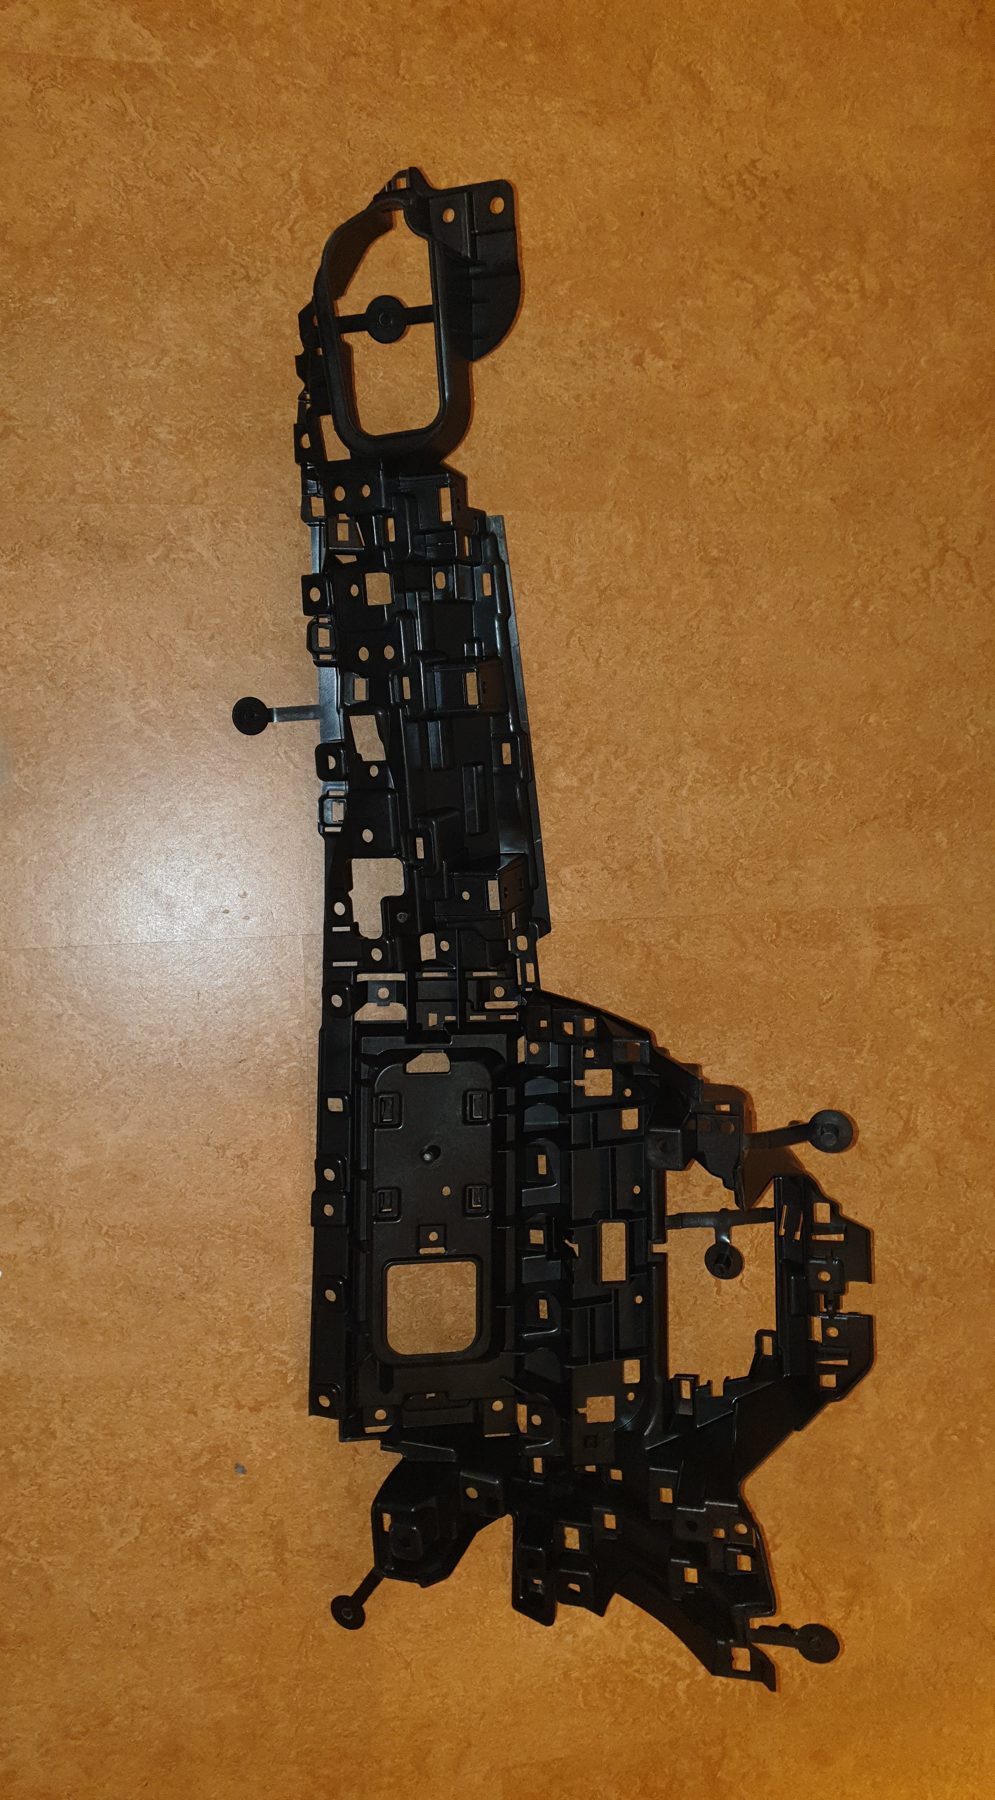
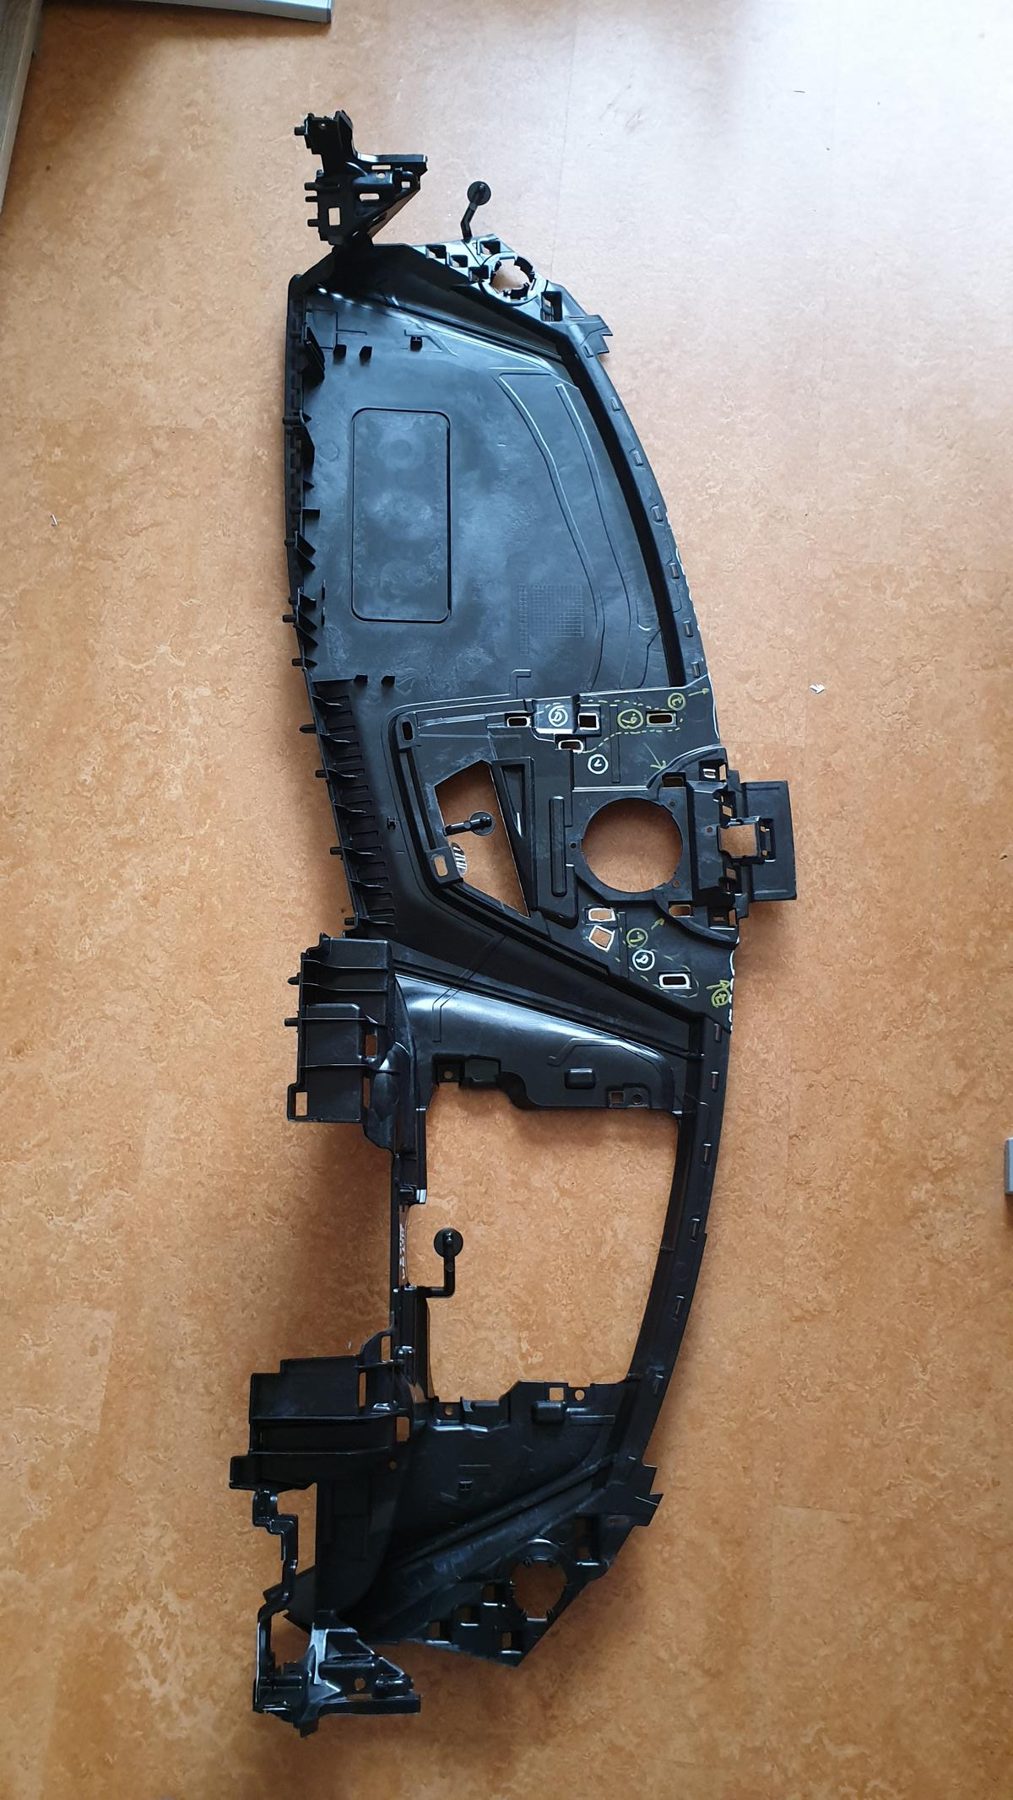
Acht Spritzgusswerkzeuge für die Instrumententafel eines Premium-Fahrzeugs, für Linkslenker und Rechtslenker. Wir haben das Projekt für einen Tier-1 von der Übernahme ab T1 bis zum Serienanlauf begleitet.
Ausgangslage
Ein Tier-1 hatte den Auftrag für die Instrumententafel eines deutschen Premium-Herstellers bekommen. Benötigt wurden acht Spritzgusswerkzeuge: Trägerteil (Aufnahme), Airbagschusskanal, Träger und Defroster, jeweils für Linkslenker und Rechtslenker. Wir haben das Projekt ab T1 übernommen.
Prozessumfang
- Übernahme ab T1
- Terminüberwachung vor Ort bei den Werkzeugmachern
- Änderungsmanagement
- Begleitung der Abmusterungen von T1 bis zur Werkzeugverlagerung
- Serienanlaufbetreuung
Besondere Herausforderungen
Beim Airbagschusskanal werden Gewindebuchsen und ein Airbagnetz eingespritzt. Beim Defroster kommt ein Kunststoff mit Treibmittel zum Einsatz.
Ergebnis
Alle acht Werkzeuge gingen in Serie, der Anlauf verlief stabil.
Industrialisierung von Fertigungsanlagen und Spritzgusswerkzeugen